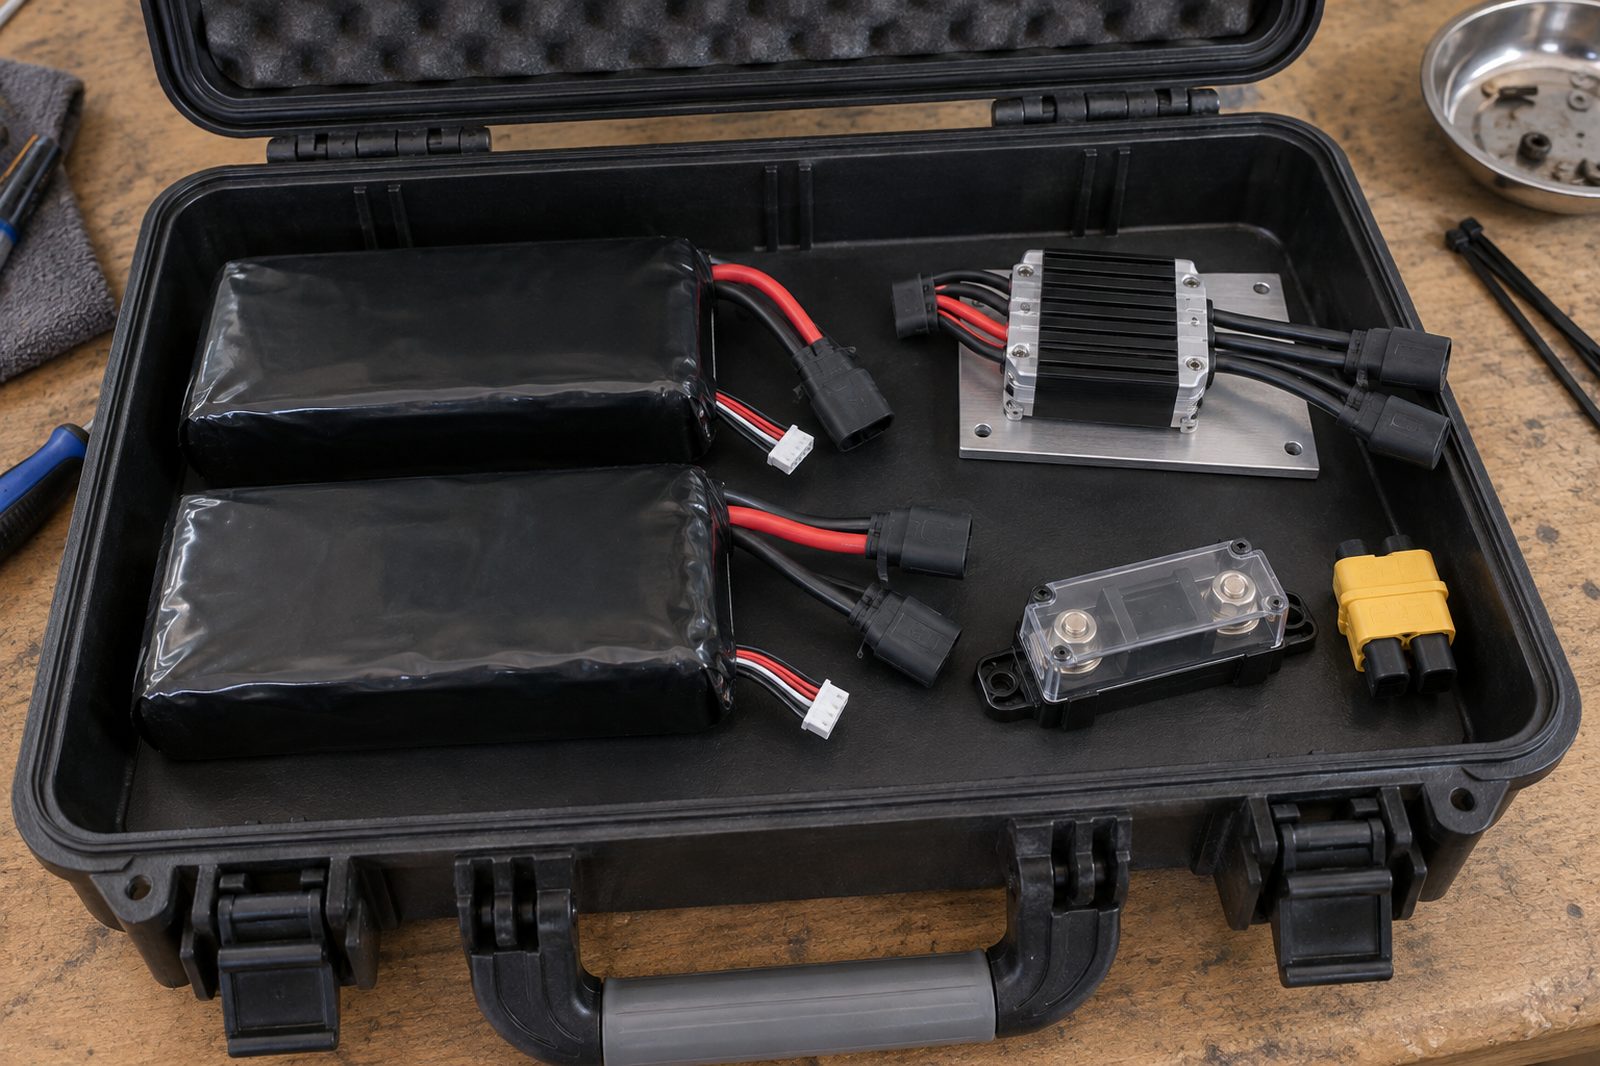
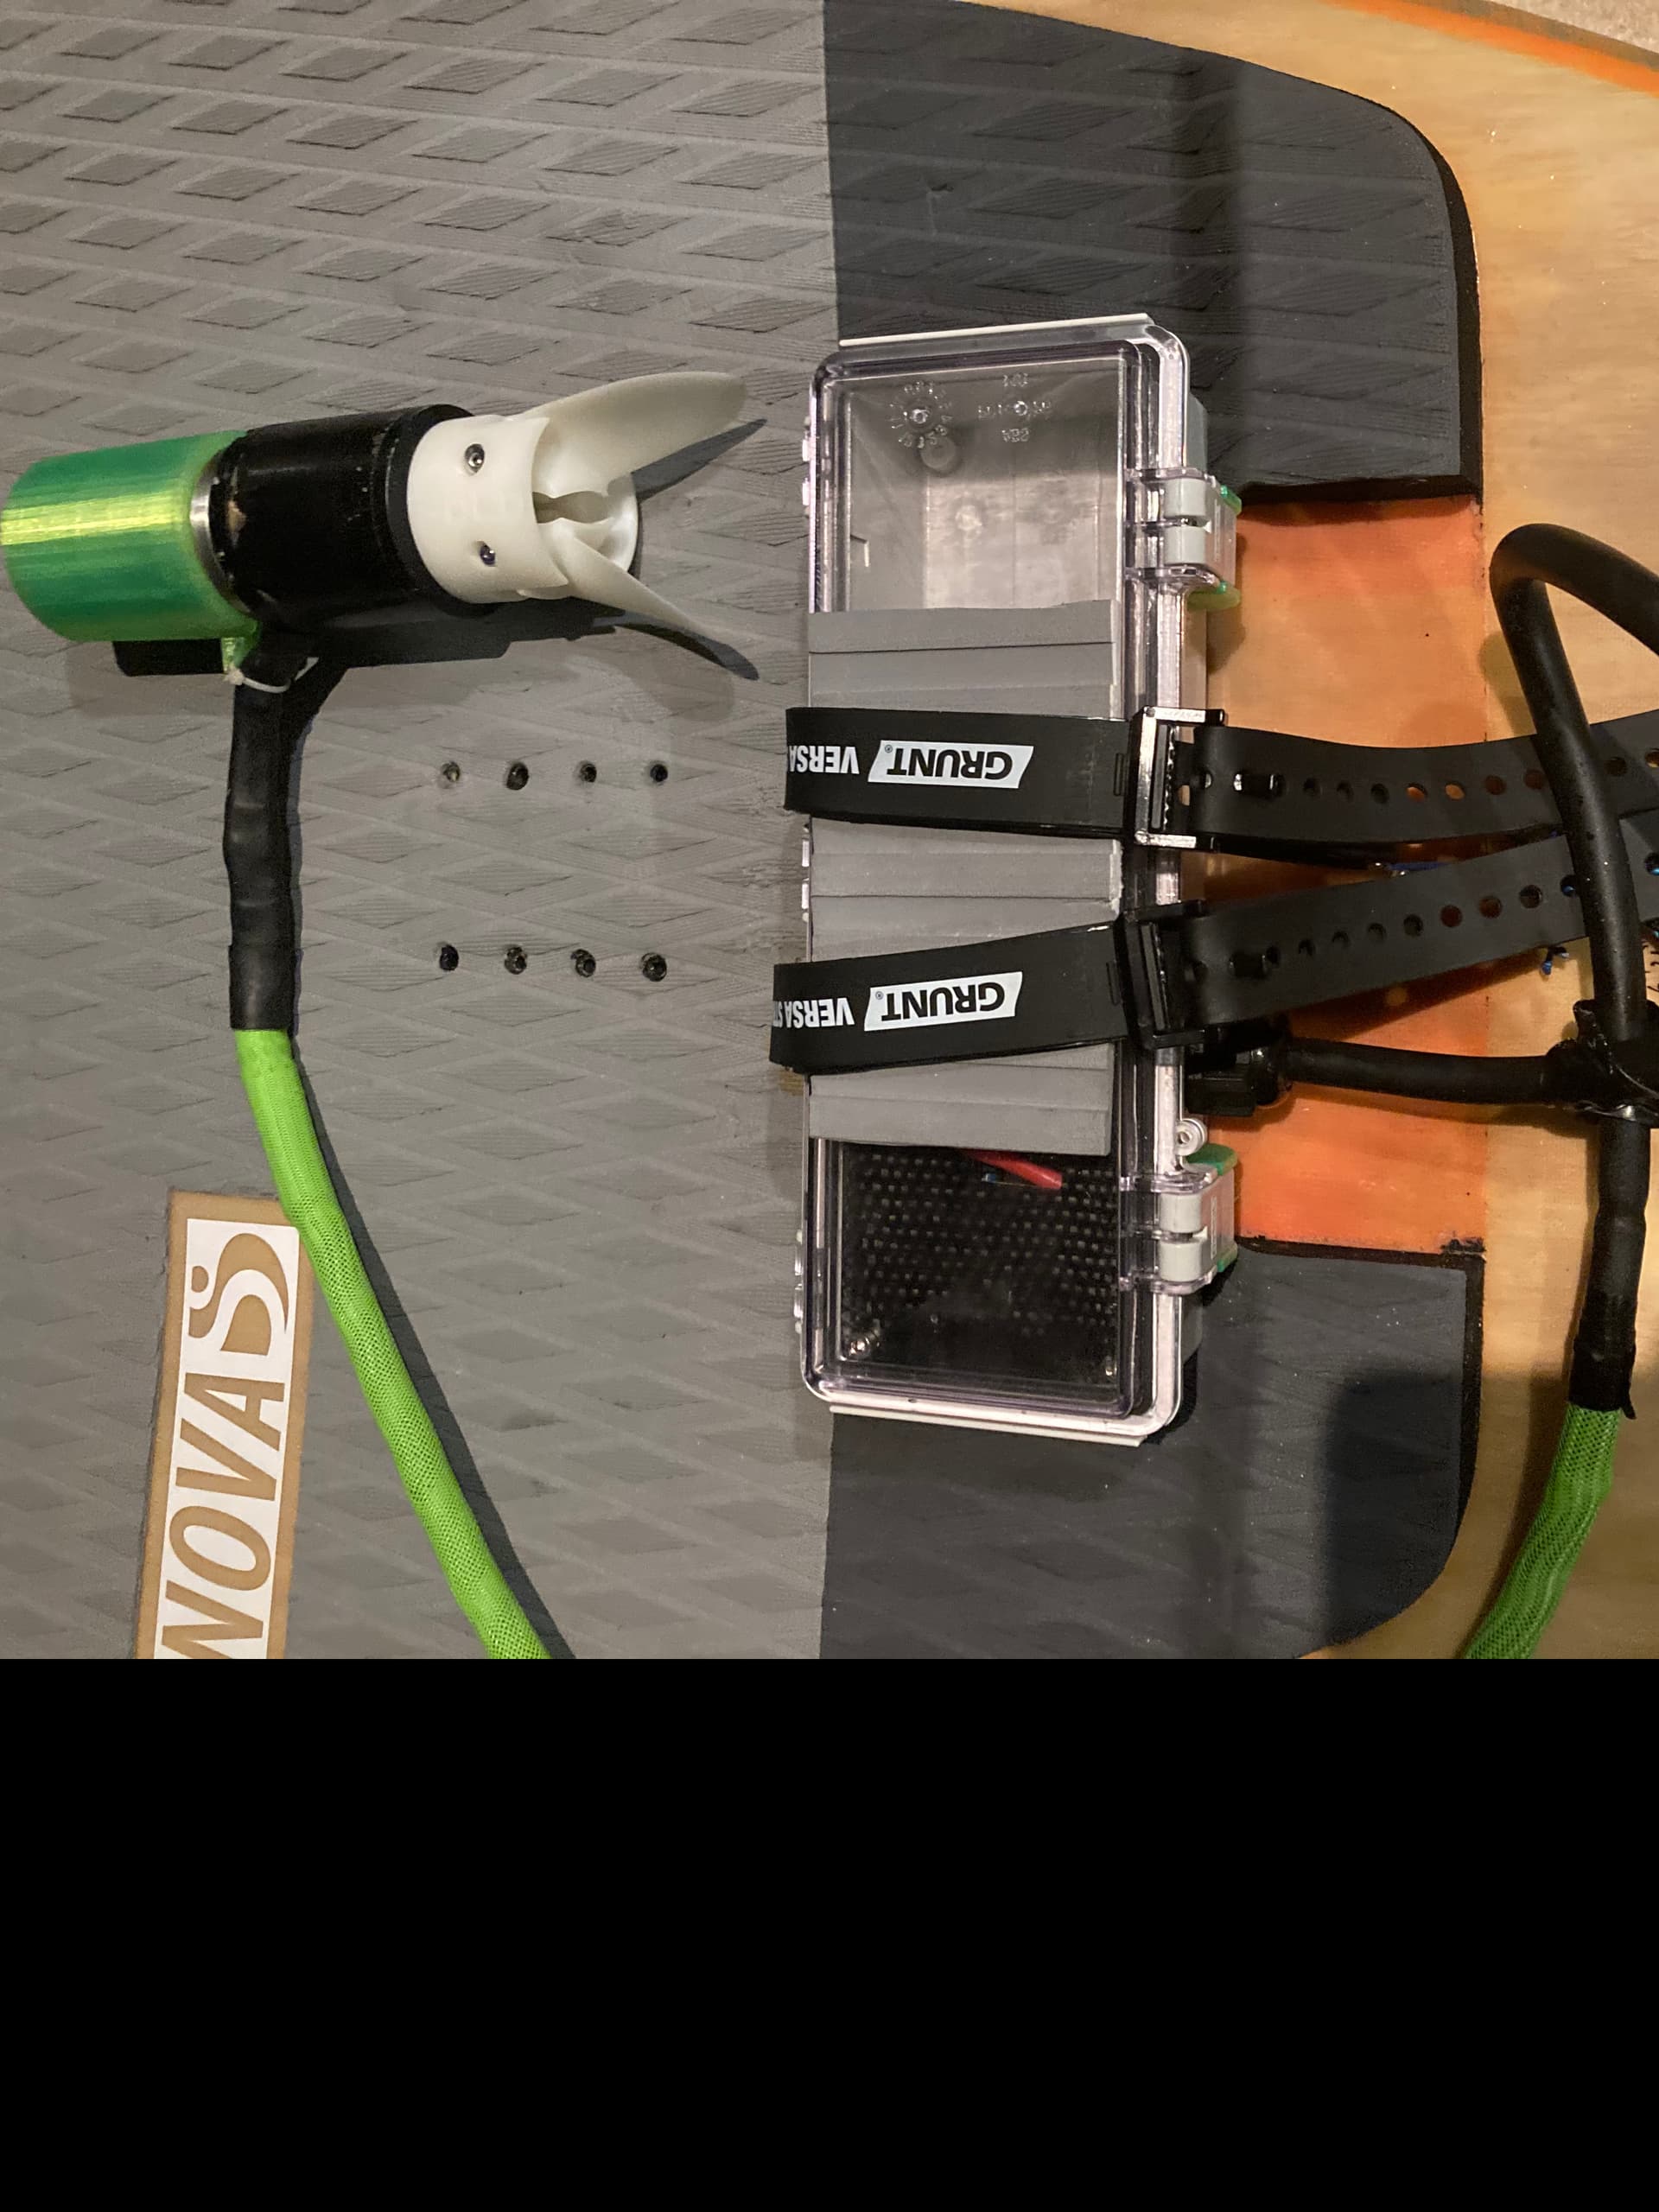
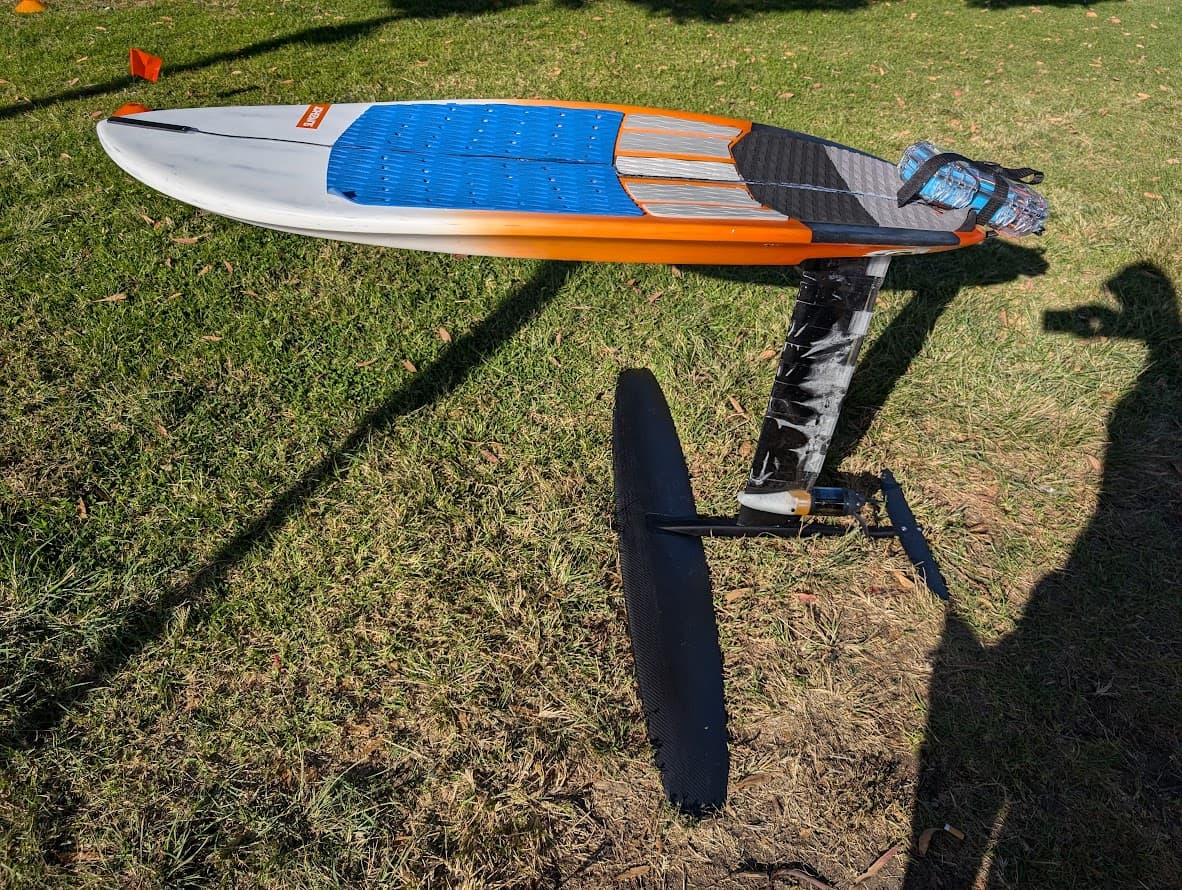
Deux jours d'atelier, environ 9 h de travail effectif, zéro perçage de planche, zéro séchage bloquant. Tout ce qu'il faut faire est ici, dans l'ordre, du déballage à la première session sur le lac : tu n'as aucun autre document à ouvrir.
Travail effectif9 h
Jours de chantier2
Étapes14
Séchages bloquants0 h
Trous dans la planche0
Ce que tu montes : deux packs LiPo 6S en série (12S, 50,4 V à pleine charge, 266 Wh nominaux) et l'ESC Flipsky 75200 dans un boîtier IP67 sanglé sur le deck, un moteur 6384 étanche 140KV bridé sur le mât avec l'hélice derrière lui, une télécommande VX3 en UART et un coupe-circuit à cordelette au poignet. Usage pumpfoil sur lac sans vent, boosts intermittents, rider 85 kg (environ 90 kg équipé). Autonomie attendue : 20 à 40 boosts par charge, pas un nombre de minutes.
Les trois règles vitales
Ces trois points ne se négocient pas, même si tu es pressé.
Fusible 58 V CC, jamais un ANL 32 V. La tension inscrite sur un fusible dit sa capacité à éteindre l'arc, pas seulement le courant qu'il tient. À 50,4 V, un ANL 32 V peut entretenir l'arc au lieu de couper : départ de feu à bord, avec 266 Wh de LiPo juste à côté. Le montage utilise un SeKi Mega 125 A, 58 V CC.
Kill switch testé, jamais supposé. Le réglage du firmware (ADC2 Low ou ADC2 High) se décide au banc, par le test, en F13. Tant que la cordelette retirée n'a pas coupé le moteur trois fois de suite, sans hélice au banc puis en charge au bord de l'eau, tu ne montes pas sur la planche.
Batterie branchée dès que le moteur tourne. Jamais l'alimentation à découpage seule. Un moteur qui tourne est un générateur : au moindre relâchement, le courant régénéré remonte vers la source. Une alim à découpage ne sait pas l'absorber, elle ou l'ESC y passe. Et l'ESC ne s'allume pas sur l'USB seul : même pour lire ou écrire la configuration, c'est la batterie, phases débranchées tant que rien ne doit tourner.
Les sept points non négociables, avec leur coût en minutes et ce que tu risques en les sautant, sont détaillés dans Avant de commencer.
Où j'en suis
Les 14 étapes se valident une par une. La barre du haut affiche ton avancement et le bouton ci-dessous saute directement à la première étape non validée : au premier lancement, c'est F01 ; si tu reprends un chantier commencé, tu retombes exactement là où tu t'es arrêté.
Comment suivre ce guide
Tout est enregistré sur cet appareil. Cases cochées, mesures, notes : le navigateur garde l'état. Tu peux fermer la page et revenir, rien n'est perdu. Rien ne part sur un serveur.
La barre du bas suit l'étape affichée. Elle donne le numéro, le titre, et les boutons Précédente, Valider, Suivante. Valider une étape la coche et fait avancer la progression.
Les champs de mesure sont là pour être remplis. Tensions, longueurs, versions, températures : ce que tu relèves reste dans la page et sert au dépannage plus tard. Chaque étape a aussi une zone de notes libre pour les écarts.
Écran allumé empêche l'iPad de s'éteindre pendant que tu as les mains dans le montage. Si le navigateur refuse, le bouton te le dit et rien ne casse.
Clair ou sombre selon la lumière de l'atelier ou du bord de l'eau. Imprimer déplie tout le contenu et bascule en mise en page papier.
Sauvegarde ton état avant de changer d'appareil ou de navigateur : copie, téléchargement et réimport se font depuis la fiche de session.
Les parties du guide
Partie 1, Avant de commencer : ce que tu construis, le matériel reçu et ce qui manque, l'inventaire chiffré, les cotes à relever sur les pièces, l'outillage, les 6 décisions et les 7 points non négociables.
Partie 2, Planning 2 jours : l'enchaînement heure par heure, ce qui tourne en temps masqué, la variante en une seule journée.
Partie 3, Jour 1 : F01 à F09, électronique et mécanique, environ 4 h 40. Charge des packs, préparation de VESC Tool, perçage et immersion du boîtier, moteur sur le mât, bus série, phases, kill switch.
Partie 4, Jour 2 : F10 à F14, environ 4 h 40. Réglages VESC sur la batterie, détection FOC, câble le long du mât, sanglage, test à sec complet, chargement du matériel.
Partie 5, Réglages VESC : les 12 valeurs à saisir avec leur justification, écran par écran, le kill switch, la sauvegarde en XML et la lecture des faults.
Partie 6, Première session : les conditions minimales, le test en charge au bord de l'eau, le protocole en 5 étapes, ce qu'il faut noter, la conduite à tenir en cas de chute.
Partie 7, Fiche de session et journal : la checklist avant mise à l'eau, le relevé des 12 cellules, le journal d'essais, la checklist de retour et l'export de l'état.
Partie 8, Dépannage : symptôme par symptôme, cause probable, vérification, remède. À ouvrir quand quelque chose ne se passe pas comme prévu.
Partie 10, Plus tard : ce qui peut attendre la deuxième ou la troisième session sans rien bloquer.
Partie 11, Annexes : le plan B du kill switch, les photos de montages réels, les forums, les sources vérifiées et les documents du projet.
Ce que ce guide n'invente pas. Quand un chiffre vient d'une fiche constructeur, il est donné tel quel. Quand il n'existe pas de source fiable, la page écrit « à vérifier sur la notice » ou « à relever sur la pièce » plutôt que d'affirmer. Les valeurs qui dépendent de ton matériel réel (référence exacte de la planche, plage de serrage des presse-étoupes, logique du coupe-circuit) se mesurent, elles ne se devinent pas.
Partie 1
Avant de commencer
À lire une fois en entier, avant de sortir un outil. Tu y vérifies que le matériel est complet, tu relèves les cotes qui manquent encore, et tu comprends ce que tu montes et pourquoi. Compte 45 minutes, elles t'en font gagner trois.
Ce que tu construis
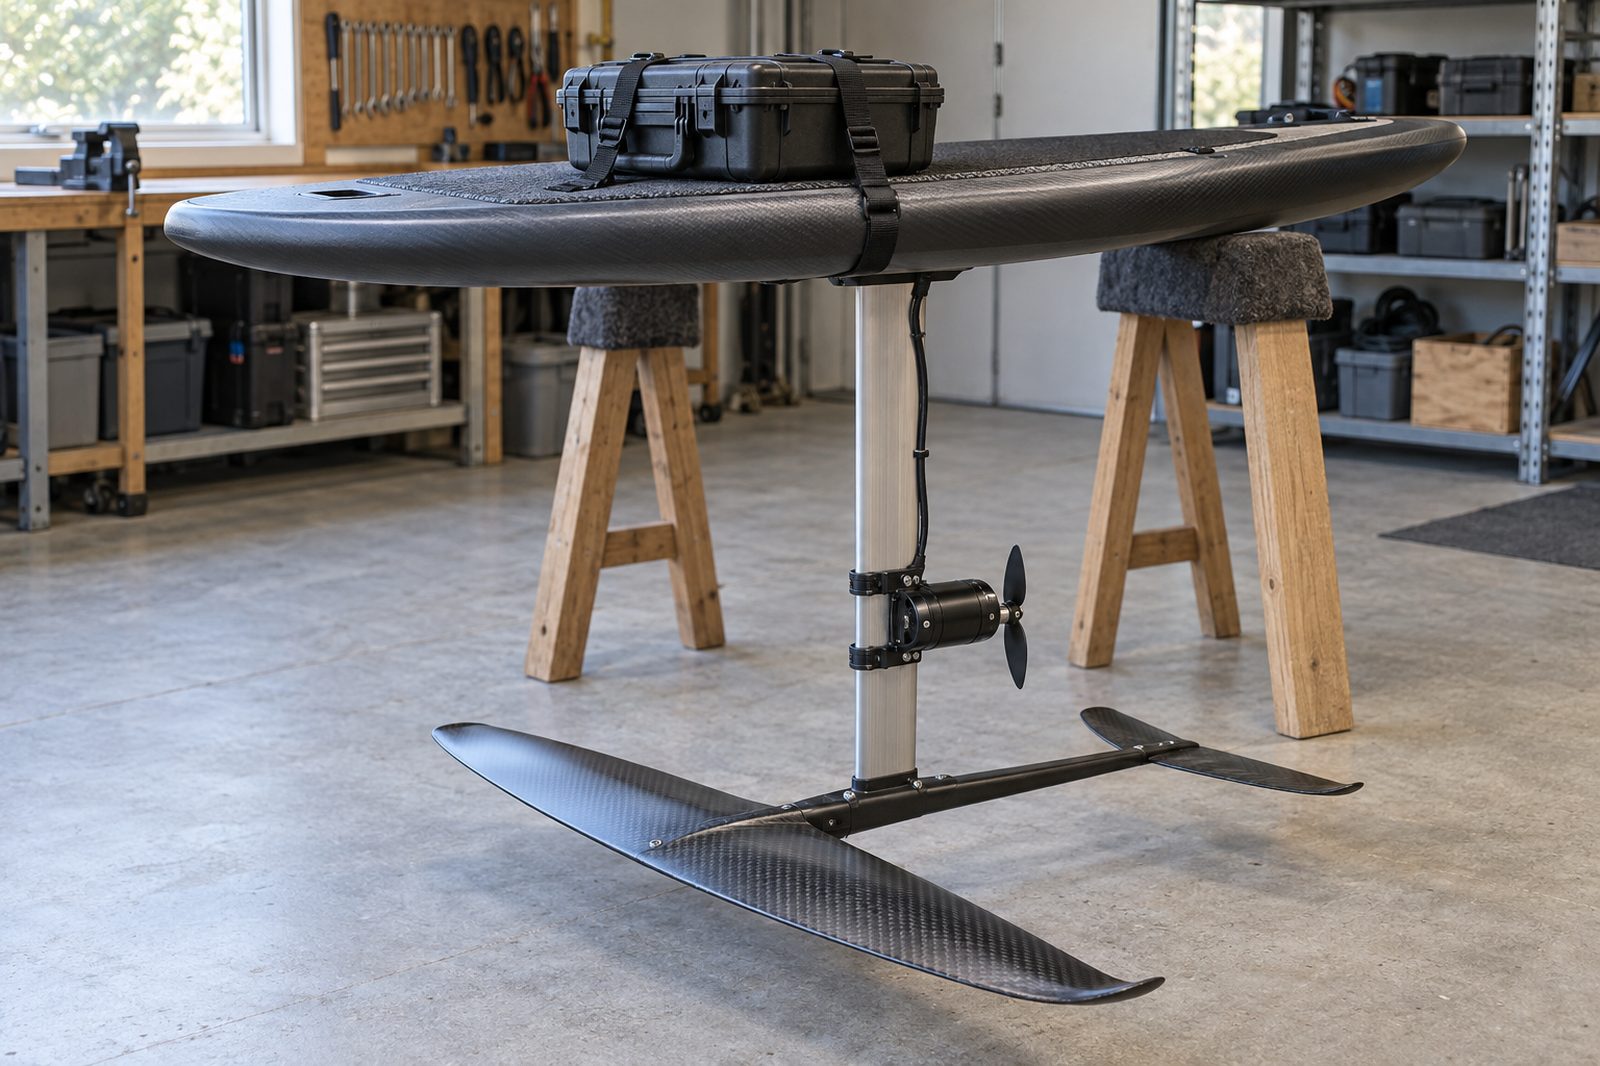
Un pumpfoil assisté : le moteur ne remplace pas le pump, il te donne des boosts pour partir, revenir et relancer quand la vague de pompage est perdue. Tout l'électrique tient dans un seul boîtier étanche sanglé sur le deck, et rien n'est percé ni collé de façon définitive.
Illustration générée par IA : à vérifier sur les pièces réellesL'allure générale du montage. Les proportions, la hauteur du moteur sur le mât et le détail des fixations ne sont pas fidèles : les schémas ci-dessous font foi.Ouvrir en grandVue latérale : boîtier centré sur l'axe du mât entre les pieds, moteur bridé au tiers inférieur du mât, hélice derrière le moteur, câble plaqué sur le bord de fuite, cordelette du coupe-circuit remontant au poignet.Ouvrir en grandL'architecture électrique complète : deux packs 6S en série, fusible 125 A 58 V, XT90S, ESC 75200, moteur, VX3 en UART et coupe-circuit sur l'entrée ADC2. La partie en pointillé (charge sur le M6D, packs séparés) ne navigue jamais.
Les six principes du montage
Pusher. L'hélice est derrière le moteur dans le sens de marche : elle pousse. Les pales se replient quand tu ne donnes pas de gaz, donc la traînée reste supportable en pump.
Boîtier sur le deck, rien dans la planche. Packs et ESC vivent ensemble dans le même boîtier IP67, sanglé entre tes pieds et centré sur l'axe du mât. Zéro perçage, montage entièrement réversible, la planche garde sa valeur.
Série 12S. Deux packs 6S en série donnent 44,4 V nominal, 50,4 V à pleine charge, 6 Ah et 266 Wh nominaux. C'est de la haute tension continue : elle se respecte comme telle.
Commande en UART. La VX3 dialogue avec le VESC en UART à 115200 bauds : tension, courant et température de l'ESC s'affichent sur l'écran de la télécommande. Le repli en PPM existe, il coûte la télémétrie (voir le plan B).
Kill switch sur ADC2. Un coupe-circuit de hors-bord à cordelette, une résistance de 10 kΩ, et la fonction Kill Switch Mode du firmware. Le VESC ne lit qu'une tension sur l'entrée ADC2 : environ 3,3 V cordelette en place, 0 V cordelette arrachée. Il coupe la commande moteur, pas la puissance batterie (voir le détail du réglage).
Charge séparée. Chaque pack se charge sur son canal du M6D, en équilibrage 6S, pont série débranché. Un 12S assemblé ne se charge jamais et ne se stocke jamais.
Le chantier tient en deux jours parce que trois opérations lentes sont supprimées : le perçage du deck (remplacé par des sangles), le collage de la bride nylon (remplacé par un serrage mécanique) et le passage interne du câble dans le mât (remplacé par un ruban toilé sur le bord de fuite). Le détail de ces arbitrages est dans les six décisions express.
Matériel : ce qui est reçu, ce qui manque
Les captures de commande prouvent ce qui est déjà arrivé. Le reste se contrôle physiquement sur l'établi : ouvre les colis, compte, mesure, coche. Une ligne non cochée le jour J est une heure perdue en magasin.
Élément
État
Ce que tu vérifies
Reçu
Lis la tension marquée sur le corps du fusible : 58 V CC. Le second reste en rechange dans le sac de session.
Reçu
MEGA et ANM désignent le même format physique. Mesure le diamètre des goujons au pied à coulisse, ne suppose pas du M8.
Reçu
Deux fils. Sa logique se mesure au multimètre, clé en place puis retirée : c'est l'étape zéro de F09. Ne te fie ni à la couleur des fils ni à la fiche du vendeur.
Reçu
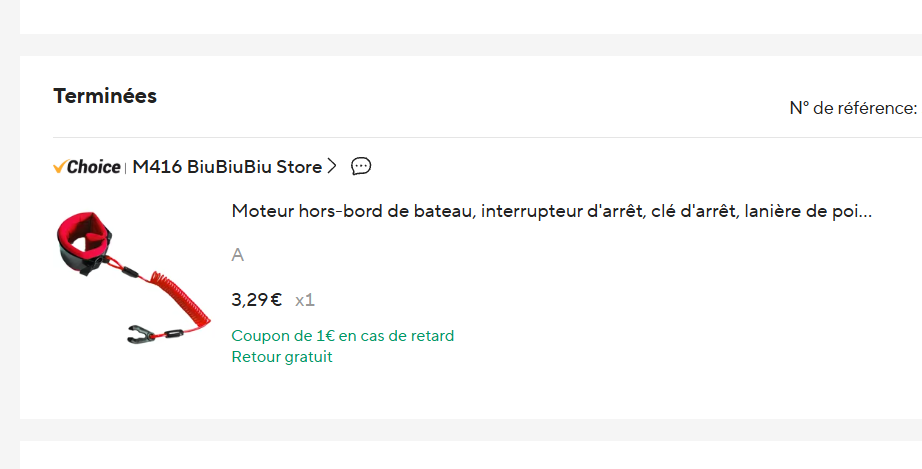
La capture montre surtout la lanière et le bracelet : vérifie au déballage qu'un second interrupteur est bien dans le colis. Il sert de comparaison et de rechange.
Reçu
Une seule 10 kΩ est nécessaire (marron, noir, orange). Mesure-la au multimètre avant de la souder : c'est elle qui empêche l'entrée ADC2 de flotter.
En stock, à vérifier
Compte le métrage réel. Les trois phases font environ 1,7 m chacune, plus le bus série et les liaisons du fusible. Mesure avant de couper (F08) et complète si tu es juste. 10 AWG accepté pour des boosts courts, 8 AWG recommandé si tu arrives à le souder.
En stock, à vérifier
Il en faut trois, un par phase. Relève la plage de serrage : un PG11 n'étanche qu'un seul câble rond, trois fils dans un presse-étoupe ne sont pas étanches.
En stock, à vérifier
Le S est indispensable à 50 V : il limite l'arc au branchement. Il te faut la paire, plus des gaines thermo à la bonne taille.
En stock, à vérifier
C'est le format d'origine des packs CNHL. Le pont série se fabrique avec une paire EC5.
En stock, à vérifier
4 mm pour les phases, jonction démontable près du moteur, une gaine par jonction.
En stock, à vérifier
Les 30,7 x 27 x 14,2 cm annoncés sont des cotes extérieures. Relève les cotes intérieures (voir les mesures à faire) avant de découper la plaque.
En stock, à vérifier
Les sacs ne sont pas étanches. À bord, ils restent à l'intérieur du boîtier IP67, repliés et non fermés pour laisser dégazer.
En stock, à vérifier
Vérifie les cordons de charge EC5 et les prises d'équilibrage JST-XH. L'alim ne sert qu'au chargeur : elle ne se branche jamais sur l'ESC.
À acheter
C'est la fixation du boîtier. Prends-les assez longues pour ceinturer la planche, avec des boucles qui ne marquent pas le pont.
À acheter
Une chute de tapis de coffre suffit. Il va sous le boîtier : il bloque le glissement et protège le deck.
À acheter
Une goutte sur le filetage des vis, jamais sur le plastique de la bride nylon.
À acheter
Le ruban tient le câble sur toute la longueur du mât : prends un rouleau large, en quantité, il se refait à chaque session si besoin.
À acheter
Elle s'intercale entre le mât et la bride nylon : c'est la friction qui empêche la rotation du moteur, pas la force de serrage.
À acheter
Complément des sangles, jamais à leur place. Pose entre 20 et 27 °C sur surfaces propres, sèches et dégraissées, sans effort sur l'assemblage avant 1 h.
Les quatre captures de commande
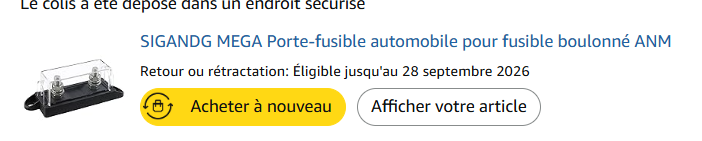
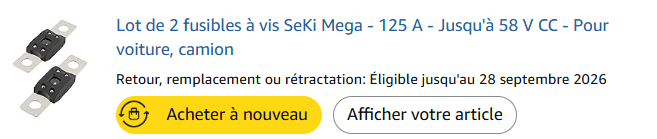
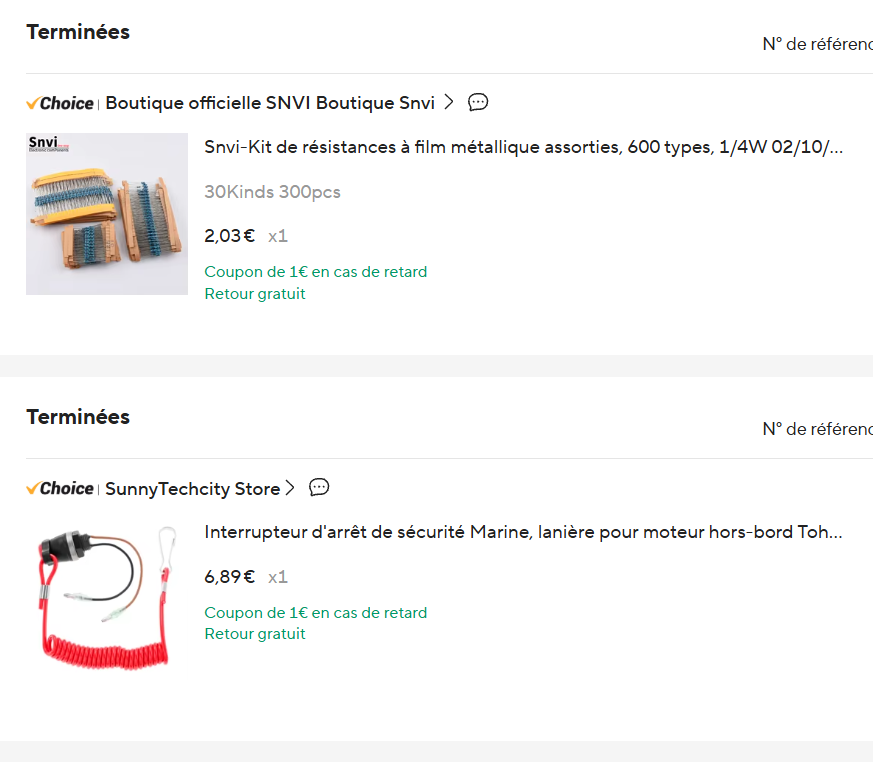
Porte-fusible MEGA / ANM boulonné SIGANDG, livré. La capture prouve l'achat, pas la compatibilité des goujons avec ton fusible : présente les deux pièces l'une sur l'autre.Lot de deux fusibles à vis SeKi Mega, 125 A, jusqu'à 58 V CC, livré. C'est ce calibre en tension qui remplace les ANL 32 V du kit.Kit de 300 résistances 1/4 W (2,03 euros) et interrupteur d'arrêt de sécurité marine à lanière pour moteur hors-bord (6,89 euros), commandes terminées.Second modèle : interrupteur d'arrêt, clé et lanière de poignet (3,29 euros). L'image du vendeur montre la lanière et le bracelet ; le contenu réel du colis se vérifie au déballage.
Présente le fusible sur le porte-fusible dès l'ouverture du colis. Les deux trous du fusible doivent tomber pile sur les goujons. Le format MEGA mesure 68,8 mm de long pour un entraxe de trous de 50,8 mm (2 pouces), avec des trous d'environ 8,5 mm pour des boulons M8. Attention au piège : le chiffre de 68,5 mm qui circule dans les notes du projet est la longueur du fusible, pas l'entraxe. Vérifie au pied à coulisse avant de percer la moindre plaque de montage, et fais ce contrôle maintenant plutôt qu'au milieu de F07.
Inventaire du kit, avec les chiffres qui comptent
Ces valeurs servent pendant tout le chantier : ce sont elles qui fixent les réglages du VESC, les sections de câble et les limites de sécurité. Quand un chiffre dépend de la pièce reçue et pas d'une fiche, c'est écrit.
Énergie
Élément
Chiffres
Ce qu'il faut en retenir
2 packs LiPo CNHL Black Series 6S 6000 mAh 65C
22,2 V nominal et 25,2 V à pleine charge par pack, 155 x 46 x 64 mm, 0,9 à 1 kg pièce, EC5 plus équilibrage JST-XH, 65C continu annoncé, charge 5C maximum
En série : 12S, 44,4 V nominal, 50,4 V à pleine charge, 6 Ah, 266 Wh nominaux. Les 65C annoncés (390 A théoriques) ne sont jamais exploités : la limite du système est fixée à 90 A côté ESC.
Chargeur ToolkitRC M6D V3
2 canaux indépendants, entrée continue 7 à 28 V, 15 A et 250 W par canal en asynchrone, 25 A et 500 W au total en synchrone, mode StoCHG
Charge à 1C, soit 6 A par pack : compte 1 h 10 à 1 h 30 avec l'équilibrage. Un canal par pack, jamais un 12S assemblé.
Alimentation MEISHILE 24 V 25 A 600 W
230 V vers 24 V continu, 600 W
Elle alimente le chargeur. À 1C sur les deux packs, elle tire environ 12 A : large. Elle ne fait jamais tourner le moteur.
2 sacs LiPo ignifugés
Ignifugés, non étanches
Obligatoires à la charge et au stockage. À bord, ils vivent dans le boîtier IP67 qui assure seul l'étanchéité.
Sachets déshydratants réutilisables
Indicateur de couleur
Un sachet dans le boîtier, une fois l'étanchéité validée. Régénération au four quand l'indicateur vire.
Puissance
Élément
Chiffres
Ce qu'il faut en retenir
ESC Flipsky 75200, boîtier aluminium
Plage annoncée 14 à 84 V. Courants très dispersés selon les revendeurs : 200 à 300 A continu, 300 à 400 A de pic. Le fichier de configuration matérielle du firmware donne 300 A de phase, 280 A batterie et 350 A d'Absolute Maximum Current par défaut.
Prends ces courants comme un ordre de grandeur, pas comme une garantie. Nos réglages restent très en dessous : 90 A moteur, 90 A batterie, 180 A absolu. La faiblesse documentée de ce modèle est thermique, pas électrique : des unités grillent à courant modéré quand le contact carte / dissipateur est mauvais, d'où le soin du plaquage en F06.
Moteur Flipsky 6384 étanche 140KV
14 pôles (12 encoches, 14 pôles rotor), arbre 10 mm, 4400 W annoncés, courant maximal 88 à 95 A selon les fiches
Vérifie le KV sur l'étiquette reçue. Si le câble ne sort que trois fils, il n'y a pas de sonde de température : Motor Temp Sensor reste désactivé (voir les 12 valeurs).
Hélice Flipsky 4,8 pouces, 2 pales pliantes
Montage direct sur l'arbre, pales dépliées par la poussée
Montée en pusher, derrière le moteur. Sens de poussée vérifié en F13, frein-filet sur la vis centrale, rotation manuelle libre avant chaque session.
Contrôle
Élément
Chiffres
Ce qu'il faut en retenir
Télécommande VX3 et son récepteur
2,4 GHz, IP67 des deux côtés, UART ou PPM au choix dans le menu de la télécommande, 115200 bauds
En UART, l'écran affiche tension, courant et température de l'ESC. Les indicateurs RU (UART) et RP (PPM) disent quel mode est actif. L'appairage se lance depuis la télécommande.
Coupe-circuit à cordelette et résistance 10 kΩ
Contact mécanique deux fils, cordelette spiralée et bracelet, résistance 1/4 W
C'est le kill switch, câblé sur l'entrée ADC2 du VESC. Sa logique (fermé ou ouvert clé en place) se mesure au multimètre avant câblage : les deux cas existent et ne se câblent pas pareil.
Connectique et câblage
Élément
Chiffres
Ce qu'il faut en retenir
Fil silicone 8 AWG ou 10 AWG
8 AWG environ 10 mm², isolant silicone haute température
Bus batterie et les trois phases moteur. 10 AWG accepté pour des boosts courts, 8 AWG recommandé si tu arrives à le souder (F07, F08).
Connecteurs XT90S
Anti-étincelle, résistance de précharge intégrée
Coupure principale du montage, placée dans le boîtier. Le branchement se fait toujours pont série d'abord, XT90S ensuite.
Connecteurs EC5
Format d'origine des packs
Le pont série se fabrique avec une paire EC5, sans toucher aux câbles d'origine des packs.
Porte-fusible MEGA / ANM et fusible SeKi Mega 125 A 58 V CC
Fusible 68,8 x 19,2 x 10 mm, entraxe des trous 50,8 mm, trous d'environ 8,5 mm, boulons M8
Sur le plus du bus série. Les ANL 32 V du kit ne servent plus : à 50 V ils peuvent entretenir un arc au lieu de couper.
Bananes 4 mm et gaines thermorétractables
4 mm pour les phases
Jonctions démontables près du moteur, gainées une par une, puis regroupées sous gaine spiralée.
Étanchéité
Élément
Chiffres
Ce qu'il faut en retenir
Boîtier IP67 Amazon Basics
30,7 x 27 x 14,2 cm de cotes extérieures, loquets manoeuvrables sans outil
C'est la seule barrière étanche du système : il contient les packs, l'ESC et le déshydratant. Son joint d'origine suffit, à condition de tester le boîtier percé et vide avant d'y mettre l'électronique (F04).
Presse-étoupes nylon PG11 IP68
Écrou de blocage réglable, plage de serrage à relever sur la pièce
Un câble rond par presse-étoupe, donc trois pour les trois phases. Le corps du coupe-circuit, lui, se monte en traversée directe avec son propre joint.
Gel isolant WEILAOK 100 ml
Film souple transparent
Au pinceau sur les soudures exposées et sur le récepteur VX3, jamais sur l'antenne.
Sikaflex 291i et colle PU bi-composante
Mastics marine, séchage 24 h
Non utilisés dans cette version : aucun collage structurel, aucun cordon sur le couvercle. Le boîtier doit s'ouvrir à chaque charge.
Mécanique
Élément
Chiffres
Ce qu'il faut en retenir
Planche WNG500 80 L
80 L annoncés
La référence exacte est à vérifier sur la planche : aucun produit WNG500 n'existe au catalogue Gong, ce nom correspond à du matériel Decathlon. Vérifie aussi la présence ou non d'inserts de footstrap et le type de boîtier de fixation avant de compter dessus en F12.
Aile avant Gong Trail V3 XXL
145 cm d'envergure, 2240 cm², corde 20,2 cm, allongement 9,4
145 cm d'envergure et 2240 cm² de surface : c'est la plus grande du catalogue Trail V3, donc la plus tolérante au pump avec les 4 à 5 kg embarqués.
Mât alu Gong V3 85 cm
Profil 19 mm, 2250 g
Le profil 19 mm est celui que Gong recommande au-delà de 100 cm d'envergure d'aile : c'est le bon avec la Trail XXL.
Bride nylon imprimée
Deux demi-coquilles serrées par vis
Serrage mécanique seul, jamais de collage. Il faut conserver 3 à 5 mm de jeu entre les demi-coquilles : c'est ce jeu qui maintient l'effort de serrage.
Plaque alu 2 mm
À découper aux cotes intérieures du boîtier, 5 mm de jeu
Support et étaleur thermique de l'ESC. Ébavurée et poncée côté ESC, isolée sur les bords.
Ce qui reste à relever sur les pièces
Dix informations manquent encore et ne se devinent pas. Relève-les au déballage, elles évitent toutes une hésitation en cours de chantier. Un champ vide vaut mieux qu'un chiffre inventé : ce qui est noté ici reste enregistré et ressert au dépannage.
Où chaque mesure sert : la longueur des phases d'origine décide de l'emplacement des jonctions bananes et du métrage de fil à couper (F08) ; les cotes intérieures décident de la découpe de la plaque alu et de la disposition des packs (F03 et F06) ; la plage de serrage des PG11 décide du diamètre de perçage (F03) ; la cote du mât décide du jeu restant dans la bride (F05) ; la longueur du câble du coupe-circuit dit si tu peux le placer où tu veux dans le boîtier (F09).
La pesée n'est pas cosmétique. Le système embarqué pèse environ 4 à 5 kg (deux packs de 0,9 à 1 kg, moteur d'environ 2 kg, ESC, boîtier, câbles), mais plusieurs de ces masses ne sont pas documentées : seule la balance tranche. Avec 80 L de planche pour 85 kg de rider plus le système, la marge de flottabilité statique est faible. Ce n'est pas bloquant en pump, mais il faut le savoir avant le premier départ : prévois un départ à genoux plutôt qu'un départ debout à l'arrêt.
Outillage, consommables et zone de travail
Outils
Multimètre avec continuité et tension continue au-delà de 60 V, pointes isolées en bon état.
Pot à souder thermorégulé 100 à 300 W (200 à 450 °C) : indispensable pour souder proprement du 8 AWG ou du 10 AWG, un fer de 60 W ne suffit pas.
Pistolet à air chaud pour les gaines thermo (jamais de flamme).
Perceuse et forets ou scie cloche au diamètre des presse-étoupes, ébavureur, limes.
Pied à coulisse, réglet, marqueur, pointeau.
Pince coupante capable de sectionner du 8 ou du 10 AWG, pince à dénuder, pince plate.
Jeu de clés plates et six pans, tournevis, clé pour les goujons M8 du porte-fusible.
Étau garni ou deux tréteaux pour tenir le mât, serre-joints.
Lunettes de protection, gants nitrile, chiffons non pelucheux.
Ordinateur avec VESC Tool et câble USB-C, iPad pour suivre cette procédure.
Thermomètre de surface ou caméra thermique du téléphone pour les contrôles thermiques.
Consommables
Étain et flux, gaines thermorétractables de plusieurs diamètres.
Alcool isopropylique et papier absorbant (dégraissage, et témoin d'humidité pour l'immersion).
Pâte thermique, graisse silicone pour les filetages des presse-étoupes.
Bande de caoutchouc de 1 mm (chambre à air) pour l'interface mât et bride.
Gel isolant, sachets déshydratants, étiquettes ou ruban de couleur pour repérer les phases.
Sangles à boucle came et tapis antidérapant pour le sanglage.
Le multimètre et le pot à étain sont les deux outils sans substitut. Si tu as du mal à souder proprement du 8 AWG, passe au 10 AWG : plus facile à souder dans les EC5, accepté pour des boosts courts (voir F07 et F08). Si même le 10 AWG te résiste, fais réaliser le harnais par un atelier RC ou électricité plutôt que de poser une soudure froide sur un conducteur qui passera 90 A.
Zone de travail
Les six décisions express
Chaque ligne remplace une opération lente par une opération rapide et réversible. Le compromis est indiqué : il porte toujours sur l'intégration ou l'esthétique, jamais sur la sécurité.
Poste
Chemin long
Choix retenu
Gain
Compromis assumé
Fixation du boîtier
Perçage du deck, inserts collés, vis inox, mastic, 24 h de séchage
Deux sangles à boucle came sur la planche, tapis antidérapant dessous, ou plaque vissée si la planche a des inserts
3 h plus 24 h
Moins intégré, à retendre entre les sessions. Totalement réversible, la planche garde sa valeur de revente.
Fixation moteur sur le mât
Collage de la bride nylon puis 24 h de séchage
Serrage mécanique pur : vis, frein-filet, bande de caoutchouc 1 mm contre le glissement
45 min plus 24 h
Le serrage devient un point de contrôle avant chaque session. En échange, le moteur se démonte en deux minutes.
Câble moteur
Passage interne dans le mât, presse-étoupes en haut et en bas
Externe sur le bord de fuite, ruban toilé continu sur toute la longueur
1 h 30
Traînée un peu supérieure, imperceptible en pump. Le ruban se contrôle avant chaque session.
Configuration VESC
Guide complet en huit phases, tuning FOC avancé, trois profils
Un écran de réglages essentiels, 12 valeurs, plus la détection FOC
1 h 15
Le réglage fin est reporté après la première session, quand tu sauras quoi corriger.
Étanchéité
Gel isolant partout, joint complémentaire, cordons de mastic
Joint d'origine du boîtier, gel sur les seules soudures exposées, un câble par presse-étoupe
40 min
Aucun : le boîtier doit s'ouvrir à chaque charge, un cordon de mastic sur le couvercle serait contre-productif.
Tests
Paliers complets, test d'endurance, immersion longue, relevés détaillés
Immersion de 30 min en temps masqué, test à sec complet, test des arrêts, test en charge au bord de l'eau
1 h 30
Aucun sur la sécurité : les trois tests qui protègent sont conservés.
La vraie accélération, c'est la parallélisation. Trois temps morts deviennent du temps utile : la charge des packs tourne pendant que tu configures le VESC, l'immersion du boîtier tourne pendant que tu montes le moteur, et la préparation du kill switch se répartit sur ces deux attentes : la mesure au multimètre de la logique du coupe-circuit avant F03, pendant la charge, la soudure de la résistance de 10 kΩ pendant l'immersion du boîtier. À elle seule, la parallélisation économise environ 2 h : le détail est dans le planning.
Les sept points non négociables
Aller vite, oui. Ces sept points coûtent environ 2 h au total et évitent soit un accident, soit la perte complète du matériel. Ne les coupe pas, même sous pression de temps.
Point
Coût
Ce que tu risques en le sautant
1. Fusible 58 V CC, pas l'ANL 32 V du kit
0 min
Arc entretenu au lieu d'une coupure nette : départ de feu à bord, à côté de 266 Wh de LiPo.
2. Kill switch installé et testé au banc sans hélice, puis en charge au bord de l'eau
30 min
Hélice qui tourne pendant que tu es à l'eau : blessure grave. La fonction se vérifie, elle ne se suppose pas, et c'est le test qui décide du réglage.
3. Batterie, jamais l'alim seule, dès que le moteur tourne
0 min
Le courant régénéré détruit l'alimentation à découpage ou l'ESC : projet à l'arrêt.
4. Slow ABS Current Limit activé
10 s
Coupures moteur à mi-gâchette sur de simples pics de courant, potentiellement en plein décollage.
5. Immersion de 30 min du boîtier avant d'y mettre l'électronique
30 min
Noyade des LiPo et de l'ESC : perte totale du matériel et risque d'incendie.
6. Plaquage thermique de l'ESC soigné
15 min
C'est la première cause de mort des 75200 : des unités grillent à 80 A pour un mauvais contact avec le dissipateur.
7. Test à sec complet avant la mise à l'eau
30 min
Découvrir un défaut à 100 m du bord, sur un lac, seul.
Règle simple si tu es pressé le jour J. Tu peux sacrifier le confort, l'esthétique et le réglage fin. Tu ne sacrifies jamais le fusible, le kill switch et le test d'étanchéité. Ce sont les trois qui transforment une contrariété en accident.
La sécurité en dix lignes
Relis cette liste au début de chaque journée d'atelier. Les cases sont là si tu veux t'en servir comme d'un rituel : elles ne comptent pas dans la progression des étapes.
La conduite à tenir en cas de chute et la remontée sur la planche sont dans la partie Première session. Les symptômes électriques et leurs remèdes sont regroupés dans le dépannage.
Partie 2
Planning 2 jours
Deux journées d'environ 4 h 40, la seconde terminée par la première session. Les heures sont relatives au début de chaque journée : ce qui compte, c'est l'ordre et ce qui tourne en fond pendant que tu travailles sur autre chose.
Jour 1 : électronique et mécanique (environ 4 h 40)
La session ne commence pas par un départ : elle commence au bord, planche tenue et hélice immergée, par le test en charge décrit à l'étape zéro du protocole. C'est là que les points non négociables 2 et 7 finissent de se valider.
Ouvrir en grandLes deux journées en barres : les 14 étapes à l'échelle de leur durée, et en hachuré les deux tâches de fond (charge des packs, immersion du boîtier) qui tournent pendant que tu travailles.
Ce qui tourne en temps masqué
Charge des deux packs : 1 h 10 à 1 h 30. Lancée en F01, elle couvre F02 à F05. Charge à 1C, soit 6 A par pack, chacun sur son canal, en équilibrage, sacs ignifugés ouverts. Sous surveillance : tu restes dans la pièce.
Immersion du boîtier vide : 30 min. Lancée en F04, relevée en F06. C'est le seul enchaînement à ne jamais bousculer : le boîtier est testé percé et vide avant d'y poser l'électronique.
Préparation du kill switch. La mesure au multimètre de la logique du coupe-circuit se fait avant F03, pendant la charge ; la soudure de la résistance de 10 kΩ se prépare pendant l'immersion du boîtier.
Séchages bloquants : zéro. Aucun collage structurel, aucun mastic sur le couvercle. Le frein-filet ne bloque rien : sa fiche technique ne donne pas de temps de prise chiffré, les valeurs couramment citées sont 10 à 20 min pour une prise fonctionnelle et 24 h pour la prise complète. Évite simplement de forcer sur la vis d'hélice dans le quart d'heure qui suit le montage.
La parallélisation vaut environ 2 h. Trois temps morts deviennent du temps utile : la charge tourne pendant la préparation de VESC Tool, le perçage du boîtier et le montage du moteur, l'immersion tourne pendant le montage du moteur, et la préparation du kill switch se répartit sur ces deux attentes. C'est ce qui fait tenir le chantier en deux demi-journées au lieu de trois.
Variante en une seule journée
C'est jouable en environ 9 h d'affilée, à deux conditions : lancer la charge des packs la veille au soir (et les remettre en charge de stockage si la session est finalement repoussée de plus de trois jours), et garder l'ordre F04 avant F06. Prévois une vraie pause avant F13 : le test à sec est l'étape où la fatigue coûte le plus cher, c'est celle où l'hélice tourne pour la première fois.
Ce que le planning ne compte pas. Les allers-retours en magasin, la découpe de la plaque alu si tu n'as pas l'outil, et le temps de lecture. Fais les achats listés dans la partie Matériel avant le jour 1, et compte environ 20 % de plus sur chaque étape la première fois : ces durées sont du temps de travail, pas des records.
Partie 3
Jour 1 : électronique et mécanique
Neuf étapes, environ 4 h 40 de travail effectif. Deux attentes tournent en fond et ne comptent pas dans ce total : la charge des deux packs (1 h 10 à 1 h 30) et l'immersion du boîtier vide (30 min). À la fin du jour 1, tout est câblé et fermé, et rien n'a encore tourné.
L'ordre compte. F01 lance la charge, F04 lance l'immersion. Ces deux étapes se font tôt pour que l'attente se déroule pendant que tu travailles sur autre chose. Le relevé de l'immersion est en F06, le relevé des cellules en fin de F01.
F01
Contrôles express et lancement de la charge
20 minJour 1Non négociable n° 1Lance : charge des 2 packs (1 h 10 à 1 h 30)
Objectif. Lancer la charge des deux packs séparés et faire les trois contrôles qui conditionnent tout le reste du chantier : le fusible, le moteur, l'appairage des packs.
Zone de charge. Établi dégagé, packs dans leurs sacs ignifugés (repliés sans les sceller, pour laisser dégazer), seau de sable ou extincteur poudre à portée de main, rien d'inflammable à moins d'un mètre.
Étiquetage. Marque un pack A et l'autre B, sur le pack et sur son câble. Ces deux lettres te suivent jusqu'à la fin du chantier et jusque dans le journal de session.
Packs séparés. Aucun pont série, aucun lien électrique entre A et B. Le bloc 12S ne se branche jamais sur le chargeur : ce serait 50,4 V sur une entrée prévue pour un 6S, et l'équilibrage cellule par cellule serait perdu.
Canal 1. Alimentation 24 V branchée, M6D en mode asynchrone, source PSU, chimie LiPo, 6 cellules, 6,0 A (1C), 4,20 V par cellule. Sortie EC5 du pack A sur CH1, cordon d'équilibrage JST-XH sur l'entrée d'équilibrage du même canal.
Canal 2. Le même réglage pour le pack B sur CH2. À 6 A par pack tu tires environ 133 W par canal, largement sous les 15 A et 250 W par canal du mode asynchrone, et environ 12 A côté alimentation 24 V. Compte 1 h 10 à 1 h 30 avec le palier final d'équilibrage.
Contrôle 1, le fusible. Lis la tension inscrite sur le corps du fusible : il faut 58 V CC. Les ANL 32 V du kit partent au rebut. Présente ensuite le fusible sur le porte-fusible MEGA : les deux trous doivent tomber sur les plots, entraxe 50,8 mm, trous d'environ 8,5 mm, boulons M8. Le 68,8 mm des fiches est la longueur du fusible, pas l'entraxe : vérifie au pied à coulisse avant de percer quoi que ce soit.
Contrôle 2, le moteur. Lis le KV sur l'étiquette du 6384 (attendu 140) et compte les fils qui sortent du câble moteur. Trois gros fils seulement : pas de sonde de température, donc Motor Temp Sensor désactivé en F10. Des fils fins en plus : relève leur nombre et leurs couleurs et note-les, à vérifier sur la pièce avant de décider quoi que ce soit.
Contrôle 3, l'établi. Pot à étain en chauffe (380 °C), pistolet à air chaud, multimètre, alcool isopropylique, frein-filet et gaines thermo à portée. Tu ne veux pas chercher un outil avec une soudure en cours.
Fin de charge, relevé des 12 cellules. Quand les deux canaux ont terminé, laisse reposer 10 minutes, puis lis les 6 tensions de cellule de chaque pack (page des tensions du M6D, ou multimètre sur la prise JST-XH, pointe noire sur le fil commun). Reporte-les dans le tableau ci-dessous.
Appairage des packs. Relève la tension totale de A et celle de B. Critères d'atelier : 0,03 V au maximum entre les cellules d'un même pack, 0,1 V au maximum entre les deux packs avant de les monter en série. Au-delà, relance un cycle d'équilibrage avant F07.
Ouvrir en grandLes deux packs chargent séparément, un par canal du M6D, harnais série entièrement retiré.
Charge sous surveillance. Une LiPo en charge ne se laisse jamais seule. Sacs ignifugés, sable ou extincteur poudre à portée, rien d'inflammable autour. C'est la seule contrainte incompressible du jour 1.
Point non négociable n° 1 : fusible 58 V. La tension inscrite sur un fusible dit sa capacité à éteindre l'arc quand l'élément fond, pas seulement le courant qu'il supporte. Un ANL 32 V sur un pack chargé à 50,4 V peut entretenir l'arc au lieu de couper : départ de feu à bord.
Les douze cellules, après charge et 10 minutes de repos
Pack
C1
C2
C3
C4
C5
C6
A
B
Ces champs servent au montage. Pour le suivi d'une session à l'autre, la fiche a son propre tableau, dans le relevé des 12 cellules.
Pourquoi, et si ça coince
Pourquoi charger séparément. Les deux packs ne sont assemblés en série que pour alimenter le foil. Chargés ensemble, ils exposeraient le chargeur à 50,4 V et l'équilibrage indépendant de chaque 6S serait perdu. Une tension totale correcte peut masquer une cellule faible : c'est exactement ce que les 12 relevés vont chercher.
Pourquoi 1C alors que le pack accepte 5C. La fiche CNHL annonce 5C en charge, soit 30 A. Charger à 1C (6 A) ménage les cellules et ne coûte qu'une heure d'attente, qui tourne de toute façon en fond pendant F02 à F05.
Si une cellule décroche. Un écart supérieur à 0,03 V après charge et repos se corrige par un ou deux cycles d'équilibrage. S'il persiste, le pack est à surveiller : note-le et tiens-en compte pour la fin de session. Aucune fiche constructeur ne donne de seuil officiel, ni pour l'écart entre cellules ni pour l'écart entre packs : 0,03 V et 0,1 V sont des règles d'atelier, pas une norme.
Si le chargeur refuse de démarrer. Vérifie la tension d'entrée : le M6D accepte 7 à 28 V, l'alimentation 24 V est dans la plage. Vérifie aussi que le cordon d'équilibrage est bien sur le canal du pack correspondant, pas sur l'autre.
Si le fusible ne se présente pas sur le porte-fusible. Mesure l'entraxe réel des trous au pied à coulisse et compare-le à l'écartement des plots. Les formats MEGA et ANM sont normalement interchangeables ; si ce n'est pas le cas sur tes pièces, arrête et corrige avant F07, c'est la seule protection de court-circuit du montage.
F02
Préparer VESC Tool, sans connecter l'ESC
10 minJour 1Pendant : charge des 2 packs
Objectif. Avoir l'outil et le dossier de sauvegarde prêts, pour que la lecture, la sauvegarde et l'écriture de la configuration se fassent d'une traite en F10, batterie branchée.
L'ESC ne s'allume pas sur l'USB seul. Le port USB ne sert qu'à communiquer : sans alimentation principale, le microcontrôleur reste éteint et VESC Tool ne trouve rien à connecter. La configuration se fait donc en F10, sur la batterie via le fusible et le XT90S, phases débranchées. L'alimentation 24 V ne se branche jamais sur l'ESC : elle ne sert qu'au chargeur.
Installe VESC Tool sur le PC depuis le site du projet VESC, et lance-le une fois pour vérifier qu'il démarre.
Repère où trouver les versions précédentes sur le même site. Le firmware de ton ESC ne se lira qu'en F10 : le manuel de la carte 75200 AL annonce le 5.2 en sortie d'usine (le 6.02 concerne la 75200 Pro V2). Si VESC Tool refuse alors la connexion pour cause de version, tu installeras celle qui accepte le firmware présent. Tu adaptes l'outil au boîtier, jamais l'inverse.
Crée le dossier de sauvegarde et nomme-le, par exemple « foil-assist-vesc ». Il recevra en F10 les deux XML d'origine, puis les deux XML « config chantier ».
Lis le tableau des 12 valeurs une fois en entier (les 12 valeurs VESC), pour que la saisie aille vite en F10.
F03
Perçage du boîtier et presse-étoupes
40 minJour 1Pendant : charge des 2 packs
Objectif. Percer les quatre traversées (trois presse-étoupes PG11, un par phase, plus le trou du corps du coupe-circuit) et découper la plaque alu, pour que F04 puisse tester l'étanchéité du boîtier définitif.
Mesure avant de percer. Au pied à coulisse, relève le diamètre extérieur réel du fil silicone que tu vas poser (8 ou 10 AWG), gaine comprise. Compare-le à la plage de serrage inscrite sur le presse-étoupe : le fil doit tomber dans cette plage, pas à sa limite haute ou basse.
Relève le diamètre de perçage. PG11 n'est qu'un filetage, ce n'est pas une cote de perçage garantie. Mesure le diamètre du corps fileté de ton presse-étoupe et note-le dans le champ plus bas, c'est lui qui commande le foret.
Repérage. Marque les quatre traversées sur une paroi plane, jamais sur un angle ni sur une nervure. Les trois PG11 alignés sur la face qui regardera l'arrière de la planche, avec au moins la largeur d'un écrou entre deux trous pour pouvoir serrer à la clé. Le trou du coupe-circuit à l'écart, à un endroit où la cordelette tirera dans l'axe de son corps.
Perçage. Ruban de masquage sur la zone, perce lentement, foret étagé ou scie cloche, en tenant la paroi à plat. Ébavure les deux faces et vérifie que le joint du presse-étoupe porte sur une surface propre.
Trou du coupe-circuit. Au diamètre du corps fileté du coupe-circuit, joint compris. Ce composant se monte en traversée, comme sur un tableau de bateau : un trou, un écrou, un joint. Le fil du kill switch passe par le corps lui-même, il ne lui faut pas de presse-étoupe.
Montage des presse-étoupes. Un filet de graisse silicone sur le filetage, joint de paroi côté extérieur (si ton kit n'en a pas, lis l'encadré « Pas de joint de paroi » plus bas avant de serrer), contre-écrou intérieur serré à la main puis un quart de tour à la clé. N'écrase pas le joint, c'est la compression régulière qui étanche, pas la force.
Montage du coupe-circuit. Joint torique ou cordon de mastic marine autour du corps, écrou intérieur serré de la même façon. Oriente-le pour que la traction de la cordelette agisse franchement et ne vienne pas frotter sur une arête du boîtier.
Plaque alu. Découpe la plaque de 2 mm aux cotes intérieures réelles du boîtier moins 5 mm de jeu, ébavure les quatre arêtes, ponce la face qui recevra l'ESC. Les arêtes vives d'une plaque alu dans une boîte qui bouge, c'est un câble entaillé plus tard.
Essai à blanc. Remets la plaque en place et referme le boîtier : le couvercle doit fermer sans forcer et les loquets se verrouiller normalement.
Ouvrir en grandUn presse-étoupe étanche à deux endroits : sur la paroi du boîtier et autour du câble.Ouvrir en grandTrois fils dans un seul joint laissent des interstices : un câble par presse-étoupe, un joint ajusté par câble.Illustration générée par IA : à vérifier sur les pièces réellesChaque presse-étoupe serre un seul câble rond, continu et intact. Le diamètre de perçage et la plage de serrage viennent de tes pièces, pas de cette image.
Un presse-étoupe, un câble. Un PG11 comprime un seul câble rond. Trois fils de phase dans un même presse-étoupe laissent des interstices entre les gaines, et ces interstices sont un chemin d'eau. D'où trois perçages PG11, un par phase.
Pas de joint de paroi dans ton kit ? C'est fréquent sur les presse-étoupes nylon bon marché, et il ne faut pas en rester là : collerette plastique contre paroi plastique, deux surfaces dures qui ne se déforment pas, l'eau passe entre les deux puis le long du filetage. L'indice d'étanchéité annoncé suppose toujours un joint à la paroi. Deux solutions, une seule suffit.
Un joint souple à la bonne cote, posé à l'extérieur, entre la collerette et la paroi. Joint plat en caoutchouc (EPDM, NBR ou silicone) de 1,5 à 2 mm d'épaisseur, ou joint torique. Cotes à viser pour un PG11, dont le filetage fait 18,6 mm : diamètre intérieur de 18 à 19 mm, diamètre extérieur inférieur à celui de la collerette. Mesure ta collerette au pied à coulisse et présente le joint sur le filetage avant d'acheter. Un joint de plomberie convient s'il est en caoutchouc et à ces cotes ; un joint fibre ne convient pas (il demande un serrage métal contre métal et il boit l'eau), le ruban PTFE non plus (le trou de la paroi n'est pas fileté).
Le Sikaflex 291i en joint sous la collerette, selon la méthode détaillée plus bas. Il n'est alors plus optionnel : c'est lui le joint. Compte 24 à 48 h avant l'immersion de F04.
Dans les deux cas : serrage à la main puis un quart de tour, et c'est l'immersion qui tranche.
Le diamètre du trou dépend du coupe-circuit retenu. Et le coupe-circuit retenu se décide au multimètre, pas au catalogue. Fais l'étape zéro de F09 maintenant si ce n'est pas déjà fait : deux minutes, et tu perces le bon diamètre du premier coup.
Le XT90S reste dans le boîtier. Pas de troisième traversée pour lui, donc un point de fuite en moins. Tu ouvres le boîtier à chaque charge de toute façon. Sur l'eau, les deux arrêts sont la gâchette relâchée et le kill switch ; le XT90S est l'arrêt d'atelier et de plage, et le recours ultime si le moteur ne coupe pas.
Sikaflex 291i sur les traversées : quand et comment
Quand. Si tes presse-étoupes ont un joint de paroi souple, pas d'office : monte d'abord à sec et fais l'immersion de F04, le mastic ne sert alors que si une traversée suinte ou si la face est nervurée ou bombée au point que le joint ne porte pas partout. Si tes presse-étoupes n'ont aucun joint de paroi et que tu n'en ajoutes pas, le mastic devient le joint : applique-le d'emblée. Il ne va jamais sur le couvercle (tu l'ouvres à chaque charge), ni dans le passage du câble (c'est le joint du presse-étoupe qui serre le câble), et il ne rattrape pas un trou trop grand.
Ce que ça coûte. Un séchage : compte 24 à 48 h avant de refaire l'immersion. Le 291i forme une peau en une heure environ et polymérise d'environ 3 mm par 24 h à 20 °C, plus lentement s'il fait froid ou sec (valeurs à vérifier sur la fiche de ta cartouche).
Prépare. Gants nitrile, pièce aérée, pistolet à cartouche. Démonte le presse-étoupe. Ponce légèrement (grain 120 à 180) un anneau d'un centimètre autour du trou, côté extérieur, et le dessous de la collerette du presse-étoupe. Dépoussière, dégraisse à l'IPA, laisse sécher.
Sache ce que tu colles. Beaucoup de valises étanches sont en polypropylène (marquage PP moulé à l'intérieur) : le polyuréthane y adhère mal. Le cordon travaille alors comme un joint comprimé sous la collerette, pas comme une colle. D'où le ponçage, et l'écrou qui maintient la compression.
Pose un cordon fin et continu (3 à 4 mm) autour du trou, côté extérieur, là où la collerette va porter. Un anneau fermé, sans interruption.
Remonte le presse-étoupe (avec son joint plat s'il en a un), écrou à l'intérieur : serrage à la main puis un quart de tour. Le mastic doit ressortir en bourrelet régulier sur tout le pourtour : c'est la preuve que l'anneau est continu. Ne serre pas jusqu'à tout chasser, il faut garder un film.
Lisse le bourrelet en petit congé avec un doigt ganté trempé dans l'eau savonneuse. Essuie les bavures tout de suite au chiffon et à l'IPA : une fois pris, le mastic ne part plus qu'au grattoir.
Ne touche plus à rien. Ne fais pas tourner le presse-étoupe une fois la peau formée. Attends 24 à 48 h, puis refais l'immersion complète de F04 avec les chutes de câble serrées.
Même méthode pour le corps du coupe-circuit traversant s'il suinte. Rebouche la cartouche aussitôt : entamée, elle durcit dans la buse en quelques jours.
Pourquoi, et si ça coince
Pourquoi percer avant de tester. Un test d'étanchéité sur un boîtier neuf non percé ne prouve rien : ce sont les traversées que tu viens de créer qui peuvent fuir. C'est pour ça que F04 vient juste après, avec les presse-étoupes serrés sur des chutes du vrai câble.
Si le trou est trop grand. Un presse-étoupe qui tourne dans son trou ne se rattrape pas au mastic. Deux options honnêtes : monter une rondelle large avec joint des deux côtés, ou repercer une autre traversée plus loin sur la même paroi et obturer proprement la première. Puis refaire le test d'immersion complet.
Si la paroi est bombée. Les boîtiers moulés ont rarement des faces parfaitement planes. Cherche la zone la plus plate, et si le joint ne porte pas sur tout son pourtour, ajoute une rondelle plate rigide côté extérieur pour répartir l'appui.
Ce que ce montage ne prouve pas. Un boîtier percé et testé en atelier n'est pas un boîtier certifié IP67. Le test de F04 et l'arrosage de F13 valident ton montage, ils ne remplacent pas une qualification. Traite l'humidité comme une panne possible : voir humidité dans le boîtier.
F04
Immersion du boîtier vide
5 min + 30 min en fondJour 1Non négociable n° 5Lance : immersion 30 min
Objectif. Prouver que le boîtier percé est étanche, avant d'y mettre 266 Wh de LiPo et l'ESC. Cinq minutes de manipulation contre la perte complète du matériel.
Chutes de câble dans les presse-étoupes. Coupe trois chutes de 20 cm dans le câble qui servira aux phases (8 ou 10 AWG), passe-les dans les trois presse-étoupes et serre exactement comme en configuration finale. Même diamètre, même gaine, même compression : un bouchon plein ne qualifierait pas le montage réel.
Coupe-circuit en place. Son corps et son joint montés et serrés, comme en configuration finale. Si tu n'as pas encore fait l'étape zéro de F09, fais-la maintenant, elle prend dix minutes : c'est le coupe-circuit retenu qui doit être en place pour ce test, pas un autre.
Témoins. Un papier absorbant sec sous chaque traversée, un près du coupe-circuit, un le long du joint de couvercle. Photographie-les secs, la photo sert de point de départ.
Fermeture. Verrouille les loquets normalement, sans sangle ni serre-joint supplémentaire : une aide au serrage masquerait une fuite du joint.
Immersion. Pose le lest sur le couvercle, immerge complètement dans la baignoire ou le bac, à une profondeur représentative d'une chute de planche. Vérifie qu'aucun bord ne dépasse.
Note l'heure de début dans le champ ci-dessous, et lance un minuteur de 30 minutes sur le téléphone.
Enchaîne tout de suite sur F05. L'immersion tourne toute seule, c'est du temps masqué. Ne reste pas à regarder le bac.
Point non négociable n° 5. Tester le boîtier vide coûte cinq minutes de manipulation. Découvrir la fuite avec deux packs LiPo et l'ESC dedans coûte le matériel complet, et une LiPo noyée part en court-circuit.
Ce test valide ton montage, pas une norme. Un essai d'atelier ne recrée pas une certification IP67. Il détecte les fuites franches : traversée mal serrée, joint pincé, couvercle mal verrouillé. Il ne dit rien de la tenue sur une saison, d'où le contrôle du témoin après chaque session.
Pourquoi, et si ça coince
Pourquoi vide. Le boîtier est la seule barrière étanche du système. S'il fuit, on veut le savoir quand il ne contient que de l'air et du papier. C'est aussi la seule façon de lire un témoin sans ambiguïté : rien d'autre ne peut avoir apporté l'humidité.
Pourquoi des chutes du vrai câble. Le joint d'un presse-étoupe se comprime autour d'un diamètre donné. Un bouchon plastique plein se serre autrement et ne prouve rien sur le câble qui passera vraiment. Même diamètre, même gaine, même serrage : c'est la seule façon d'obtenir un test représentatif.
Si un témoin ressort humide. Ne continue pas. Localise la traversée en cause (le témoin le plus mouillé donne la direction), reprends le serrage ou la portée du joint, sèche tout, et refais 30 minutes complètes. Si la fuite vient de la portée d'un presse-étoupe sur la paroi, reprends-la au mastic marine selon la méthode décrite en F03, et attends 24 à 48 h avant de réimmerger. Le détail des causes probables est dans humidité dans le boîtier.
Si le boîtier remonte. Un boîtier vide flotte franchement. Ajoute du lest plutôt que de l'appuyer avec la main : il faut que tout le pourtour du joint reste sous l'eau pendant 30 minutes.
F05
Moteur sur la bride nylon et sur le mât
45 minJour 1Pendant : immersion 30 min et fin de charge
Objectif. Fixer le moteur sur le mât par serrage mécanique seul, sans collage, et monter l'hélice. Le montage doit rester démontable en deux minutes.
Montage à blanc. Bride nylon présentée sur le mât, moteur posé dans la bride, aucune vis serrée. Si le logement force, lime par petites passes et revérifie : tu cherches un ajustement juste, pas un emmanchement en force.
Patin caoutchouc. Intercale une bande de chambre à air de 1 mm entre le mât et la bride, sur toute la portée. C'est la friction de ce patin qui empêche la rotation autour du mât, pas la force de serrage.
Moteur sur la bride. Une goutte de frein-filet bleu sur le filetage de chaque vis, jamais sur le plastique de la bride nylon. Serrage croisé progressif, à la main, sans forcer.
Jeu entre demi-coquilles. Serre les vis du collier à la main, puis un quart de tour de plus, jusqu'à ce que la bride ne bouge plus à la main. Pas davantage. Il doit rester un jeu visible de 3 à 5 mm entre les deux demi-coquilles : c'est ce jeu qui maintient la force de serrage. Mesure-le et note-le.
Position provisoire. Place la bride au tiers inférieur du mât pour l'instant. La hauteur définitive du moteur se décide en F12, quand le boîtier sera sur la planche et que tu verras le trajet du câble.
Alignement. L'axe de l'hélice doit être parallèle à l'axe de la planche. Contrôle à l'oeil depuis l'arrière, en te reculant de deux mètres : c'est suffisant et c'est ce que tu pourras refaire au bord de l'eau.
Hélice. Regarde la pièce avant de visser : selon le modèle, l'hélice se fixe par une vis centrale ou par plusieurs vis sur la cloche. Frein-filet sur le filetage, serrage franc, puis contrôle : la rotation manuelle doit être libre et les pales doivent se déplier sans point dur.
Enveloppe de rotation. Fais tourner l'hélice d'un tour complet à la main, pales dépliées. Rien ne doit toucher : ni le mât, ni la bride, ni le futur passage du câble. Repère mentalement ce volume, tu le retrouveras en F11.
Test de glissement. Une main sur le moteur, essaie de le faire tourner autour du mât puis de le faire glisser vers le bas. Rien ne doit bouger. Si ça bouge, c'est le patin caoutchouc ou la portée de la bride qu'il faut reprendre, pas le couple de serrage.
Ouvrir en grandCe qui est fixe, ce qui tourne, et l'enveloppe complète des pales dépliées : rien ne doit entrer dans ce volume.
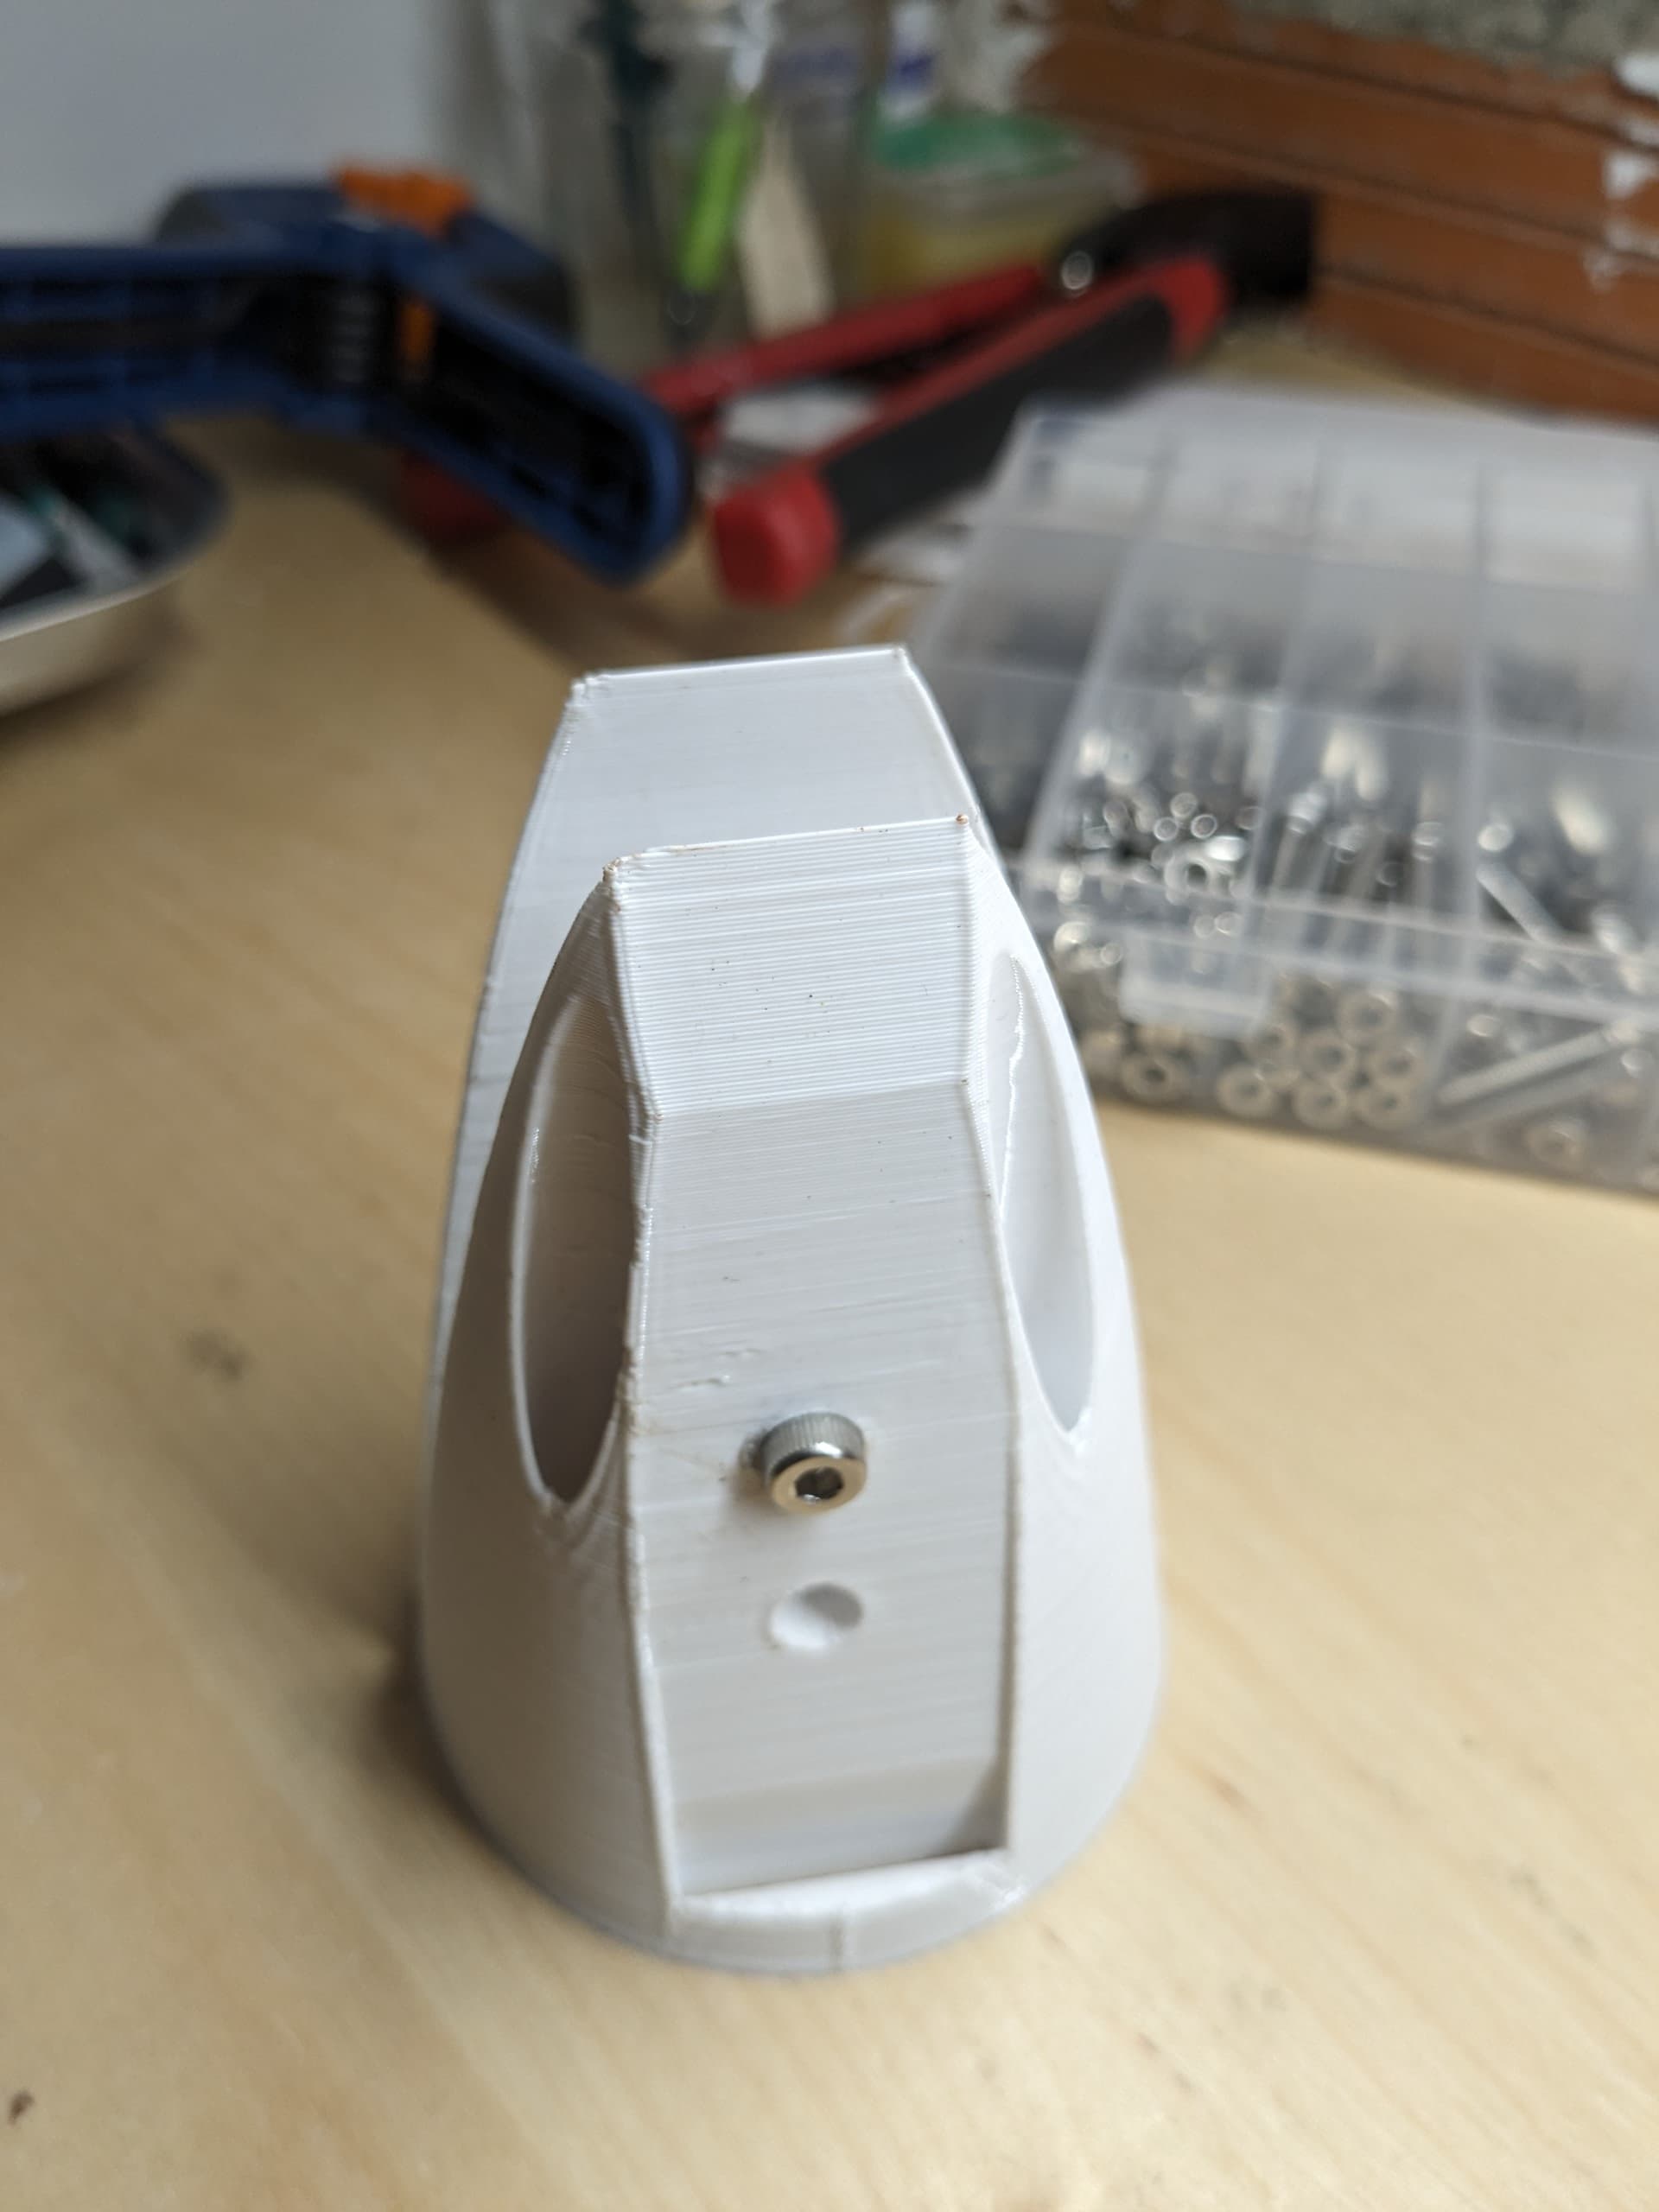
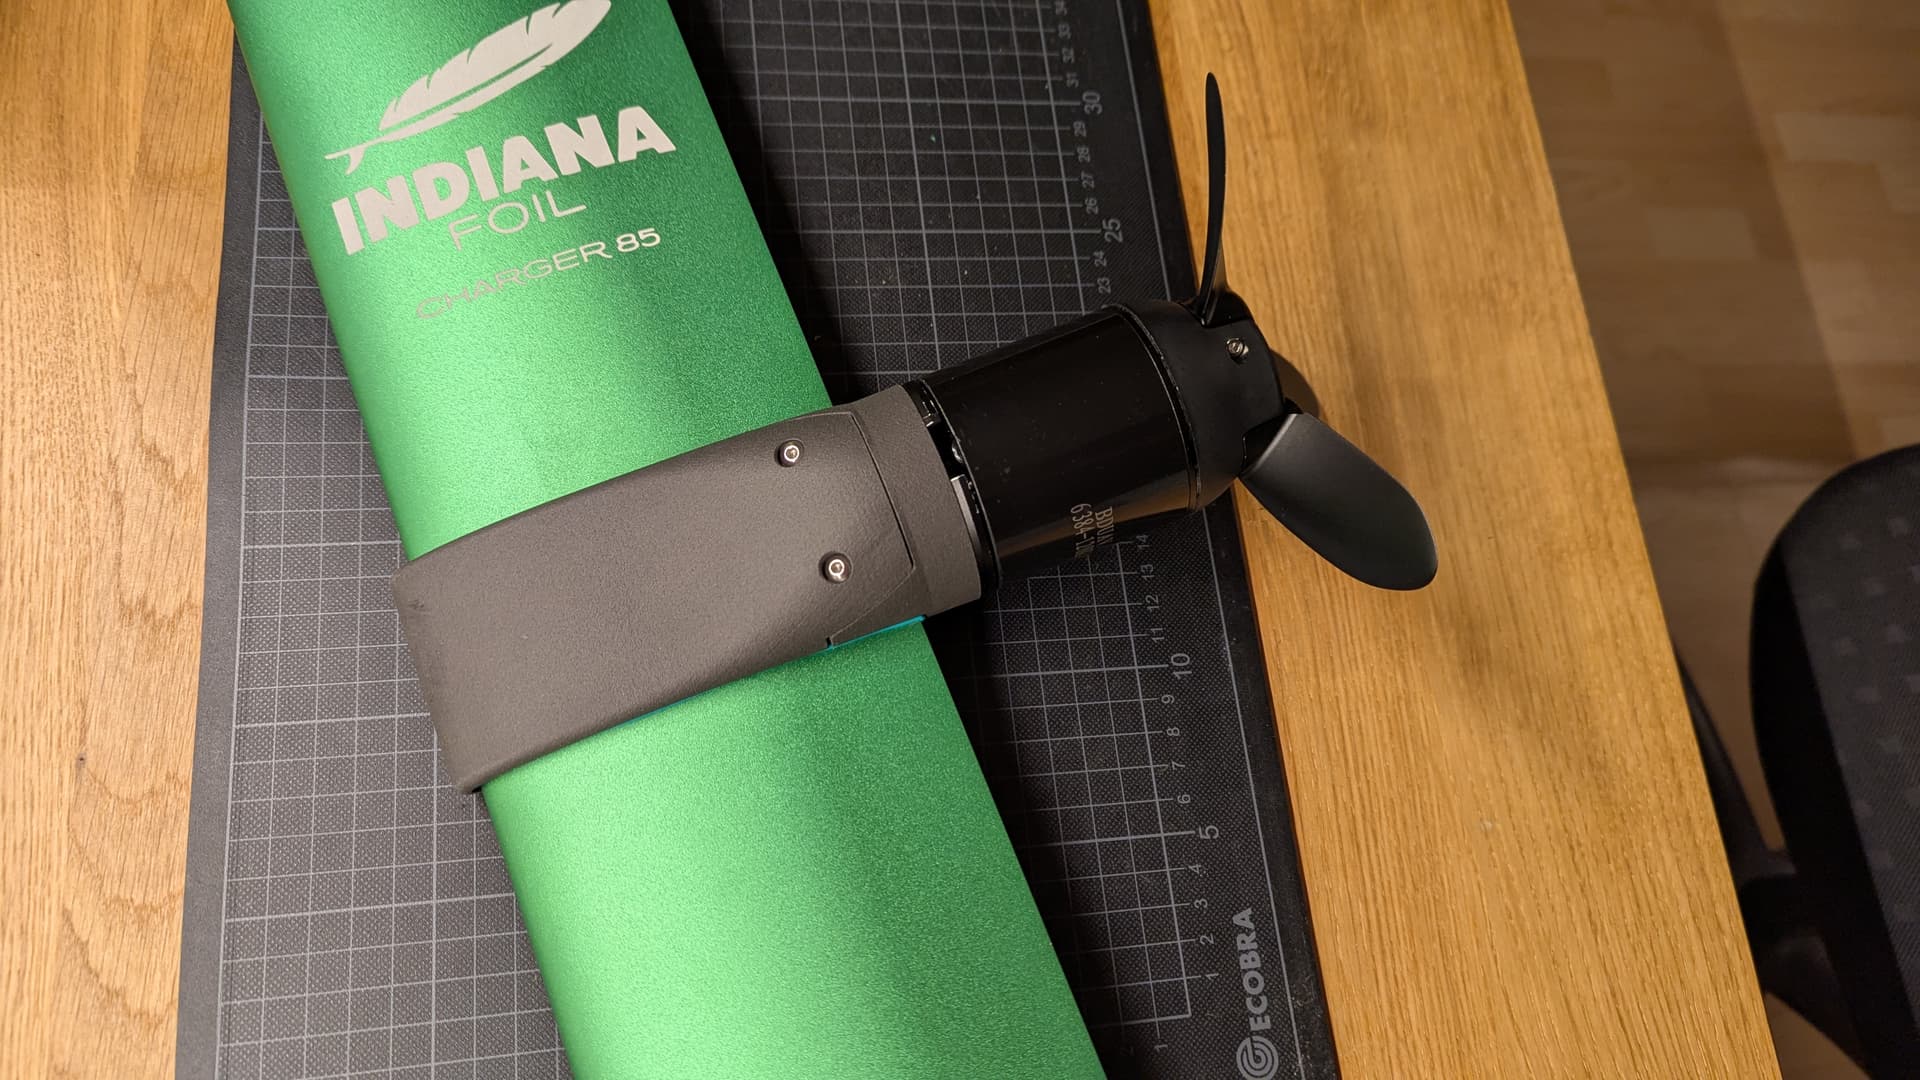
Une bride réglable vue seule sur l'établi. Autre montage : les vis, la portée et le jeu diffèrent de ta pièce.Bride nylon et interface de protection du mât, moteur et hélice en place. Autre montage, donné comme repère visuel.
Ne serre pas à fond, c'est contre-productif. Sur des demi-coquilles imprimées, il faut conserver 3 à 5 mm de jeu entre les demi-coquilles : sans ce jeu, la bride talonne et ne serre plus rien. Aller au couple maximal arrache les filetages des inserts et peut bloquer la bride sur le mât de façon définitive.
Frein-filet sur la vis, jamais sur le plastique. Les frein-filets anaérobies conviennent aux substrats passifs comme l'inox, mais peuvent fissurer certains plastiques. Une goutte sur le filetage de la vis, rien sur la bride nylon, et essuie ce qui déborde.
Le serrage remplace le collage, donc il devient un point de contrôle. Vérifie-le avant chaque session : dix secondes à la main sur le moteur. En contrepartie, tu démontes tout en deux minutes pour le transport ou la maintenance. Ce contrôle est dans la checklist avant mise à l'eau.
Pourquoi le serrage et pas le collage. Un collage impose 24 h de séchage et rend le démontage destructif. Le serrage mécanique est la norme sur les motor pods du commerce : la documentation Foil Drive demande un jeu de 3 à 5 mm entre demi-coquilles, un serrage à la main puis un quart de tour, et rien de plus.
Pourquoi le patin de chambre à air. Un mât alu poli et du nylon glissent l'un sur l'autre. Le caoutchouc de 1 mm apporte le coefficient de friction qui manque, et encaisse en plus les tolérances de la pièce imprimée.
Si la bride tourne malgré tout. N'augmente pas le couple. Vérifie d'abord que le patin couvre toute la portée, qu'il n'est pas plié ni entaillé, et que les deux demi-coquilles portent bien sur le profil du mât. Un ponçage léger de l'intérieur de la bride donne souvent un meilleur appui qu'un demi-tour de vis en plus.
Si une vis tourne dans le vide. Un insert arraché ne se rattrape pas au serrage. Repasse un insert à chaud si la bride le permet, ou remplace la demi-coquille. Une bride qui lâche en navigation, c'est le moteur et l'hélice qui descendent le long du mât.
Sur le frein-filet. La fiche du fabricant ne chiffre pas clairement le temps de prise : compte un durcissement fonctionnel de l'ordre de 10 à 20 minutes et une prise complète à 24 h, sans en faire une valeur garantie. Tu peux continuer le chantier pendant ce temps, mais ne force pas sur le montage.
F06
Relevé de l'immersion et montage de l'ESC
30 minJour 1Non négociable n° 6
Objectif. Lire les témoins d'immersion, puis plaquer l'ESC sur sa plaque alu avec un contact thermique soigné. C'est le geste qui décide de la durée de vie du 75200.
Sortie et séchage extérieur. Sors le boîtier, sèche entièrement l'extérieur et les lèvres du couvercle avant d'ouvrir. Sinon une goutte extérieure tombe sur un témoin et tu ne sauras plus d'où elle vient.
Lecture des témoins. Ouvre au sec et examine les cinq papiers. Ils doivent être parfaitement secs. La moindre trace : localise (presse-étoupe, coupe-circuit ou joint de couvercle), corrige, sèche, et refais 30 minutes complètes. Ne continue pas avant. Note la durée réelle d'immersion.
Dégraissage. Alcool isopropylique sur la plaque alu et sur la semelle du boîtier alu de l'ESC. Les deux faces doivent être sèches, propres, sans trace de doigt.
Pâte thermique. Couche fine et régulière, l'épaisseur d'une feuille de papier. La pâte comble les irrégularités entre deux surfaces, elle ne remplace ni la planéité ni le serrage : une couche épaisse isole au lieu de conduire.
Plaquage. Pose l'ESC sur la plaque et visse-le par ses propres points de fixation, en serrage croisé uniforme. N'utilise jamais les vis qui ferment le boîtier alu de l'ESC pour le fixer sur la plaque.
Fixation de la plaque. Quatre vis courtes dans les nervures du boîtier, ou double-face thermique haute température si tu préfères ne pas percer le fond. Dans les deux cas, la plaque ne doit pas pouvoir glisser quand le boîtier bascule.
Disposition intérieure. Pack A et pack B côte à côte d'un côté, ESC sur sa plaque de l'autre, porte-fusible accessible capot ouvert, récepteur VX3 et résistance dans un coin à l'écart des câbles de puissance. Cale les packs pour qu'ils ne se déplacent pas quand le boîtier se retourne.
Sachet déshydratant dans un coin, là où il ne peut pas venir sous un pack ni contre une cosse.
Fermeture d'essai. Referme : le couvercle doit fermer sans comprimer les packs et sans pincer un câble. Un pack comprimé est un pack qui gonfle mal et se lit mal.
Ouvrir en grandL'empilement à respecter : boîtier alu de l'ESC conservé, interface thermique fine, plaque alu 2 mm, fond du boîtier intact.Ouvrir en grandLa plaque répartit la chaleur et ajoute de l'inertie ; le plastique autour limite l'évacuation. Ce n'est pas la même chose.
Ouvrir en grandDisposition indicative : les deux packs d'un côté, l'ESC sur sa plaque de l'autre, fusible et XT90S accessibles.Illustration générée par IA : à vérifier sur les pièces réellesLes volumes, pour visualiser l'agencement. Le câblage, les prises et les retenues internes sont illustratifs et incomplets : aucun fil ne se raccorde d'après cette image.
Un témoin humide arrête le chantier. Pas de « juste une petite trace ». Le boîtier contiendra 266 Wh de LiPo et l'ESC : une entrée d'eau, c'est un court-circuit et un risque d'incendie. Corrige, sèche, et refais 30 minutes complètes avant de continuer.
Point non négociable n° 6 : le plaquage thermique. Des 75200 grillent à courant modéré, autour de 80 A, à cause d'un mauvais contact entre le PCB aluminium et son dissipateur, pas à cause d'un courant excessif. Ces quinze minutes de dégraissage, de pâte fine et de serrage uniforme sont le meilleur investissement du chantier.
Vernis de tropicalisation (silicone conformal coating) : où oui, où non. C'est un film fin pour circuits imprimés, pas un mastic : il ne comble pas un jeu et ne tient pas en immersion.
Oui : sur les cartes de l'ESC, comme seconde barrière contre la condensation dans le boîtier. Hors tension et batterie débranchée, cartes nettoyées à l'IPA et sèches, connecteurs blancs, USB et bouton masqués, deux couches fines, séchage complet selon le flacon.
Oui : sur les petites soudures de signal (résistance de 10 kΩ, fils du kill switch), avant la gaine thermo.
Non : sur la semelle aluminium, sous la carte de puissance et sur toute surface qui évacue la chaleur.
Non : sur un contact (bananes, EC5, XT90, plots et lame du fusible) : le vernis isole.
Non : sur le joint du couvercle ni autour des presse-étoupes. Le couvercle garde son joint d'origine, les traversées se traitent au presse-étoupe, et au mastic marine seulement si besoin (voir F03).
Fais-le en dernier, après toutes les soudures et après les essais d'arrêt de F13 : une carte vernie se reprend mal au fer.
Pourquoi, et si ça coince
Pourquoi la plaque alu. Elle répartit la chaleur de l'ESC sur une grande surface et ajoute de l'inertie thermique : les pointes de courant d'un boost sont absorbées au lieu de faire monter la jonction. Ce qu'elle ne fait pas : évacuer la chaleur hors du boîtier, puisque le plastique autour est un isolant. Une température correcte après un seul boost n'autorise donc ni une série rapprochée ni cinq minutes en continu.
Pourquoi ne pas utiliser les vis du boîtier de l'ESC. Ces vis ferment le boîtier alu et assurent la pression sur les composants internes. Les dévisser pour fixer l'ensemble dégrade le contact thermique interne, exactement ce qu'on cherche à préserver.
Si un témoin est humide. Le témoin le plus mouillé indique la zone. Reprends le serrage du presse-étoupe concerné, contrôle la portée du joint sur la paroi, vérifie que le câble est bien rond et intact dans la zone serrée. Les causes et remèdes détaillés sont dans humidité dans le boîtier.
Si la surface de l'ESC n'est pas plane. C'est fréquent. Ne compense pas avec une grosse couche de pâte : elle conduit dix fois moins bien que le métal. Ponce légèrement la plaque alu sur un marbre ou une vitre avec du papier fin, et serre progressivement en croix.
Surveillance en usage. Sous 60 °C sur les MOSFET tu as de la marge, au-delà de 70 °C il faut améliorer la dissipation ou réduire les paliers. Voir surchauffe des MOSFET.
F07
Bus série 12S, fusible et coupure
50 minJour 1Non négociable n° 1
Objectif. Fabriquer le harnais série 12S en quatre segments, avec le fusible sur le positif et le XT90S en sortie, et le contrôler entièrement hors tension avant la première mise sous tension.
Le harnais en image
Ouvrir en grandLe harnais fini tel qu'il sort de l'établi : les deux prises EC5 reliées par le pont série S1, le négatif S2 direct au XT90S, le positif S3 jusqu'au porte-fusible, puis S4 du fusible au XT90S. La moitié mâle du XT90S reste sur les fils de l'ESC. Chaque soudure est sous gaine thermo, chaque segment étiqueté aux deux bouts.
Le schéma électrique
Ouvrir en grandUn seul chemin, parcouru par le même courant : pack A, pont série, pack B, fusible, XT90S, ESC, retour par S2. Le fusible coupe tout court-circuit situé après F2. S1, S3 et les fils des packs sont avant lui : courts, bien gainés, jamais au contact de S2.
Fiche de fabrication
Tout ce qu'il faut sur l'établi, puis ce que devient chaque bout de fil. Les noms HA, HB, XH, XE, F1 et F2 sont ceux des dessins et du premier geste.
Pièce
Qté
Où
À vérifier
Prise EC5, moitié qui s'emboîte sur les packs
2
HA, HB
Le standard EC5 met les douilles femelles dans le petit boîtier côté batterie, et les broches mâles dans le grand boîtier côté appareil. Le harnais prend donc normalement les broches mâles, grand boîtier. Les vendeurs nomment le genre tantôt d'après le boîtier, tantôt d'après les contacts : fie-toi à la prise du pack, pas à l'étiquette du sachet.
XT90S, moitié femelle
1
XH, sortie du harnais
Contacts en retrait, marquage XT90-S. C'est elle qui porte la résistance d'amorçage, prévue côté batterie.
XT90S, moitié mâle
1
XE, fils de puissance de l'ESC (8 AWG)
À souder si l'ESC est livré en fils nus. S'il porte déjà une prise, ce doit être la moitié mâle.
Paire XT90S de rechange
1
Établi
Gabarit : accouplement à blanc après chaque soudure de XT90S.
Porte-fusible MEGA SIGANDG, fusible SeKi 125 A 58 V CC
1 + 1
Entre F1 et F2
Diamètre des goujons au pied à coulisse. Le second fusible va au sac de session.
Cosse tubulaire cuivre étamé
2
F1, F2
SC10-8 pour du 8 AWG sur goujon M8, SC6-8 pour du 10 AWG. Le second nombre suit le diamètre mesuré.
Fil silicone 8 AWG, rouge et noir
0,6 m
S1 à S4
Rouge pour S1, S3 et S4, noir pour S2. Un segment passe en 10 AWG si le 8 AWG étamé n'entre pas entier dans sa coupelle.
Gaine thermorétractable
8 à 10
Chaque soudure
Huit sur le harnais, deux de plus si tu soudes le XT90S mâle. Sur un contact EC5, elle ne doit pas l'empêcher d'entrer dans son boîtier : essaie à blanc avant de rétreindre.
Ruban de masquage et feutre
1
Les deux bouts de chaque segment
S1 à S4, et PONT SÉRIE en toutes lettres sur S1.
Segment
Fil
Bout 1
Bout 2
Longueur
S1 pont série
Rouge, repéré PONT SÉRIE
HA+, contact EC5
HB-, contact EC5
Environ 10 cm, le plus court possible
S2 négatif
Noir
HA-, contact EC5
XH-, XT90S femelle
Mesurée à la ficelle
S3 positif avant fusible
Rouge
HB+, contact EC5
F1, cosse tubulaire
Le plus court possible
S4 positif protégé
Rouge
F2, cosse tubulaire
XH+, XT90S femelle
Mesurée à la ficelle
Huit soudures sur le harnais : quatre contacts EC5 (les deux bouts de S1, un bout de S2, un bout de S3), deux contacts du XT90S femelle et deux cosses. S1 et S3 sont avant le fusible : pour eux, chaque centimètre en plus est un risque, pas une marge.
Ouvrir en grandLe fusible se place sur le fil positif, entre le plus du pack B et le XT90. Le pont série est le seul fil qui relie un plus à un moins : plus du pack A vers moins du pack B.
Nomme les points, une fois pour toutes.HA est la prise du harnais qui recevra le pack A, HB celle du pack B ; HA+, HA-, HB+, HB- désignent les contacts d'après le pôle réel qu'ils rejoindront. Une vue côté fils est inversée par rapport à une vue de face : les lettres ne signifient jamais gauche ou droite. XH est la moitié du XT90S portée par le harnais, avec ses contacts principaux XH+ et XH-. F1 est la borne du fusible côté batterie, F2 celle côté ESC.
Mesure les quatre trajets à la ficelle, packs, porte-fusible et ESC posés à leur place définitive dans le boîtier, le porte-fusible au plus près de la prise du pack B pour que S3 reste court. Ajoute seulement ce qu'il faut pour les terminaisons et les courbures, pas une boucle inutile : chaque centimètre en trop est de la place perdue et un fil qui frotte.
Coupe quatre segments et marque leurs deux bouts.S1 = HA+ vers HB- (le pont série), S2 = HA- vers XH-, S3 = HB+ vers F1, S4 = F2 vers XH+. Étiquette noire sur S2, rouge sur les positifs, et écris PONT SÉRIE en toutes lettres sur S1 : il relie un plus et un moins de deux packs différents.
Aucun autre pont. Ne relie jamais les deux moins entre eux, ni les deux plus. Avec le pont série en place, un fil de plus entre les deux moins met directement le pack A en court-circuit ; entre les deux plus, c'est le pack B.
Repère le plus des deux EC5, avant toute soudure. Vérifie d'abord le genre : présente une moitié du kit face à la prise d'un pack, elle doit s'y emboîter. Normalement la prise du pack porte les douilles femelles dans le petit boîtier, et le harnais prend les broches mâles dans le grand boîtier ; si tes packs sont l'inverse, prends l'autre moitié. Présente ensuite chaque boîtier EC5 vide, sans contact, face à la prise d'un pack, dans le sens où il s'emboîte : la cavité qui arrive en face du fil rouge du pack est le plus. Marque-la d'un point rouge au feutre, sur HA comme sur HB. Les deux packs sont identiques : peu importe lequel ira en A, seul le repère compte.
Terminaisons. La gaine thermo passe sur le fil avant la terminaison, sinon tu la découvriras après avoir soudé. Étame le brin sur un tiers au pot (380 °C, 2 secondes), insère dans la coupelle préchauffée, ou sertis selon la pièce. Contrôle visuel : aucun brin libre. Rétreins au pistolet à air chaud (200 °C), jamais à la flamme. Les coupelles EC5 et XT90 sont prévues pour du 10 AWG : présente le 8 AWG étamé dans la coupelle avant de chauffer, et s'il n'entre pas entier, passe ce segment en 10 AWG plutôt que de couper des brins.
Double contrôle de polarité avant de clipser chaque contact EC5 : repère rouge, fiche de coupe, couleur du fil. Une inversion à 50 V est un court-circuit franc entre deux packs de 6 Ah.
Ordre de soudure. D'abord les deux cosses, au pot : S3 côté F1, S4 côté F2. Puis les deux contacts du XT90S femelle, fixes dans leur boîtier : S2 sur le moins, S4 sur le plus. Puis les quatre contacts EC5, encore hors de leur boîtier : les deux bouts de S1, le bout de S2, le bout de S3. En dernier, clipse chaque contact EC5 dans sa cavité : HA reçoit S1 dans le plus et S2 dans le moins, HB reçoit S3 dans le plus et S1 dans le moins. Tire sur chaque fil : un contact qui recule n'est pas verrouillé.
Fusible. Mesure le diamètre des goujons au pied à coulisse et prends des cosses tubulaires à ce trou : SC10-8 pour du 8 AWG sur goujon M8, SC6-8 pour du 10 AWG. Fixe le socle au fond du boîtier, au plus près de la prise du pack B, par vis courtes dans une nervure (sans traverser le fond) ou au double-face épais. Monte le SeKi 125 A 58 V, cosses sous les écrous, serrage ferme, chaque cosse dans l'axe du fusible pour qu'elle ne touche ni le capot ni l'autre goujon. Écris 125 A / 58 V au marqueur sur le capot transparent. Range le second fusible et une clé adaptée dans le sac de session : un fusible fondu au bord du lac se remplace en cinq minutes si tu as le rechange.
XT90S, moitié batterie. Termine la moitié XH du harnais, gaine thermo sur chaque soudure. Prends la moitié femelle, celle dont les contacts sont en retrait : c'est elle qui reste sous tension une fois le circuit ouvert, et des contacts en retrait ne peuvent pas se toucher par accident. La moitié mâle ira côté ESC. La résistance d'amorçage est logée dans la moitié femelle, prévue pour le côté batterie : c'est donc elle qui doit porter le marquage XT90-S. Vérifie-le sur la pièce reçue, un XT90 ordinaire n'en a pas. Si le boîtier porte des repères plus et moins moulés, respecte-les. Une fois la pièce refroidie, accouple-la à blanc sur la moitié mâle de rechange : l'emboîtement doit être franc, broches alignées, sinon le plastique a trop chauffé. Le XT90S reste à l'intérieur du boîtier : pas de troisième traversée, donc un point de fuite en moins.
XT90S, moitié ESC. Si c'est déjà fait, contrôle seulement la polarité au multimètre : contact plus relié au fil rouge de l'ESC. Sinon, soude la seconde moitié du XT90S, appelée XE, sur les fils de puissance de l'ESC (8 AWG) : rouge sur le positif, noir sur le négatif, repères relevés sur la sérigraphie de la carte. Gaine thermo sur chaque soudure, puis même accouplement à blanc, sur la femelle de rechange. Contrôle la polarité au multimètre avant toute mise sous tension : le contact XE+, celui qui viendra en face de XH+, doit être relié au positif de l'ESC, et XE- au négatif. Une inversion ici met 50 V à l'envers sur l'entrée de l'ESC.
Cheminement et maintien. S1 et S3 sont avant le fusible : courts, sans boucle, loin de S2 et de toute arête ou tête de vis, car un défaut sur eux n'est coupé par rien. S2 et S4 arrivent côte à côte sur le XT90S, sans boucle inutile. Aucun fil ne porte le poids d'un connecteur ni ne tire sur une soudure : un serre-câble à chaque changement de direction, sur un point d'attache fixé au boîtier.
Contrôle des 15 paires, hors tension, packs absents. Multimètre en continuité, cordon noir sur COM, rouge sur V/Ω, jamais sur la borne A ou 10 A. Touche d'abord les pointes ensemble pour repérer le bip et la lecture proche de zéro, sépare-les pour repérer l'affichage OL. Puis lis les quinze combinaisons du tableau ci-dessous : trois paires seulement doivent être en continuité. Mobilise doucement les câbles pendant la lecture, une valeur qui saute indique une liaison à refaire.
Contrôle du fusible. Retire le fusible du harnais toujours isolé : HB+ vers XH+ doit passer en OL. Vérifie séparément HB+ vers F1 puis F2 vers XH+ : continuité dans les deux cas. Remets le fusible et son capot.
Première mise sous tension, en deux temps. Gâchette à zéro. Branche le pont série S1, XT90S encore ouvert : aucune charge derrière, donc pas d'étincelle. Mesure la tension série sur les contacts de XH, multimètre en V continu, calibre au-dessus de 50,4 V, pointe rouge sur XH+, pointe noire sur XH-. Attendu entre 44 et 50,4 V, et égal à la somme des tensions relevées en F01. Note la valeur. Puis, et seulement alors, accouple le XT90S sur la moitié XE : c'est sa résistance d'amorçage qui encaisse le courant d'appel des condensateurs de l'ESC. Débranchement dans l'ordre inverse : XT90S d'abord, pont série ensuite.
10 AWG accepté sur le bus batterie. Les fils de sortie des packs sont en 10 AWG (fiche CNHL), les coupelles EC5 et XT90 sont prévues pour cette section, la boucle batterie est courte (environ 0,6 m au total, soit environ 2 mΩ en 10 AWG), et les boosts durent 8 à 12 secondes : à 90 A cela fait environ 16 W dissipés pendant le boost, négligeable en moyenne. Condition : avec du 10 AWG, démarre à 80 A moteur et 80 A batterie, touche les fils et les connecteurs en fin de session, et ne remonte à 90 A que si rien n'est tiède. Le 8 AWG reste le meilleur choix si tu arrives à le souder. Le fusible 125 A garde son rôle : il coupe un court-circuit franc, que la section soit 8 ou 10 AWG.
Variante sans soudure EC5. Un câble série EC5 du commerce (deux EC5 vers les packs, une sortie EC5) plus un cordon EC5 pré-câblé 10 AWG à deux fils libres suppriment les quatre soudures les plus difficiles. Le fil rouge du cordon va au porte-fusible, le noir va au XT90. Avant de brancher un pack : contrôle au multimètre la continuité et la polarité de l'adaptateur (certains sont mal câblés), et vérifie que le marquage du fil indique bien 10 AWG (refuse le 12 AWG).
Ouvrir en grandLes quatre segments du harnais, le fusible entre F1 et F2, le XT90S en sortie, et l'ordre de branchement.Ouvrir en grandQuatre gestes dans l'ordre : la gaine avant la terminaison, le cuivre dans la coupelle, souder ou sertir, couvrir tout le métal exposé.
Les quinze paires du harnais, plus la moitié ESC, hors tension
Pointe 1
Pointe 2 et résultat attendu
HA+
HA- : OL · HB+ : OL · HB- : continuité · XH+ : OL · XH- : OL
HA-
HB+ : OL · HB- : OL · XH+ : OL · XH- : continuité
HB+
HB- : OL · XH+ : continuité · XH- : OL
HB-
XH+ : OL · XH- : OL
XH+
XH- : OL
XE+ et XE- (moitié ESC)
XE+ vers le positif de l'ESC : continuité · XE- vers le négatif de l'ESC : continuité · XE+ vers XE- : OL
Les trois continuités attendues sur le harnais sont le pont série (HA+ vers HB-), le retour négatif (HA- vers XH-) et le positif protégé par le fusible (HB+ vers XH+). Côté ESC, deux continuités de plus sont attendues, XE+ vers le positif et XE- vers le négatif, et rien entre XE+ et XE-. Une seule différence interdit la mise sous tension : débranche tout, suis le segment concerné, corrige.
Ouvrir en grandDeux contrôles, deux modes : continuité sur un circuit sans énergie, puis tension continue une fois les packs branchés.
Une inversion de polarité à 50 V est un court-circuit franc. Deux packs de 6 Ah capables de débiter plusieurs centaines d'ampères, reliés par erreur plus sur plus : l'arc est immédiat, le câble fond, la LiPo peut s'emballer. Vérifie deux fois avant chaque soudure d'EC5, et une troisième fois avant le premier branchement.
Le XT90S n'est pas un coupe-circuit en charge. Sa résistance d'amorçage limite l'étincelle au branchement, elle ne le qualifie pas pour couper un courant moteur. Gâchette à zéro avant tout branchement ou débranchement, et jamais de coupure de puissance pendant que le moteur tourne.
Pourquoi, et si ça coince
Pourquoi quatre segments et pas un seul câblage improvisé. Les quatre segments donnent un harnais démontable, contrôlable paire par paire, et reproductible si tu dois refaire un fil. C'est aussi ce qui rend le contrôle des quinze paires possible : chaque extrémité a un nom.
Pourquoi le fusible sur le positif, entre HB+ et le XT90S. Il protège tout ce qui est en aval : câble, connecteurs, ESC. Placé au plus près du positif total, il couvre la plus grande longueur de câble possible. Un fusible protège une chaîne, pas un point.
Ce que le fusible ne protège pas. Il ne voit que le courant qui le traverse. Un court-circuit après F2 (S4, XT90S, ESC) passe par lui et le fait fondre. Un défaut sur S1, sur S3 ou sur les fils des packs, par exemple S3 qui frotte sur S2 jusqu'au cuivre, se referme sans passer par lui : rien ne le coupe. Un seul fusible ne peut pas être au plus près des deux packs à la fois : on le place au plus près du positif total, et on raccourcit ce qui reste en amont. D'où les deux règles du harnais : S1 et S3 les plus courts possible, et jamais au contact de S2.
Pourquoi cet ordre de branchement. Le pont série ne voit aucune charge, il peut se brancher sans étincelle. Le XT90S, lui, alimente l'ESC et ses condensateurs : c'est sa résistance d'amorçage qui encaisse le courant d'appel. Inverser l'ordre fait prendre l'arc au connecteur qui n'est pas prévu pour.
Si une paire attendue en continuité ne bipe pas. Le plus souvent une soudure froide ou un brin non engagé dans la coupelle. Refais la terminaison : un bip ne prouve pas qu'une connexion supportera 90 A, mais une absence de bip prouve qu'elle ne les supportera pas.
Si une paire attendue en OL bipe. Arrête tout. C'est soit une erreur de segment, soit un contact parasite dans une prise. Ne branche aucun pack tant que le tableau n'est pas conforme case par case.
Si la tension série est bien plus basse que la somme attendue. Vérifie que le fusible est en place et que les deux packs sont bien branchés sur leur prise respective. Une cellule faible se voit dans le relevé de F01, pas dans cette mesure globale.
Si le fusible fond plus tard. Ce n'est jamais « un fusible trop faible » par défaut : c'est un symptôme. Voir fusible fondu.
Souder un gros connecteur sans le rater
Le matériel. Fer à souder de 80 W minimum avec une panne large, réglé à 400 à 420 °C : une panne fine de 60 W ne chauffe pas la coupelle. Flux, et étain au plomb 60/40 ou 63/37, plus facile à travailler que le sans plomb.
Cosses EC5. Elles se soudent avant d'être clipsées dans le boîtier plastique. Tiens la cosse dans un bloc de bois percé à 5 mm. Pré-étame le fil au pot à étain. Remplis la coupelle aux deux tiers en chauffant le corps de la cosse par le côté, garde le fer sur la coupelle, plonge le fil étamé dans le bain et reste immobile 5 à 10 secondes sans souffler dessus. La soudure doit être brillante et lisse : fais ensuite un test de traction franc. Gaine thermo, puis clipse dans le boîtier en respectant les repères plus et moins.
Cosses tubulaires du porte-fusible : flux, fil dans le fût, puis trempe l'ensemble dans le pot à étain, le joint est plein et facile.
Contacts du XT90S. Ils sont fixes dans leur boîtier : tiens la pièce dans un bloc de bois, coupelles ouvertes vers le haut, et soude chaque contact en place, vite, fer bien chaud, pour que le plastique n'ait pas le temps de ramollir. Laisse refroidir sans bouger, puis contrôle l'accouplement à blanc sur la paire de rechange.
Rappel : une mauvaise soudure chauffe bien plus que la différence entre 8 et 10 AWG.
F08
Câblage des 3 phases moteur
40 minJour 1
Objectif. Fabriquer les trois phases moteur, les étiqueter, et les passer chacune dans son presse-étoupe, avec une boucle de mou à la sortie du boîtier.
Longueur, à la ficelle. Mesure le trajet réel : sortie du boîtier posé à sa place sur le deck, le long du bord de fuite du mât, jusqu'au moteur. Ajoute 20 cm de marge et de quoi faire une boucle de mou à la sortie du boîtier. Tu dois tomber autour de 1,7 m. Note la longueur retenue.
Coupe trois fils identiques dans le câble silicone, 8 AWG ou 10 AWG. En FOC, le courant de phase peut égaler ou dépasser le courant batterie selon le point de fonctionnement : les phases se dimensionnent comme le run batterie.
Étiquetage A, B, C aux deux extrémités, avec trois couleurs de ruban. L'ordre des phases n'est pas imposé par le moteur, mais tu dois pouvoir refaire exactement le même montage après un démontage.
Bananes 4 mm soudées aux deux bouts, au pot à étain, brin étamé sur un tiers. Gaine thermo individuelle sur chaque jonction, généreuse : aucun métal ne doit rester accessible.
Gaine spiralée sur la partie commune du faisceau, en laissant les trois fils séparés sur les quinze derniers centimètres côté boîtier : il faut un fil rond et isolé par presse-étoupe.
Passage des traversées. Un fil par presse-étoupe. Serre l'écrou extérieur à la main puis un quart de tour. La portion serrée doit être ronde, intacte, sans soudure ni raccord dans la zone de compression.
Boucle de mou. Laisse une boucle juste à la sortie du boîtier : elle encaisse les mouvements du boîtier sur ses sangles et évite d'arracher le presse-étoupe ou de tirer sur la soudure.
Raccordement côté ESC. Les trois fils sur les sorties de phase de l'ESC, gaine thermo sur chaque jonction, gel isolant sur les soudures apparentes uniquement. Vérifie qu'aucun fil de phase ne passe sur l'antenne du récepteur.
Côté moteur, laisse débranché. Les bananes côté moteur restent libres et protégées jusqu'à F11, quand le câble sera plaqué le long du mât.
10 AWG accepté aussi pour les phases. Raison pratique : une banane de 4 mm n'accepte pas un fil 8 AWG dans sa coupelle, elle accepte le 10 AWG. Si tu restes en 8 AWG, il faut des bananes de 5,5 ou 6 mm. Chiffres : 1,7 m de 10 AWG font environ 5,6 mΩ par phase, soit environ 23 W par phase pendant un boost à 90 A (14 W en 8 AWG), 26 W d'écart au total sur 3500 W, moins de 1 %. La partie du câble le long du mât est refroidie par l'eau.
Le principe des traversées et le schéma correspondant sont dans F03 : un câble par presse-étoupe, un joint ajusté par câble. Inutile de le relire ici, mais le geste de serrage est le même.
Une banane gainée n'est pas un connecteur immergeable. C'est une jonction démontable, qu'on assemble et qu'on ouvre au sec. Gaine chaque contact individuellement, recouvre l'ensemble de gaine spiralée, et contrôle l'état des jonctions après chaque session. Voir connexion de phase défaillante.
Si le sens de rotation est inverse au premier test, il suffit de permuter deux phases quelconques aux bananes, hors tension. C'est exactement pour ça qu'on ne soude pas les phases en direct sur le moteur. Voir sens de rotation inverse.
Pourquoi, et si ça coince
8 AWG ou 10 AWG. La limite logicielle est à 90 A côté batterie comme côté moteur, mais en FOC le courant de phase n'est pas égal au courant batterie : il peut le dépasser à bas régime, précisément au moment du boost de décollage. Le 8 AWG (environ 10 mm carré) tient ce régime avec la meilleure marge. Le 10 AWG chauffe un peu plus (environ 23 W par phase contre 14 W en 8 AWG pendant un boost à 90 A, soit 26 W d'écart total sur 3500 W), mais les boosts durent 8 à 12 secondes et la partie du câble le long du mât est refroidie par l'eau : un compromis acceptable, pas une fragilité.
Pourquoi des bananes et pas une soudure directe. Pour pouvoir permuter deux phases si le sens de rotation est inverse, et pour démonter le moteur en deux minutes sans toucher au boîtier. Le prix à payer est trois jonctions à contrôler régulièrement.
Si le fil ne rentre pas dans le presse-étoupe. Ne force pas et ne lime pas la gaine. Vérifie la plage de serrage annoncée du PG11 face au diamètre relevé en F03 : si le fil est trop gros, il faut un presse-étoupe plus grand, pas un câble entaillé.
Si la gaine spiralée s'arrête trop près du boîtier. Elle doit s'arrêter avant les presse-étoupes, pas dedans. Une gaine spiralée dans la zone de compression empêche le joint de porter sur le câble.
Longueur trop juste. Mieux vaut refaire un fil que tendre le faisceau. Un câble tendu tire sur le presse-étoupe à chaque mouvement du boîtier, et c'est la traversée qui cède avant le câble.
F09
Récepteur VX3 et kill switch
30 minJour 1Non négociable n° 2
Objectif. Câbler la VX3 en UART et le coupe-circuit sur l'entrée ADC2, avec le câblage qui correspond à la logique réellement mesurée du contact. Le test en charge, lui, est en F13 et au bord de l'eau.
Le principe tient en trois phrases. Le VESC surveille en permanence la tension présente sur une de ses broches, ADC2. Ton coupe-circuit n'est rien d'autre qu'un interrupteur qui amène ou retire ces 3,3 volts, maintenu dans sa position de marche par une cordelette attachée à ton poignet. La résistance de 10 kΩ est le ressort de rappel qui garantit que l'entrée est toujours à une valeur franche, jamais flottante.
Ouvrir en grandCordelette en place, ADC2 est à 3,3 V et le moteur est armé. Cordelette arrachée, ADC2 tombe à 0 V et le moteur est coupé.
Les ports de ton ESC
Ta carte MCU V2.0, photographiée le 14 septembre. De haut en bas : capteurs moteur, port COMM 8 broches, SWD, UART 2, SERVO.Ouvrir en grandLe récepteur VX3 et le kill switch se branchent tous les deux sur le port COMM 8 broches.
Connecteur
Sérigraphie
Usage
6 broches
5V, T, A, B, C, GND
Capteurs moteur (Hall et température) ; rien à brancher si ton moteur n'a que trois fils
8 broches, COMM
5V, 3.3V, GND, A1, RX, TX, A2, GND
Récepteur VX3 et kill switch
4 broches
GND, DIO, CLK, 3.3V
Programmation SWD ; ne rien brancher
4 broches, TX2 et RX2 sur le capot
GND, RX, TX, 3.3V
UART 2 pour un module Bluetooth éventuel ; pas pour le récepteur, il ne fournit que du 3,3 V
3 broches, SERVO sur le capot
S, 5V, GND
PPM, plan B seulement
Jamais de 5 V sur A1 ou A2. Ce sont des entrées 3,3 V.
Avant de souder. Les cinq cordons blancs sont déjà enfichés sur la carte d'origine : un cordon branché ne veut pas dire un port utilisé. Le récepteur et le coupe-circuit se soudent à l'extrémité libre du cordon du port COMM, fils repérés par leur position sur la prise, jamais par leur couleur. Les gros câbles (phases moteur et batterie) sortent déjà soudés de l'ESC : rien à faire côté carte.
Étape zéro, au multimètre, avant tout montage. Multimètre en continuité, une pointe sur chaque fil du coupe-circuit, clé ou languette en place. Note ce que tu lis : ça bipe (contact fermé au repos) ou ça ne bipe pas (contact ouvert au repos). Retire la clé : le comportement doit s'inverser franchement, sans hésitation ni grésillement. Refais le test cinq fois de suite.
Teste les deux modèles reçus et garde celui dont le basculement est le plus net. L'autre devient le rechange du sac de session. Note le modèle retenu et la logique mesurée dans les champs plus bas. Si tu as déjà fait ce test avant de percer en F03, reprends simplement ta note.
Choisis le câblage d'après ta mesure, jamais d'après une couleur de fil ni d'après une étiquette N.O. ou N.C. non vérifiée :
Contact fermé clé en place (à préférer) : câblage B. Le contact en série entre 3,3 V et ADC2, la résistance de 10 kΩ entre ADC2 et GND. Sécurité positive : un fil coupé arrête le moteur.
Contact ouvert clé en place (logique hors-bord classique) : câblage A. La résistance de 10 kΩ entre 3,3 V et ADC2, le contact entre ADC2 et GND. Un fil coupé laisse le moteur armé : contrôle visuel du fil avant chaque session.
Dans les deux cas, au repos ADC2 est à 3,3 V et cordelette tirée il tombe à 0 V.
Confirme le brochage sur ta carte. Le port COMM 8 broches donne, dans l'ordre : 5V, 3.3V, GND, A1, RX, TX, A2, GND (tableau et photo ci-dessus). Hors tension, multimètre en continuité entre la 8e broche et la 3e (GND) : ça doit biper, la 8e broche n'est pas lisible sur la photo. Si ça ne bipe pas, utilise la 3e broche pour les deux masses.
Récepteur VX3 sur le port COMM. Alimentation sur 5V, masse sur GND (3e broche), TX du récepteur sur RX de l'ESC, RX du récepteur sur TX de l'ESC : les deux fils de données se croisent. Si le cordon fourni avec la VX3 a une prise 8 broches qui entre dans le port COMM, vérifie avant de mettre sous tension que ses fils tombent bien sur 5V, GND, RX et TX : ce cordon se repère par la position de chaque fil, jamais par sa couleur. Sinon, déplace les contacts dans le boîtier de la prise (ils se soulèvent avec une aiguille) plutôt que de forcer. Fixe le récepteur dans le boîtier, à l'écart de la plaque alu et des câbles de puissance.
Antenne. Isole-la (gaine silicone ou gel isolant) et positionne-la à plat contre une paroi plastique, jamais contre la plaque alu ni le long d'un câble de puissance. Le boîtier est en plastique, donc peu opaque au 2,4 GHz. Si tu constates des pertes de portée en session, note-les : c'est le seul symptôme rapporté sur ce récepteur, et il se traite par la position de l'antenne avant d'envisager autre chose.
Câblage du coupe-circuit sur le port COMM. Deux fils et une résistance, soudures gainées, gel isolant par-dessus. Le fil passe par le corps du coupe-circuit lui-même, monté en traversée avec son joint en F03 : il n'y a pas de presse-étoupe pour lui.
Câblage B (contact fermé clé en place, à préférer) : le contact entre 3.3V et A2, la résistance 10 kΩ entre A2 et GND (8e broche).
Câblage A (contact ouvert clé en place) : la résistance 10 kΩ entre 3.3V et A2, le contact entre A2 et GND (8e broche).
Contrôle au multimètre avant de refermer, ESC hors tension, coupe-circuit branché :
Câblage B : A2 vers GND lit environ 10 kΩ dans les deux états ; 3,3 V vers A2 passe de la continuité (clé en place) à OL (clé retirée).
Câblage A : 3,3 V vers A2 lit environ 10 kΩ dans les deux états ; A2 vers GND passe de OL (clé en place) à la continuité (clé retirée).
Si tu ne retrouves pas ce comportement, c'est le câblage qui est faux, pas le composant.
Vérification dans VESC Tool : en F10. Lire la tension sur ADC2 demande l'ESC allumé, donc la batterie branchée : ce contrôle se fait dans la partie A de F10, juste après l'écriture des réglages. Ici, hors tension, le contrôle au multimètre ci-dessus suffit.
Cordelette. Du coupe-circuit au bracelet de poignet. Ajuste la longueur pour qu'elle se tende avant que tu ne sois hors de portée, sans gêner ton mouvement de pompe. Vérifie qu'elle ne peut pas s'accrocher à une sangle ou au foil.
XT90S accessible. Positionne-le dans le boîtier de façon à l'atteindre dès les loquets ouverts. C'est ton seul moyen de coupure qui ne dépend d'aucun logiciel.
Gel isolant sur les soudures apparentes, sachet déshydratant, puis fermeture du boîtier.
Réglage dans VESC Tool.App Settings › General › Kill Switch Mode. Avec ce câblage, la valeur attendue est ADC2 Low. Traite-la comme une hypothèse : F13 tranche au banc, sans hélice, et c'est le test qui décide, pas ce texte.
Ouvrir en grandL'arbre de décision de l'étape zéro : ce que tu mesures clé en place puis clé retirée décide du câblage A ou B.Ouvrir en grandLes deux câblages possibles, avec leur mode de défaillance respectif si un fil se coupe.
Ce que fait exactement le firmware
Réglage
Le moteur est coupé quand
Ce que ça donne ici
ADC2 Low
tension sur ADC2 < 1,65 V
Valeur attendue : au repos ADC2 est à 3,3 V (armé), cordelette tirée il tombe à 0 V (coupé)
ADC2 High
tension sur ADC2 > 1,65 V
Comportement inversé : à n'utiliser que si le test de F13 le démontre
Quand le kill est actif, le firmware applique le réglage Timeout Brake Current (0 A par défaut, donc roue libre : l'eau et l'hélice pliante freinent) et ignore toute commande tant que le contact reste dans l'état kill. Le thread qui lit la broche tourne indépendamment de l'application choisie : la fonction reste active avec App to Use sur UART. Le détail est dans le réglage du kill switch.
La polarité du réglage se décide au banc, elle ne se suppose pas. Le seul critère valable : cordelette retirée, le moteur coupe. Si le comportement est inversé (le moteur refuse de tourner cordelette en place et tourne cordelette retirée), bascule sur l'autre option et refais le test. Ne pars jamais en session sur une hypothèse : c'est le point non négociable n° 2.
Le mode de défaillance dépend de ton câblage. Avec le câblage B (contact qui s'ouvre à l'arrachement), un fil coupé arrête le moteur : sécurité positive. Avec le câblage A (contact qui se ferme à l'arrachement), un fil coupé laisse le moteur armé. Si tu es en câblage A, le contrôle visuel du fil du coupe-circuit entre dans la checklist d'avant session, et ce n'est pas facultatif.
Un coupe-circuit qui grésille ou hésite au test ne se monte pas. C'est exactement le défaut qui lâche au moment où tu en as besoin. Deux modèles ont été commandés pour pouvoir en écarter un sans bloquer le chantier.
Pourquoi, et si ça coince
Ce que le kill switch coupe, et ce qu'il ne coupe pas. Il ne coupe pas la puissance batterie : l'ESC reste alimenté. Il neutralise la commande moteur, en continu, tant que le contact est dans l'état kill. C'est justement ce qu'on veut : couper la puissance d'un moteur en rotation détruit l'ESC.
Pourquoi la résistance n'est pas optionnelle. Le firmware compare la tension lue sur ADC2 au seuil de 1,65 V. Une entrée laissée flottante quand le contact s'ouvre peut se lire n'importe où autour de ce seuil, y compris du mauvais côté. La résistance de 10 kΩ force l'entrée à une valeur franche dans les deux positions.
Pourquoi préférer le contact fermé clé en place. Parce qu'il donne la sécurité positive : la rupture d'un fil produit le même effet qu'un arrachement de cordelette, c'est-à-dire l'arrêt. Les coupe-circuits universels ont souvent deux paires de bornes, l'une normalement ouverte et l'autre normalement fermée : le multimètre te dit laquelle est laquelle sur la pièce que tu as reçue.
Si le coupe-circuit n'a qu'une seule paire de bornes et qu'elle est ouverte clé en place, tu es en câblage A. Ce n'est pas bloquant, mais le contrôle visuel du fil devient un geste d'avant session, au même titre que le serrage de la bride.
Si l'entrée ADC2 n'est pas accessible sur ton exemplaire, ou si la fonction ne coupe pas au banc malgré un câblage vérifié et les deux réglages essayés, le plan B est documenté : VX3 en PPM et tirette qui coupe le fil de signal, avec perte de la télémétrie. Voir le plan B kill switch.
Si la VX3 ne s'appaire pas ou affiche RP. L'appairage et le mode d'affichage se règlent en F10, depuis la télécommande. Les symptômes et remèdes sont dans VX3 non appairée et le kill switch qui ne coupe pas.
Fin du jour 1. Le boîtier est étanche et fermé, le harnais est contrôlé paire par paire, le moteur est sur le mât et la commande est câblée. Rien n'a encore tourné : c'est normal, et c'est le jour 2 qui s'en charge, batterie branchée. Voir jour 2 : intégration, tests, mise à l'eau.
Partie 4
Jour 2 : intégration, tests, mise à l'eau
Cinq étapes, environ 4 h 40. L'ESC est configuré sur la batterie, le moteur tourne pour la première fois, le boîtier prend sa place sur la planche, et tous les arrêts se prouvent au banc avant de charger la voiture.
La règle du jour. L'ESC ne s'allume pas sur l'USB seul : réglages comme essais se font sur la batterie, et dès que le moteur doit tourner, jamais sur l'alimentation 24 V seule, car le courant régénératif détruit l'alim à découpage ou l'ESC. Et tant que l'hélice n'est pas montée, elle reste rangée à part, écrou et rondelle dans une boîte.
F10
Réglages VESC, détection FOC et appairage de la VX3
1 h 25Jour 2Non négociable n° 3
Objectif. Sauvegarder la configuration d'origine et écrire les 12 valeurs sans que rien ne puisse tourner, puis faire connaître le moteur au VESC (R, L, lambda, KV) et le commander depuis la VX3 en UART, télémétrie à l'écran.
Partie A : réglages, phases débranchées (40 min)
Phases débranchées, VX3 éteinte. Les trois bananes de phase sont désaccouplées du moteur. Rien ne peut tourner dans cette partie, c'est voulu : c'est la toute première mise sous tension de l'ESC, avec une configuration d'usine que tu ne connais pas encore.
Mise sous tension. Gâchette à zéro, branche le pont série d'abord, le XT90S ensuite : sa résistance d'amorçage précharge les condensateurs de l'ESC, tu peux entendre un léger clic sans étincelle visible. Une vraie étincelle signale un XT90 ordinaire, pas un XT90S. L'alimentation 24 V reste débranchée.
Connexion et relevé. USB-C entre l'ESC et le PC, VESC Tool, Connect. Note le nom matériel affiché et la version de firmware présente (5.2 attendu d'après le manuel de la carte 75200 AL) dans les champs plus bas. Si VESC Tool refuse la connexion pour cause de version, installe la version qui accepte le firmware présent. On ne flashe pas pour se dépanner.
Sauvegarde d'origine, deux fichiers.Read Motor Configuration puis export XML ; Read App Configuration puis export XML. Nomme-les avec la date et le mot « origine ». C'est ton retour arrière en 30 secondes.
Les valeurs moteur. Dans Motor Settings : Motor Current Max 90 A, Motor Current Max Brake -40 A, Battery Current Max 90 A, Battery Current Max Regen -10 A, Absolute Maximum Current 180 A, Slow ABS Current Limit TRUE, Battery Cells Series 12, Voltage Cutoff Start 38 V, Voltage Cutoff End 36 V, Motor Temp Sensor désactivé, Watt Max 3500 W.
Les valeurs application. Dans App Settings › General : App to Use sur UART. Dans App Settings › UART : baudrate 115200, la valeur attendue par la VX3.
Kill Switch Mode, valeur de départ. Toujours dans App Settings › General, mets ADC2 Low : le firmware coupe le moteur quand la tension sur ADC2 passe sous 1,65 V, et le câblage retenu donne 3,3 V au repos, 0 V cordelette tirée. F13 valide ce réglage sur ton montage réel. Si le menu Kill Switch Mode n'existe pas dans App Settings › General, ton firmware est antérieur à la version 5.03 qui l'a introduit : ne flashe pas pour l'obtenir, bascule sur le plan B et note-le.
Écriture.Write Motor Configuration puis Write App Configuration. Ce sont deux écritures distinctes : écrire l'une n'écrit pas l'autre.
Relecture après redémarrage. Débranche le XT90S, attends une dizaine de secondes, rebranche-le : c'est lui qui éteint et rallume l'ESC, pas l'USB. Reconnecte, relis les deux configurations et vérifie que les 12 valeurs sont bien là. Une valeur qui ne tient pas après redémarrage n'a pas été écrite.
Tension ADC2 du coupe-circuit.App Settings › ADC › Mapping, avec le flux temps réel des données d'application activé : environ 3,3 V clé en place, environ 0 V clé retirée. En câblage A, si la tension au repos est sous 2,5 V (une résistance de rappel peut déjà exister sur la carte, on ne le sait pas), remplace la 10 kΩ par une 2,2 kΩ ou une 4,7 kΩ du kit, XT90S débranché.
Export final. Réexporte les deux XML sous un nom distinct (« config chantier »). Tu as maintenant deux jeux de fichiers : l'origine et le tien.
Pas de flash automatique.Auto select puis Upload installe un firmware générique choisi par l'outil, pas celui publié pour ton boîtier. Un flash ne s'envisage qu'avec un fichier publié par Flipsky pour ce modèle exact, et seulement si quelque chose l'exige. Ici, rien ne l'exige : lire, sauvegarder, écrire.
Partie B : détection et VX3, phases raccordées (45 min)
Raccordement hors tension. Gâchette à zéro, débranche le XT90S, puis raccorde les trois bananes de phase au moteur. Jamais de raccordement de phase sous tension.
Banc. Tiens le mât, pas le moteur : mors garnis de chutes de bois, ou mât sanglé sur deux tréteaux. Le 6384 est un outrunner, sa cloche entière tourne : le corps du moteur ne doit jamais être serré dans un étau.
Hélice déposée. Enlève l'hélice, range l'écrou et la rondelle dans une boîte étiquetée. Personne dans l'axe, rien de libre autour de la cloche.
Remise sous tension. Gâchette à zéro, rebranche le XT90S, puis reconnecte VESC Tool.
Détection.Motor Setup Wizard, Motor Type = FOC, lance la détection. Le moteur siffle puis tourne lentement : c'est normal. Ne touche à rien pendant la mesure.
Lecture des quatre valeurs. R entre 25 et 50 mΩ, L entre 15 et 30 µH, lambda entre 8 et 12 mWb, Calculated KV entre 119 et 161 (attendu autour de 140). Reporte-les dans les champs ci-dessous.
Réglages du moteur.Motor Poles = 14, Encoder = None, HFI désactivé. Puis Write Motor Configuration, et relis la configuration pour vérifier que l'écriture a bien pris.
Appairage VX3. La procédure part de la télécommande, le récepteur est passif : appui long d'environ 2 s sur le bouton de réglage, navigue jusqu'à Pairing, maintiens jusqu'au clignotement de l'écran. La séquence exacte est à confirmer sur la notice papier.
Réglages de la télécommande. Si le menu propose le nombre de cellules ou le type d'ESC, mets 12S et VESC ; sinon la télémétrie de tension vient du VESC et l'affichage reste juste. Calibre ensuite la course de gâchette (zéro, neutre, maximum).
Contrôle RU. L'écran de la VX3 doit afficher RU (UART, télémétrie). S'il affiche RP, tu es en PPM sans télémétrie : reprends le réglage UART et le câblage du récepteur.
Test doux. Hélice toujours déposée : 25 % de gâchette pendant 10 secondes. Rotation régulière, courant faible et stable, pas de bruit sec. Pas de palier à fond à vide : ça ne valide rien et ça déclenche des faults.
Fin de banc. Gâchette à zéro, puis débranche le XT90S, puis le pont série. Jamais l'inverse, jamais en rotation.
Non négociable n° 3. Jamais l'alimentation 24 V seule dès que le moteur tourne. Un moteur qui tourne est un générateur : au moindre ralentissement, le courant repart vers la source, la tension du bus s'envole et détruit l'alim ou l'ESC.
Le sens de poussée ne se juge pas ici. Sans hélice, tu ne peux pas conclure. Il se vérifie hélice montée, à 25 % pendant 5 secondes, en F13. Si tu dois inverser la rotation, cela se fait hors tension en permutant deux fils de phase (rotation inversée).
Le tableau complet des 12 valeurs, avec la raison de chacune, est dans les 12 valeurs VESC. L'écran par écran et l'ordre lire, écrire, exporter sont dans écran par écran. Les plages attendues de la détection sont regroupées dans la détection FOC.
Pourquoi, et si ça coince
Pourquoi la batterie, même pour de simples réglages. L'ESC ne s'allume pas sur l'USB seul : le port USB ne fait que communiquer, c'est l'entrée de puissance qui alimente le microcontrôleur. Le XT90S et le fusible sont déjà en place, donc la batterie est la source prévue ; l'alimentation 24 V reste réservée au chargeur.
Pourquoi les phases débranchées en partie A. C'est la première mise sous tension, avec une configuration d'usine inconnue. Moteur débranché, aucune commande ne peut le faire tourner pendant que tu lis et écris les réglages.
Pourquoi sauvegarder avant de toucher. Les deux XML d'origine sont la seule preuve de ce que le boîtier faisait en sortie d'usine. Si un réglage se comporte mal, tu reviens à l'origine et tu repars proprement, au lieu de chercher quel paramètre tu as bougé.
Pourquoi Slow ABS Current Limit. Ce réglage fait comparer une valeur de courant filtrée, et non l'échantillon instantané brut, au seuil Absolute Maximum Current. Sans lui, un bref pic de courant déclenche un ABS_OVER_CURRENT et coupe le moteur, potentiellement en plein décollage. Voir le dépannage des coupures ABS.
Pourquoi 180 A en absolu. Le fichier matériel du 75200 donne 350 A par défaut. Nos 180 A restent très largement sous le plafond matériel : c'est un filet de sécurité posé volontairement plus bas, cohérent avec les 90 A moteur et la section du câblage (8 ou 10 AWG).
Si l'ESC ne se connecte pas. Vérifie d'abord qu'il est alimenté : XT90S branché, l'USB seul ne l'allume pas. Change ensuite de câble USB (beaucoup de câbles ne portent que l'alimentation), essaie un autre port, puis vérifie la version de VESC Tool. Un refus explicite sur la version est le cas le plus fréquent : installe la version correspondante plutôt que de flasher.
Si une écriture échoue. Écris les deux configurations séparément, relis après chaque écriture, et ne passe à la suite qu'une fois la relecture conforme. Les gestes détaillés de sauvegarde et de restauration sont dans sauvegarde et restauration.
Pourquoi le moteur doit être libre. La détection fait tourner le rotor pour mesurer le flux (lambda) et en déduire le KV. Un rotor bridé fausse la mesure ou fait échouer la détection. Et sur un outrunner, bloquer la cloche dans un étau, c'est écraser l'aimantation et les roulements.
KV hors plage ou valeurs aberrantes. Refais la détection batterie pleine, moteur parfaitement libre. Si ça persiste, contrôle les 3 phases au multimètre : résistances A-B, B-C et A-C équilibrées à 10 % près, et isolement phases contre carcasse (circuit ouvert attendu). Une banane mal sertie donne exactement ce symptôme (détection FOC en échec).
La VX3 affiche RP. Le récepteur est en PPM : la commande marche, la télémétrie non. Vérifie App to Use = UART côté VESC, le Control Type côté télécommande, et le câble branché sur le bon port (VX3 non appairée ou RP au lieu de RU).
Le KV, ce n'est pas un détail. C'est lui qui fixe le régime atteignable à 50,4 V, donc la vitesse de l'hélice. Une valeur très basse ou très haute signale une erreur de câblage ou un moteur différent de celui annoncé : à relever sur l'étiquette avant d'aller plus loin.
F11
Câble le long du mât, ruban continu
30 minJour 2
Objectif. Le faisceau est plaqué sur toute sa longueur contre le bord de fuite du mât, et rien ne peut se décoller en navigation.
Dégraissage. Passe l'alcool isopropylique sur le bord de fuite du mât et sur la gaine du faisceau, essuie, laisse sécher. Le ruban ne tient pas sur un mât gras, salé ou humide.
Présentation à blanc. Plaque le faisceau contre le bord de fuite (côté arrière du profil), du moteur jusqu'en haut du mât. Vérifie qu'aucune portion ne passe dans le disque balayé par l'hélice.
Jonctions au moteur. Connecte les 3 bananes, repères A, B et C respectés. Une gaine thermo par jonction, puis une gaine commune par-dessus les trois : plus rien de métallique à nu.
Ruban continu. Pars du bas, côté moteur, et monte jusqu'en haut du mât. Chaque tour recouvre le précédent d'environ un tiers. Aucune portion de câble ne doit rester libre entre deux tours.
Boucle de mou. À la sortie du boîtier, laisse assez de mou pour que le câble ne tire jamais sur le presse-étoupe quand tu manipules la planche, sans laisser pendre une boucle qui traîne dans l'eau.
Passage vers le boîtier. Fais suivre au câble l'arrière du mât jusqu'à la platine, puis remonte vers le boîtier. Rien ne doit frotter sur une arête vive ni passer sous un pied.
Test de traction. Tire franchement à la main en cinq ou six points le long du mât : le ruban ne bouge pas, le câble ne se décolle pas, les bananes ne bougent pas.
Contrôle du disque, à la règle. Reporte l'enveloppe des pales relevée en F05 : aucun fil, aucune gaine, aucun bout de ruban ne doit entrer dans ce volume.
Ouvrir en grandLe câble plaqué sur le bord de fuite, ruban continu à recouvrement, boucle de mou en sortie de boîtier : le contre-exemple est la fixation par points.
Le ruban par points, c'est le vrai risque. Avec des colliers espacés ou quelques tours de ruban, l'eau s'infiltre sous le câble en navigation, le décolle progressivement, et le câble libéré peut partir dans l'hélice ou dans l'aile. C'est l'avertissement explicite de la documentation Foil Drive. Ruban sur toute la longueur, contrôle visuel avant chaque session, réfection au moindre décollement.
Entièrement démontable. Si un jour tu veux un passage interne ou un profilé imprimé, rien n'est perdu : le câble et les connecteurs sont déjà à la bonne longueur, il n'y a qu'à dérouler le ruban.
Pourquoi, et si ça coince
Pourquoi le bord de fuite. C'est la zone où le câble perturbe le moins l'écoulement et où il est le moins exposé aux chocs (le bord d'attaque prend les algues et les bouts de bois). Le mât reste démontable, rien n'est percé.
Le ruban se décolle après quelques sessions. C'est attendu, c'est la contrepartie du montage rapide : dégraisse et refais la portion concernée, ne rafistole pas par-dessus l'ancien ruban mouillé (ruban décollé).
Si le faisceau est trop court après le réglage de hauteur. Ne tends jamais le câble pour compenser : redescends le moteur ou refais un segment de phase. Toute modification de la hauteur du moteur (F12) impose de revérifier la longueur disponible et la tenue du ruban.
F12
Boîtier sur la planche et hauteur du moteur
40 minJour 2
Objectif. Le boîtier est centré sur l'axe du mât et ne bouge plus au test de secousse, et la hauteur du moteur sur le mât est arrêtée, mesurée et notée.
Repérage de l'axe. Marque au ruban de masquage, sur le deck, l'aplomb du boîtier de fixation du mât. C'est la référence de centrage, pas le milieu de la planche.
Option A, inserts. Si ta planche a des inserts de footstrap (à vérifier sur la planche, ce n'est pas garanti), visse dessus une planchette de contreplaqué marine ou de PVC 10 mm avec des vis M6 inox, puis sangle le boîtier sur la planchette. Zéro trou nouveau.
Option B, sanglage direct. Tapis antidérapant sous le boîtier, deux sangles à boucle came passées autour de la planche, l'une devant, l'autre derrière le boîtier. Boucles sur le côté, jamais sous un pied ni sur le passage des câbles.
Centrage. Boîtier centré sur l'axe du mât, entre les pieds. En pump, tout poids décalé oscille à chaque cycle et te fatigue vite.
Serrage et test de secousse. Tends fermement les deux sangles, puis secoue la planche et essaie de faire tourner le boîtier à la main : aucun déplacement, aucun jeu.
Hauteur du moteur. Desserre la bride, règle l'axe du moteur à 25 à 30 cm sous la planche comme point de départ, resserre comme en F05 : jeu de 3 à 5 mm entre demi-coquilles, serrage à la main puis un quart de tour, pas plus. Mesure et note la valeur retenue.
Dégagements. Après tout changement de hauteur, revérifie la longueur de câble disponible, la tenue du ruban, et qu'aucun câble ne vient dans le disque de l'hélice.
Équilibre. Pose la planche complète sur les deux tréteaux, au niveau du mât : elle ne doit pas piquer franchement de l'avant ni de l'arrière.
Rangement des câbles. Range le mou, rien ne pend, rien ne frotte, rien ne passe sous un pied.
Ouvrir en grandVue de dessus : boîtier centré sur l'axe du mât entre les pieds, deux sangles, tapis antidérapant, câble vers l'arrière.Ouvrir en grandMoteur haut ou moteur bas : ce qu'on gagne en traînée au pump, ce qu'on perd en immersion du disque.Autre montage : boîtier sanglé sur le deck, câble gainé le long du mât. Les sangles passent autour de la planche, l'adhésif ne retient rien tout seul.
Le Dual Lock ne retient pas. Le velcro à champignons sert au positionnement et à l'antiglissement, la sangle seule assure la rétention. Si tu en poses : surfaces propres, sèches et dégraissées, pose entre 20 et 27 °C, pas de charge sur l'adhésif avant 1 h.
Une sangle se détend. Retends les deux sangles avant chaque mise à l'eau, et ajoute une sangle croisée si l'eau est agitée. C'est la première ligne de la checklist de session.
Pourquoi, et si ça coince
Pourquoi 25 à 30 cm. C'est un point de départ, pas une cote constructeur : une adaptation du principe de positionnement Foil Drive, à ajuster après tes premières sessions. Deux usages s'opposent. En assistance suivie de pump, un moteur haut peut sortir de l'eau un instant, ce qui est acceptable parce que c'est bref. En propulsion prolongée, le disque de l'hélice doit rester entièrement immergé, ce qui oblige à descendre le moteur, au prix d'une traînée supplémentaire quand tu pompes.
Si l'hélice aspire de l'air. Elle ventile, la poussée tombe d'un coup et le moteur s'emballe. Descends le moteur de quelques centimètres, refais le test en charge au bord de l'eau, et note la nouvelle hauteur.
Si le pump devient lourd. Remonte le moteur : moins de traînée en vol, boosts plus courts. Chaque changement de hauteur se renote, sinon tu ne sauras plus ce qui a changé entre deux sessions.
Flottabilité. Avec 85 kg (environ 90 kg équipé) sur 80 L et 4 à 5 kg de système embarqué, la marge de flottaison statique est faible. Ce n'est pas bloquant en pump, mais le départ se fait allongé ou à genoux, pas debout. Pèse l'ensemble une fois pour de bon plutôt que de l'estimer.
F13
Test à sec : les arrêts, le sens de poussée, l'arrosage
45 minJour 2Non négociables n° 2 et 7
Objectif. Prouver que les trois arrêts coupent le moteur, de façon reproductible et sans hélice ; choisir le réglage Kill Switch Mode par le test ; vérifier le sens de poussée hélice montée ; et confirmer l'étanchéité du boîtier fermé.
Installation, USB débranché. Planche sur deux tréteaux, hélice absente, zone d'exclusion de 2 m, lunettes, personne dans l'axe ni devant la cloche. Le boîtier reste accessible sur le deck : ses loquets s'ouvrent sans outil, c'est ton recours physique pour atteindre le XT90S. Tous les essais d'arrêt se font sans USB : on teste la chaîne réelle, télécommande comprise, sans qu'un logiciel puisse maintenir ou envoyer une commande.
Mise sous tension. Gâchette à zéro, pont série puis XT90S. Allume la VX3 : elle doit afficher environ 50 V et 0 A.
(a) Arrêt par la gâchette. Monte à 25 %, relâche : la commande coupe, la cloche finit sa rotation par inertie puis s'arrête. Trois fois à 25 %, puis trois fois à 50 %.
(a) Arrêt par la cordelette. À 25 %, tire la cordelette : le moteur doit couper net. Remets la clé en gardant la gâchette tenue. Deux comportements sont possibles selon la version de firmware : soit rien ne repart tant que la gâchette n'est pas repassée à zéro, soit le moteur repart immédiatement. Note lequel des deux tu obtiens : c'est une caractéristique de ton montage, pas une option. S'il repart gâchette tenue, la règle devient absolue sur l'eau : après un arrachement de cordelette, gâchette à zéro avant de remettre la clé, et tu ne remets jamais la clé en nageant près de l'hélice. Relâche la gâchette une seconde, puis une nouvelle demande relance normalement. Trois fois à 25 %, puis trois fois à 50 %.
(a) Choix du réglage Kill Switch Mode. Le réglage attendu est ADC2 Low : le moteur est coupé quand la tension sur ADC2 passe sous 1,65 V, et ton câblage donne 3,3 V cordelette en place, 0 V cordelette tirée. Si le comportement est inversé (le moteur refuse de tourner cordelette en place et tourne cordelette retirée), voici la boucle complète : gâchette à zéro et VX3 éteinte, XT90S laissé branché (l'ESC doit rester alimenté pour accepter la configuration, l'USB seul ne l'allume pas), rebranche l'USB, passe sur ADC2 High, Write App Configuration, relis pour vérifier, débranche l'USB, rallume la VX3, puis refais la série complète des trois arrêts. Aucun essai d'arrêt ne compte avec l'USB branché. Note le réglage retenu.
(a) Arrêt par extinction de la télécommande. À 25 %, éteins la VX3 : la commande disparaît et le VESC coupe au bout de son délai Timeout, 1000 ms par défaut. Une seconde d'inertie est normale, une coupure qui ne vient pas du tout ne l'est pas. Rallume en gardant la gâchette tenue et note le comportement au réarmement, comme pour la cordelette. Trois fois à 25 %, puis trois fois à 50 %.
(a) Relevés. Note le courant lu à 25 % et à 50 % sans hélice (quelques ampères seulement), puis rebranche l'USB une fois les essais terminés, XT90S toujours branché, et lis Terminal › faults : la liste doit être vide.
(b) Montage de l'hélice. Gâchette à zéro, XT90S débranché, puis monte l'hélice : une goutte de frein-filet sur le filetage de la vis ou de l'écrou (jamais sur une pièce plastique), serrage ferme, pales libres de se replier.
(b) Sens de poussée, 25 % pendant 5 secondes. Recule hors de la zone, rebranche, monte à 25 % pendant 5 secondes au maximum. Le souffle doit partir vers l'arrière : en configuration pusher, l'hélice pousse la planche vers l'avant. Aucune vibration, aucun sifflement anormal. Si le souffle part vers l'avant : gâchette à zéro, débranche, permute deux fils de phase, recommence (rotation inversée).
(c) Le test en charge se fait au bord de l'eau. Pas de palier à 50, 75 ou 100 % avec l'hélice dans l'air. La vraie validation, hélice immergée et planche tenue, est l'étape 0 de la première session.
Arrosage et lecture du témoin. Gâchette à zéro, XT90S débranché. Pose un papier témoin sec sous chaque presse-étoupe, un près du coupe-circuit et un le long du joint, ferme et verrouille le boîtier avec les câbles réels en place, puis arrose 2 minutes au jet doux sur toutes les faces, sans lance haute pression. Sèche entièrement l'extérieur et les lèvres du couvercle avant d'ouvrir, pour ne pas faire tomber une goutte sur un témoin, ouvre au sec et examine chaque papier : la moindre trace humide impose une reprise du presse-étoupe ou du joint, puis un nouvel arrosage complet.
Fin. Gâchette à zéro, débranche le XT90S, puis le pont série, protège les prises.
Ouvrir en grandLe banc du test à sec : planche sur tréteaux, hélice déposée, zone d'exclusion de 2 m, opérateur derrière et sur le côté, XT90S accessible.Ouvrir en grandLes trois arrêts dans l'ordre : gâchette relâchée, cordelette retirée, télécommande éteinte, avec le réarmement attendu à chaque fois.
Non négociables n° 2 et 7. Un seul arrêt qui ne coupe pas, ou qui ne coupe pas à tous les coups, et le chantier s'arrête ici. Tout le reste peut attendre, pas ça. Hélice qui tourne pendant que tu es à l'eau, c'est la blessure grave.
Hélice. Zone d'exclusion de 2 m et lunettes dès que la batterie est branchée. Jamais les mains près de l'hélice sous tension, même gâchette à zéro. Une pale qui se détache part comme un projectile.
Tu es ton propre validateur. La fonction Kill Switch Mode est une fonction standard du firmware VESC. Un retour d'usage en eFoil existe sur le même ESC 75200 (FOIL.zone, janvier 2024), mais aucun en foil assist et aucune validation officielle. Conséquence concrète : tu la testes avant chaque session, et tu gardes un recours qui ne dépend d'aucun logiciel, le XT90S dans le boîtier (loquets sans outil, approche par l'arrière).
Pourquoi, et si ça coince
Pourquoi sans USB. Un PC connecté peut envoyer ou maintenir une commande, et il fausse le test : tu veux prouver que la chaîne réelle (télécommande, récepteur, VESC, coupe-circuit) coupe toute seule.
Ce que fait le firmware quand le kill est actif. Toutes les 10 ms, il applique le réglage Timeout Brake Current (0 A par défaut, donc roue libre : dans l'eau, l'hélice pliante et la traînée font le freinage) et il ignore toute commande tant que le contact reste dans l'état kill. Ce n'est pas un code de faute, c'est une neutralisation active réévaluée en continu. Détail complet dans le réglage du kill switch.
Pourquoi le seuil de 1,65 V impose la résistance. Le VESC ne lit qu'une tension sur ADC2 et la compare à 1,65 V. Une entrée laissée flottante se lit n'importe où autour du seuil : la résistance de 10 kΩ est le ressort de rappel qui garantit un état franc, elle n'est pas optionnelle.
Le mode de défaillance dépend de ton câblage. Avec un contact qui se ferme à l'arrachement (câblage A), un fil coupé laisse le moteur armé : contrôle visuel du fil avant chaque session. Avec un contact qui s'ouvre à l'arrachement (câblage B), un fil coupé arrête le moteur, c'est la sécurité positive. Ne suppose pas, relis ce que tu as mesuré en F09.
Si le moteur ne coupe pas du tout. Vérifie dans l'ordre : la tension réelle sur ADC2 dans les deux états, le réglage Kill Switch Mode écrit puis relu, et la continuité du contact. Si rien n'y fait, le plan B existe et il est documenté (VX3 en PPM et tirette sur le signal). Détail des symptômes dans le coupe-circuit qui ne coupe pas.
Si un témoin est humide. Ne mets pas l'électronique en route en te disant que c'est peu. Sèche tout, reprends le presse-étoupe concerné (un câble par presse-étoupe, serrage modéré, graisse silicone sur le filetage) et refais l'arrosage complet (humidité dans le boîtier).
F14
Chargement, sac de session et plan d'eau
20 minJour 2
Objectif. Tout est chargé, rien ne manquera au bord de l'eau, et le plan d'eau visé est vérifié avant de partir.
Packs. Pleine charge, chacun dans son sac ignifugé, calés dans le coffre, jamais en plein soleil dans l'habitacle. Le pont série reste débranché : on ne transporte pas un ensemble 12S assemblé.
Hélice. Protège-la avec une mousse ou une housse : une pale pliante casse net sur un choc à sec. Si tu la transportes déposée, l'écrou et la rondelle vont dans une boîte étiquetée, pas en vrac.
Boîtier. Fermé, loquets verrouillés, déshydratant à l'intérieur, câbles rangés, presse-étoupes non contraints.
Planche et foil. Mât et ailes protégés, câble et ruban contrôlés une dernière fois, sangles du boîtier détendues si le trajet est long (et retendues au bord).
Sac de session. Coche la liste ci-dessous en le remplissant, pas de mémoire.
Plan d'eau. Vérifie l'arrêté qui s'applique au plan d'eau visé, et note sa référence ci-dessous.
Humain. Préviens quelqu'un : qui, où, heure de retour. Téléphone chargé, dans une pochette étanche.
Sac de session, à cocher en le remplissant :
Avant de démarrer la voiture :
Le règlement, sans le deviner. Il n'y a pas de règle nationale unique : chaque plan d'eau a son arrêté préfectoral, et le maire décide dans les zones de baignade. Un exemple concret : sur le lac du Bourget, l'arrêté du 22 mai 2026 maintient l'interdiction des planches nautiques à moteur (e-foil) et mentionne explicitement les engins à foil, dont le pumpfoil, parmi les pratiques prises en compte. Le statut exact d'un pumpfoil assisté (immatriculation, seuil de puissance) n'a pas de source officielle claire : à confirmer auprès de la préfecture ou de la DDT. En attendant, ne navigue pas là où les engins motorisés sont interdits.
Pourquoi, et si ça coince
Pourquoi le pont série débranché en transport. Un ensemble 12S assemblé, c'est 50 V disponibles en permanence dans le coffre, avec des connecteurs qui bougent. Les packs voyagent séparés, en 6S, dans leurs sacs : c'est la même règle qu'au stockage.
Où trouver l'arrêté. Site de la préfecture du département, rubrique navigation ou police des eaux ; à défaut la DDT, ou la mairie de la commune riveraine pour la bande de baignade. Note la référence et la date dans le champ ci-dessus : tu la rechercheras une fois, pas à chaque sortie.
Le second coupe-circuit n'est pas un luxe. Tu en as deux modèles. Celui qui reste au sec dans le sac est ta pièce de rechange, avec sa cordelette : une cordelette coupée ou un contact noyé ne doit pas annuler une session, ni pire, te pousser à naviguer sans.
Le jour 2 est fini. Il reste la partie la plus intéressante et la plus exigeante : la première session, qui commence par le test en charge au bord de l'eau, planche tenue.
Partie 5
Réglages VESC
Tout ce que tu saisis dans VESC Tool tient sur un écran et demi. Cette partie donne les valeurs, où les trouver, ce que fait le kill switch dans le firmware, et ce qu'on laisse tranquille le premier jour.
Les 12 valeurs, plus celle qui se décide au banc
Douze valeurs fixes suffisent à faire fonctionner le système sans rien casser. La treizième, Kill Switch Mode, ne se suppose pas : elle se choisit par le test en F13. Tu saisis tout au début de F10, batterie branchée et phases débranchées : l'ESC ne s'allume pas sur l'USB seul.
Onglet
Paramètre
Valeur
Pourquoi celle-ci
Motor, Current
Motor Current Max
90 A
Boost de pump largement suffisant, sous les 88 à 95 A annoncés pour le 6384
Motor Current Max Brake
-40 A
Frein léger : dans l'eau, l'hélice pliante se referme et la traînée fait le travail
Battery Current Max
90 A
Protège le câblage (8 ou 10 AWG) et reste sous le fusible de 125 A
Battery Current Max Regen
-10 A
Évite de faire remonter la tension des LiPo
Absolute Maximum Current
180 A
Coupe les pointes avant le fault DRV. Le plafond matériel d'usine est bien plus haut (350 A) : on reste dessous
Slow ABS Current Limit
TRUE
Non négociable n° 4 : compare un courant filtré au lieu de l'échantillon brut, sinon coupures à mi-gâchette
Motor, Voltage
Battery Cells Series
12
Deux packs 6S en série
Voltage Cutoff Start
38 V
3,17 V par cellule : début du bridage progressif. Volontairement plus bas que la convention usuelle de 3,4 V par cellule, parce que la tension lue est une tension sous charge et que les boosts sont courts. Si les relances deviennent molles bien avant 38 V, remonte ce seuil plutôt que de forcer
Voltage Cutoff End
36 V
3,0 V par cellule : coupure, protection des packs
Motor, Temperature
Motor Temp Sensor
Désactivé
Le 6384 étanche du projet n'a pas de sonde : à confirmer sur le câble reçu (trois fils seulement)
Motor, Advanced ou Additional Info selon la version
Watt Max
3500 W
Boost de décollage pour 85 kg (environ 90 kg équipé)
App, General
App to Use
UART
Pilotage et télémétrie de la VX3 sur la même liaison
Kill Switch Mode
ADC2 Low ou ADC2 High
Non négociable n° 2 : celui des deux qui coupe au test de F13, jamais celui qu'on suppose
Avec du fil 10 AWG : commence à 80 A moteur et 80 A batterie, remonte à 90 A après un contrôle de température au toucher en fin de session.
Deux réglages voyagent avec ce tableau sans y figurer : le baudrate UART (115200), qui est une conséquence du choix App to Use = UART, et Timeout (1000 ms par défaut), qu'on ne modifie qu'en plan B.
Le raccourci. Ces valeurs au début de F10, phases débranchées, la détection FOC dans la foulée, les arrêts en F13. C'est tout ce qu'il faut pour naviguer. Le réglage fin se fait mieux après avoir senti le comportement réel sur l'eau.
Écran par écran
VESC Tool change de présentation d'une version à l'autre. Les noms de paramètres, eux, ne bougent pas : si un onglet ne ressemble pas à ce tableau, cherche le nom exact du paramètre plutôt qu'un chemin de menu.
Écran
Ce que tu y fais
Quand
Connect
Relier l'ESC en USB-C, lire le nom matériel et la version de firmware, et les noter
F10, partie A, avant toute écriture
Motor Settings › General › Current
Les six limites de courant, dont Slow ABS Current Limit
F10, partie A
Motor Settings › General › Voltage
Battery Cells Series et les deux cutoffs
F10, partie A
Motor Settings › General › Temperature
Désactiver Motor Temp Sensor. Les seuils MOSFET restent aux valeurs d'usine : lis-les dans cet onglet et note-les, ils varient selon le firmware. Ne les confonds pas avec la règle d'usage du guide (marge sous 60 °C, agir au-delà de 70 °C), qui est plus prudente que le seuil de coupure
F10, partie A
Motor Settings › General › Advanced
Watt Max à 3500 W. Selon la version, ce champ se trouve sous Advanced ou sous Additional Info : cherche le nom du paramètre
F10, partie A
App Settings › General
App to Use, Kill Switch Mode, Timeout et Timeout Brake Current
F10, partie A, puis F13 pour la polarité
App Settings › UART
Baudrate à 115200
F10, partie A
Motor Setup Wizard
La détection FOC, batterie branchée et hélice déposée
F10
Terminal
La commande faults : la liste des fautes enregistrées
F13, puis après chaque session
Lire, écrire, exporter : trois opérations distinctes
Lire (Read Configuration) : rapatrie à l'écran ce qui se trouve réellement dans l'ESC. Toujours la première opération, avant toute modification.
Exporter (Save XML) : écrit un fichier sur ton disque. Deux fichiers séparés, la configuration moteur et la configuration application. Le tout premier export est celui de la configuration d'origine : il ne se refait pas.
Écrire (Write Configuration) : envoie ce qui est à l'écran dans l'ESC. Puis relis pour vérifier que l'écriture a pris.
Écrire n'est pas sauvegarder. Un Write pose la valeur dans l'ESC et nulle part ailleurs. Si l'ESC part en réinitialisation ou en réparation, tout est perdu sans le fichier XML. Exporte après chaque modification validée.
Pas de flash automatique. On ne met pas le firmware à jour pour se dépanner. Si VESC Tool refuse la connexion, installe la version de VESC Tool qui accepte le firmware présent (les versions précédentes restent téléchargeables). Un flash ne s'envisage qu'avec un fichier publié pour ce modèle exact, jamais avec Auto select.
La détection FOC : ce que fait l'assistant
L'assistant injecte du courant dans les phases pour mesurer la résistance et l'inductance du bobinage, puis fait tourner le rotor pour mesurer le flux (lambda) et en déduire le KV. Il écrit ensuite ces valeurs dans la configuration moteur. Il ne règle ni les limites de courant, ni la tension de coupure, ni l'application : ces valeurs-là restent celles que tu as saisies.
Conditions obligatoires : batterie branchée (jamais l'alimentation 24 V seule), hélice déposée, mât tenu et moteur libre de tourner, personne dans l'axe.
Grandeur
Plage attendue
Remarque
Résistance R
25 à 50 mΩ
Valeurs typiques d'un 6384
Inductance L
15 à 30 µH
Idem
Flux lambda
8 à 12 mWb
C'est lui qui donne le KV
Calculated KV
119 à 161
Attendu autour de 140, soit plus ou moins 15 %. Hors plage : refaire la détection et contrôler les phases
Motor Poles
14
Confirmé pour le 6384 (12 encoches, 14 pôles), soit 7 paires
Encoder
None
Pilotage sans capteur
HFI
Désactivé
Sans intérêt ici : l'hélice démarre presque à vide dans l'eau
Tes valeurs mesurées se notent dans F10, pas ici : un seul jeu de champs, pour ne pas se retrouver avec deux vérités différentes dans le même guide.
UART et télécommande VX3
La VX3 peut fonctionner en PPM ou en UART. On choisit l'UART, la seule des deux qui remonte la télémétrie sur l'écran de la télécommande.
Côté VESC :App to Use = UART, Baudrate = 115200. C'est la valeur attendue par le matériel Flipsky, et celle du 75200 pour l'UART de commande.
Côté télécommande :Control Type = UART dans le menu de la VX3, puis on branche le câble UART sur le récepteur.
Appairage : il part de la télécommande, le récepteur est passif. Appui long d'environ 2 s sur le bouton de réglage, navigation jusqu'à Pairing, maintien jusqu'au clignotement. Cette séquence vient d'une source secondaire : à confirmer sur la notice papier fournie.
Indicateur à l'écran :RU = UART, avec télémétrie. RP = PPM, sans télémétrie. C'est le contrôle qui dit en une seconde si la liaison est celle que tu crois.
Cellules et type d'ESC : si le menu de la télécommande propose le nombre de cellules ou le type d'ESC, règle 12S et VESC. Si ces menus n'existent pas sur ta version, ce n'est pas grave : la tension affichée vient alors du VESC.
Calibration de la gâchette : positions zéro, neutre et maximum, dans le menu de la télécommande, avant les essais.
Télémétrie affichée : tension et pourcentage de batterie, courant, puissance, température des MOSFET. Le régime moteur n'est pas garanti selon les versions.
L'antenne du récepteur. Aucun défaut officiel n'est documenté, mais plusieurs utilisateurs rapportent des pertes de portée liées à une antenne mal isolée ou mal placée. Le boîtier est en plastique, donc transparent au 2,4 GHz : isole l'antenne au vernis ou au silicone, positionne-la loin des câbles de puissance et de la plaque alu, et ne la laisse pas flotter contre une paroi humide.
La fonction de maintien (cruise). La VX3 en propose une, mais la procédure exacte d'activation et de sortie n'est pas confirmée par une source officielle : à vérifier sur la notice. En pump, elle ne sert à rien. Si tu l'actives un jour, refais tous les essais d'arrêt : un maintien de vitesse ne compte jamais comme un arrêt réussi.
Kill Switch Mode : ce que fait vraiment le firmware
Le VESC ne sait rien de ta cordelette. Il lit une tension sur l'entrée ADC2 et la compare à un seuil de 1,65 V. Tout le reste en découle.
Réglage
Le moteur est coupé quand
Ce que donne ton câblage
Statut
ADC2 Low
la tension sur ADC2 est inférieure à 1,65 V
3,3 V cordelette en place, 0 V cordelette tirée
Attendu, à confirmer au banc
ADC2 High
la tension sur ADC2 dépasse 1,65 V
identique : c'est le réglage qui change, pas le câblage
Seulement si le test montre le comportement inversé
Le test qui tranche est en F13 : si le moteur refuse de tourner cordelette en place et tourne cordelette retirée, le réglage est inversé, tu passes sur l'autre, tu réécris et tu refais le test complet.
Quand le kill est actif
Le firmware applique le courant de freinage défini par Timeout Brake Current, 0 A par défaut : roue libre. Dans l'eau, l'hélice pliante se referme et la traînée arrête tout ; c'est le comportement voulu, pas un défaut.
Il ignore toute commande tant que le contact reste dans l'état kill, et il réévalue la situation toutes les 10 ms.
Ce n'est pas un code de faute : tu ne le retrouveras pas dans la liste des faults. C'est une neutralisation active, répétée.
Le réarmement : ramène la gâchette à zéro avant de redemander de la puissance. C'est un comportement que tu vérifies au banc en F13, trois fois de suite, plutôt que de le supposer.
Le kill switch reste actif en UART. Il tourne dans un fil d'exécution dédié qui lit directement la broche matérielle, indépendamment de l'application choisie. Le réglage App to Use = UART ne le désactive pas.
Pourquoi la résistance de 10 kΩ n'est pas optionnelle. Une entrée laissée flottante se lit n'importe où autour du seuil de 1,65 V, y compris du bon côté par hasard. La résistance de rappel garantit un état franc dans les deux positions : 3,3 V ou 0 V, rien entre les deux.
Deux autres réglages vivent dans App Settings › General et servent au même mécanisme : Timeout (1000 ms par défaut), le délai au bout duquel une commande absente est traitée comme une perte de liaison, et Timeout Brake Current (0 A par défaut). Ils sont la base du plan B si le kill switch sur ADC2 ne donne rien au banc.
Selon la version du firmware, la liste de Kill Switch Mode propose d'autres entrées (ADC3, SWDIO, SWCLK, PPM). On n'utilise que les deux options ADC2 : c'est l'entrée câblée sur le coupe-circuit.
Sauvegarde, réinitialisation
La configuration d'origine s'exporte avant toute modification, au début de F10 : deux fichiers XML, moteur et application. C'est le seul état dont tu es certain qu'il correspond à l'ESC tel qu'il est sorti d'usine.
Après chaque modification validée, réexporte les deux fichiers avec la date dans le nom, par exemple foil-moteur-2026-09-12.xml et foil-app-2026-09-12.xml.
Garde une copie hors du PC (clé USB, cloud). Un disque qui lâche en même temps qu'un ESC, ce n'est pas de la malchance, c'est une fin de saison.
En cas de comportement erratique que tu ne t'expliques pas : Reset Configuration, puis recharge le dernier XML sain, écris, relis. Tu repars d'un état connu au lieu de chercher le réglage fautif à l'aveugle.
Ce qu'on ne touche pas le premier jour
Tous ces réglages ont des valeurs par défaut qui fonctionnent. Les modifier avant d'avoir navigué, c'est ajouter des variables à un système que tu n'as pas encore vu tourner. Note ce qui t'a gêné sur l'eau, puis reviens ici (voir aussi la partie Plus tard).
FOC avancé
Observer Type : Ortega, la valeur par défaut, robuste.
Open Loop ERPM 700 et Open Loop Time 0,5 s : la zone de démarrage forcé avant l'accrochage sans capteur. Utile si les relances accrochent mal.
Switching Frequency 20 à 25 kHz : valeur communautaire qui ménage la puce DRV du 75200.
Field weakening : désactivé, aucun intérêt en foil.
Gâchette et relance
Attention : ces réglages appartiennent à l'application PPM ou ADC. Avec App to Use sur UART, ils sont inopérants, la courbe et la rampe viennent de la VX3. Ils ne redeviennent utiles que si tu bascules sur le plan B. Dans l'architecture retenue, ce qui agit vraiment sur la gâchette est la calibration de gâchette de la télécommande.
Control Type : Current No Reverse with Brake, qui bloque la rotation inverse résiduelle de l'hélice pliante et rend les relances franches.
Throttle Curve : Exponential Soft, environ 50 % d'expo.
Ramp Time Positive 0,8 s (à allonger vers 1,5 à 2 s en cas de faults ABS en relance), Ramp Time Negative 0,3 s.
Throttle Hyst 0,05 : zone morte anti-rampement.
Les trois profils, pour plus tard
Trois profils commutables depuis la télécommande, à préparer une fois que tu sauras ce que tu veux d'eux. Le premier jour, tu navigues avec les valeurs du tableau des 12.
Profil
Courant moteur
Courant batterie
Watt Max
Usage
1. Apprentissage
60 A
60 A
2200 W
Premières sessions : prise en main, planche à plat, équilibre
2. Pump quotidien
80 A
80 A
3000 W
Décollages et relances standard, meilleur ratio boosts par charge
3. Boost max
90 A
90 A
3500 W
Décollage à l'arrêt complet, relances chargées
Une variable à la fois. Si tu montes Watt Max et que tu changes la rampe le même jour, tu ne sauras pas lequel des deux a changé le comportement. Une modification, une session, une note.
Les faults et ce qu'ils veulent dire
La liste se lit dans Terminal avec la commande faults, USB branché et ESC alimenté par la batterie, moteur à l'arrêt. Une liste vide après un essai, c'est un essai réussi. Prends l'habitude de la lire au retour de chaque session.
Fault
Cause typique
Ce que tu fais
ABS_OVER_CURRENT
Pic de courant transitoire : démarrage sec, rampe trop courte
Slow ABS Current Limit à TRUE, rampe allongée, Absolute Maximum Current à 180 A (détail)
DRV
Puce de commande des MOSFET sollicitée : rotor bloqué, fréquence de découpage trop haute, détection ratée
Refaire la détection, découpage 20 à 25 kHz ; si ça se répète, c'est une réparation (détail)
UNDER_VOLTAGE
Chute de tension du pack en fin de charge ou par temps froid
Recharger, contrôler l'équilibre des 12 cellules, tempérer les packs avant la session (détail)
OVER_VOLTAGE
Régénératif trop fort, ou alimentation de banc utilisée alors que le moteur tourne
Battery Current Max Regen à -10 A, et jamais l'alim seule en rotation (détail)
OVER_TEMP_FET
MOSFET au-delà du seuil de coupure : plaquage thermique insuffisant
Refaire le contact plaque alu et pâte thermique, réduire Watt Max (détail)
Un fault qui revient n'est pas un incident, c'est un message. Note son nom, la puissance demandée et la température du moment dans le journal : c'est ce trio qui permet de trancher entre un réglage et une panne matérielle.
Partie 6
Première session
Elle commence au bord, planche tenue, hélice dans l'eau : c'est là que le test en charge se fait, et pas avant. Ensuite seulement, tu montes sur la planche.
Conditions minimales
Sans ces sept points, tu ne mets pas à l'eau. Plan d'eau autorisé et calme, profondeur de 1,5 à 2 m, aucun baigneur dans la zone, gilet de flottaison, cordelette du coupe-circuit au poignet, quelqu'un à terre ou sur l'eau qui te voit, téléphone étanche.
Le matériel du jour : packs chargés et appairés à 0,1 V près, ruban du mât contrôlé, sangles retendues, hélice et bride resserrées. La liste complète est dans la checklist avant mise à l'eau.
Les arrêts du jour : le test du coupe-circuit se refait le jour même, pas une fois pour toutes. Kill Switch Mode est une fonction standard du firmware VESC. Un retour d'usage en eFoil existe sur le même ESC 75200 (FOIL.zone, janvier 2024), aucun en foil assist : c'est toi qui la valides à chaque sortie.
Le fil du coupe-circuit : si ton câblage est celui où le contact se ferme à l'arrachement, un fil coupé laisse le moteur armé. Contrôle visuel du fil avant chaque session, sans exception.
La réglementation : les zones de baignade balisées relèvent du maire et les engins motorisés y sont interdits ; en bord de mer, la bande des 300 m est limitée à 5 nœuds. Sur un lac, c'est l'arrêté préfectoral du plan d'eau qui décide.
Navigation diurne uniquement. Numéros d'urgence : 112, et 18 pour les plans d'eau intérieurs.
Pas d'improvisation sur la météo : le projet est calibré pour un lac sans vent. Une eau formée change le départ, la flottaison et la récupération après chute.
Protocole : l'étape 0, puis les cinq paliers
Étape 0 : le test en charge, au bord, planche tenue
C'est la partie (c) de F13, déplacée ici parce qu'un test en charge n'a de sens qu'avec l'hélice dans l'eau. Compte 10 minutes, pas plus, mais ne les saute pas.
Installation. Planche dans l'eau près du bord, hélice entièrement immergée, planche tenue fermement (à deux si tu peux, sinon calée contre toi, l'arrière vers le large). Personne dans l'axe de l'hélice, ni devant, ni derrière.
Armement. Cordelette au poignet, clé en place, gâchette à zéro, VX3 allumée : environ 50 V et 0 A à l'écran.
Paliers. 25 %, puis 50 %, puis 75 %, quelques secondes chacun. À chaque palier : poussée franche et régulière, pas de vibration, pas de cavitation bruyante, et un regard sur le courant et la température.
Cordelette à 50 %. Remonte à 50 %, tire la cordelette : arrêt net. Remets la clé en gardant la gâchette tenue et retrouve le comportement noté en F13 : selon la version de firmware, soit rien ne repart tant que la gâchette n'est pas repassée à zéro, soit le moteur repart immédiatement. S'il repart gâchette tenue, la règle devient absolue sur l'eau : gâchette à zéro avant de remettre la clé, et jamais de clé remise en nageant près de l'hélice. Gâchette à zéro, puis relance. Trois fois.
Verdict. Les trois coupures sont nettes et reproductibles : tu montes sur la planche. Une seule hésitation : tu remballes et tu reprends en F13. Ce n'est pas une formalité, c'est le point non négociable n° 2.
Les mains loin de l'hélice. Batterie branchée, on ne touche ni l'hélice ni le moteur, même gâchette à zéro. Pour toute intervention : gâchette à zéro, attendre l'arrêt complet, ouvrir le boîtier et débrancher le XT90S.
Les cinq paliers sur l'eau
Étape
Position
Gâchette
Ce que tu valides
1. Flottaison
Planche seule, chargée
0
Assiette correcte, pas de gîte. À 85 kg (environ 90 kg équipé) sur 80 L avec 4 à 5 kg de système, la flottaison statique est limite : c'est attendu, le départ se fait allongé
2. Traction
Allongé sur la planche
25 %
Traction franche, tu avances, aucune vibration. 20 à 30 secondes suffisent
3. Vitesse
À genoux
50 %
Stabilité, la planche prend de la vitesse sans lever
4. Décollage
Debout
60 à 75 %
Le foil décolle, tu coupes la gâchette, tu enchaînes les premières pompes
5. Cycle pump
Debout
boosts de 8 à 12 s
Pompe et relance en alternance : c'est le vrai usage du montage
Fin de session à 38 V. C'est le seuil où le bridage progressif commence. En dessous, la tension chute vite sous charge, les relances deviennent molles et tu fatigues les cellules pour rien. Rentre avec de la marge.
Ce qu'il faut noter dès la première sortie
Ces quatre chiffres transforment une impression en donnée. Ce sont eux qui diront si tu peux monter en puissance, et ce sont eux qui alimentent le journal d'essais.
En cas de chute
Ne t'approche jamais d'une hélice dont tu n'as pas vu l'arrêt. La cordelette doit couper le moteur. Vérifie visuellement que l'hélice est arrêtée avant toute approche : la fonction n'a aucune validation officielle en foil assist, cette vérification n'est pas une formalité.
Reprends ton souffle et repère la planche. Le leash la garde à portée, ne nage pas vers l'avant du foil.
Regarde l'hélice. Arrêtée : tu approches. En rotation : tu restes à distance.
Remonte par l'arrière, jamais par-dessus le foil : l'aile et le stab coupent.
Si le moteur ne coupe pas : reste à distance, rejoins la planche par l'arrière, ouvre le boîtier (les loquets s'ouvrent sans outil, le boîtier est sur le deck) et débranche le XT90S. C'est le seul arrêt qui ne dépend d'aucun logiciel.
Après un incident de ce type, la session est finie. On ne relance pas pour voir si ça recommence : retour à l'atelier et à le coupe-circuit qui ne coupe pas.
Une remontée sur la planche se prépare : essaie-la une fois au calme, près du bord, avant d'en avoir besoin à 100 m du rivage.
Après la session, 10 minutes
Rinçage à l'eau douce dès que possible : moteur, hélice, mât, extérieur du boîtier. La télécommande aussi, boutons actionnés, appareil éteint.
Séchage au chiffon de tous les points métalliques. On ne laisse pas sécher à l'air sur du métal.
Ouverture du boîtier au sec : contrôle d'humidité, état du déshydratant, sortie des packs pour la charge. Jamais de charge d'un pack encore humide.
Contrôle mécanique : serrage de l'hélice et de la bride nylon, tenue du ruban le long du mât. C'est la contrepartie du montage rapide, 30 secondes bien employées.
Sangles : retendues, ou détendues pour le transport et retendues au bord la prochaine fois.
Packs : en stockage à 3,80 à 3,85 V par cellule si la prochaine session est à plus de 3 jours, dans les sacs ignifugés.
Journal : les quatre chiffres et ce qui t'a gêné, tant que c'est frais.
Le détail des gestes périodiques (anticorrosion, graisse marine, contrôle mensuel) est dans l'entretien.
Comprendre l'autonomie en boosts
Sur un foil assist de pump, compter en minutes n'a aucun sens : le moteur ne tourne que par à-coups. Sur une session d'une à deux heures, le temps moteur cumulé se compte en minutes, pas en dizaines de minutes. L'unité utile, c'est le boost.
Le calcul de départ, à prendre comme un ordre de grandeur :
Les deux packs 6S de 6 Ah en série donnent 266 Wh nominaux (12S, 44,4 V nominal).
Un boost dure 8 à 12 s à une puissance de 2,5 à 3,5 kW, soit 6 à 12 Wh par boost.
On ne descend pas les packs à vide : fin de session à 38 V, donc environ 20 % d'énergie non utilisée. Reste autour de 210 Wh utiles.
210 Wh divisés par 6 à 12 Wh par boost : de l'ordre de 18 à 35 boosts, soit la fourchette de 20 à 40 souvent citée une fois qu'on mélange les boosts courts et les décollages.
Les quatre cas ci-dessous débordent volontairement cette fourchette, pour montrer l'effet d'un boost trop long ou trop faible.
Type de relance
Puissance
Durée
Énergie
Boosts pour 210 Wh
Relance légère, en vol
1,5 kW
10 s
4,2 Wh
environ 50
Relance médiane
2 kW
12 s
6,7 Wh
environ 31
Décollage à l'arrêt
2,5 kW
15 s
10,4 Wh
environ 20
Boost long, chargé
3 kW
18 s
15 Wh
environ 14
C'est une estimation, pas une mesure. Une session réelle mélange ces quatre cas : quelques décollages coûteux au début, puis des relances de plus en plus courtes à mesure que tu pompes mieux. La fourchette de 20 à 40 boosts est cohérente avec ce mélange, mais la seule valeur qui compte est celle que tu relèves toi-même : nombre de boosts et Wh consommés, notés en fin de session.
Deux leviers font varier ce chiffre bien plus que la capacité des packs : la durée de tes boosts (un décollage raté coûte trois relances) et ta technique de pompe. C'est pour cela que la première session se note, et que la deuxième se compare à la première.
Partie 7
Fiche de session et journal
Ce que tu coches avant de partir, ce que tu relèves sur les cellules, le journal de tes sorties, et l'état que tu gardes sur cet appareil.
Avant la mise à l'eau
Treize points, dans l'ordre où tu peux les contrôler sur le deck. Une case non cochée reste une case non cochée : ne la coche pas de mémoire.
Relevé des douze cellules
À relever après charge, avant de reformer le pack série. Réutilise ce tableau à chaque session : une dérive entre deux relevés se voit mieux qu'une valeur isolée.
Pack
C1 (V)
C2 (V)
C3 (V)
C4 (V)
C5 (V)
C6 (V)
A
B
Critère d'atelier : écart maximal 0,03 V entre cellules d'un même pack, 0,1 V entre les deux packs avant de reformer le bloc série, comme en F01. Ce ne sont pas des seuils constructeur, juste une règle prudente.
Journal d'essais
Une ligne par sortie, six sorties de suite avant de recopier ailleurs. Wh et température viennent de l'écran de la VX3 ou de VESC Tool ; note « non lu » plutôt que d'inventer une valeur.
Si la prochaine session est à plus de trois jours : ramène chaque pack à 3,80 à 3,85 V par cellule, range-les dans leurs sacs ignifugés, dans un local tempéré à l'abri du soleil direct. Jamais les deux packs assemblés en série au stockage.
Exporter, importer, tout réinitialiser
Tout ce que tu coches, mesures ou notes sur ces pages reste enregistré dans ce navigateur, sur cet appareil, et nulle part ailleurs. Copie ou télécharge l'état de temps en temps pour le garder ailleurs ou le reporter sur un autre appareil.
Tout réinitialiser efface les cases, mesures et notes de cet appareil (une confirmation est demandée avant d'agir).
Partie 8
Dépannage
Un symptôme par accordéon : cause probable, vérification, remède. Cherche celui qui ressemble à ton problème plutôt que de tout relire.
Le kill switch ne coupe pas le moteur, ou pas net
Cause probable. Réglage Kill Switch Mode qui ne correspond pas à la logique réelle du coupe-circuit (ADC2 Low attendu avec le câblage retenu, voir Kill Switch Mode) ; câblage qui ne correspond pas au résultat du test F09 ; résistance de 10 kΩ absente, mal positionnée ou mal soudée ; fil sectionné entre le coupe-circuit et l'entrée ADC2.
Vérification. Reprends l'étape zéro au multimètre, comme en F09 : tension sur ADC2 avec la cordelette en place, puis retirée. Compare au réglage écrit dans VESC Tool. Contrôle la continuité du fil jusqu'à l'ADC2.
Remède. Refais le câblage selon la logique mesurée, corrige ADC2 Low ou ADC2 High en conséquence, réécris la configuration, puis refais les trois répétitions du test de F13 avant de conclure.
Pas de sortie sur l'eau. Tant que ce test n'est pas net et reproductible trois fois de suite, le kill switch n'est pas validé.
La VX3 ne s'appaire pas, affiche l'indicateur PPM au lieu d'UART, ou perd la télémétrie en session
Cause probable. Appairage non relancé depuis le menu de la télécommande (c'est elle qui l'initie, pas le récepteur) ; câble UART mal enfoncé ou abîmé, ce qui fait retomber la remote en mode PPM ; antenne du récepteur déplacée ou mal isolée après une session humide.
Vérification. Relance l'appairage depuis le menu de la télécommande (voir réglage UART). Contrôle les branchements RX, TX, GND et 5 V. Vérifie que l'indicateur UART revient après une remise sous tension complète.
Remède. Réisole l'antenne du récepteur, refixe le câble UART, ressaisis le baudrate si besoin. Le kill switch câblé sur ADC2 fonctionne sur un circuit indépendant du mode de la télécommande : une perte de télémétrie ne désarme pas la coupure moteur, elle prive seulement d'affichage de tension, de courant et de température.
Le moteur tourne dans le mauvais sens
Cause probable. Ordre des trois phases inversé par rapport au sens de marche voulu.
Vérification. Hélice montée, planche sur tréteaux, 25 % pendant 5 secondes au maximum : le souffle doit partir vers l'arrière, comme en F13. Sans hélice, on ne peut rien conclure.
Remède. Hors tension, permute deux des trois fils de phase entre eux, peu importe lesquels, puis refais le test. Ne permute jamais sous tension.
La gâchette semble tout ou rien, ou saute directement à fond
Cause probable. Comportement normal d'un moteur FOC sans charge, hélice déposée ou dans l'air. Hors de ce cas : calibration de la course de la gâchette à refaire.
Vérification. Juge la gâchette seulement hélice montée et en charge réelle, comme en F13 et dans le protocole de la première session, jamais à vide.
Remède. Si le comportement persiste en charge réelle, recalibre la course dans le menu de la télécommande.
Le moteur refuse de repartir juste après une relance
Cause probable. L'hélice pliante continue de tourner légèrement à l'envers en glisse, juste avant la relance, ce qui déroute le démarrage sensorless.
Vérification. Observe si le refus survient systématiquement juste après une phase de glisse sans propulsion.
Remède. Relâche complètement la gâchette une seconde, laisse l'hélice s'arrêter, puis relance.
La détection FOC échoue, ou le KV calculé sort de la plage attendue
Cause probable. Mauvais contact sur une phase, moteur qui n'est pas libre de tourner, détection lancée à une tension trop faible.
Vérification. Contrôle les trois phases au multimètre, résistances équilibrées entre elles. Vérifie que le moteur tourne librement, hélice déposée, comme en F10.
Remède. Refais la détection. Si le KV recalculé reste hors de la plage 119 à 161, refais-la avec les deux packs pleinement chargés (la détection échoue plus souvent en fin de charge), jamais sur l'alimentation 24 V seule, et revérifie le câblage des phases avant de conclure à un moteur défectueux.
Fault ABS_OVER_CURRENT
Cause probable. Pic de courant transitoire : démarrage sec, rampe d'accélération trop courte.
Vérification. Lis le journal des faults dans VESC Tool (voir écran par écran), note à quel geste il apparaît.
Remède. Vérifie que Slow ABS Current Limit reste activé et Absolute Maximum Current à sa valeur écrite (voir les 12 valeurs VESC). Allonge la rampe d'accélération si le fault revient.
Fault DRV
Cause probable. Puce de pilotage des transistors sollicitée au-delà de ce qu'elle supporte : blocage du rotor, détection ratée, échauffement.
Vérification. Relis le journal des faults, regarde si le fault revient toujours dans la même situation.
Remède. Refais la détection FOC, laisse refroidir avant de reprendre. Un DRV qui revient même à charge modérée est un signe déjà documenté sur ce modèle d'ESC (voir sources et références) : vérifie en priorité le plaquage thermique.
Fault UNDER_VOLTAGE
Cause probable. Tension du pack qui s'affaisse en fin de charge, packs froids, ou une cellule plus faible que les autres.
Vérification. Contrôle les douze cellules (voir le relevé des cellules), compare à la tension attendue, vérifie la température des packs.
Remède. Recharge complètement, laisse les packs revenir à température ambiante avant la session, écarte tout pack qui s'affaisse plus vite que l'autre.
Fault OVER_VOLTAGE
Cause probable. Retour de courant régénératif trop fort au freinage, ou alimentation de banc utilisée alors que le moteur tourne.
Vérification. Vérifie qu'aucun test avec rotation n'a été fait sur l'alimentation seule (F10 : batterie obligatoire dès qu'il y a rotation).
Remède. Garde Motor Current Max Brake et Battery Current Max Regen aux valeurs écrites (voir les 12 valeurs VESC). Ne fais jamais tourner le moteur sur l'alimentation à découpage seule.
Fault OVER_TEMP_FET
Cause probable. Plaquage thermique imparfait entre l'ESC et la plaque alu, ou boosts répétés sans repos.
Vérification. Laisse refroidir, relis la température de l'ESC dans VESC Tool avant de reprendre.
Remède. Refais le plaquage : surfaces dégraissées, pâte fine, serrage uniforme, comme en F06. Espace davantage les boosts.
Le fusible a fondu
Cause probable. Appel de courant supérieur au calibre : court-circuit ou phase en défaut.
Vérification. Contrôle la continuité du fusible au multimètre hors tension. Cherche systématiquement un court-circuit ou une phase en défaut avant d'incriminer le calibre : un fusible qui fond est d'abord un symptôme. Ne monte jamais un calibre supérieur pour faire taire le symptôme.
Remède. Remplace par un fusible du même calibre et de la même tension, jamais un ANL 32 V (voir le matériel). Garde un fusible et une clé de porte-fusible de rechange dans le sac de session (étape F14).
Coupures par intermittence ou perte de puissance en cours de session
Cause probable. Connecteur EC5, XT90S ou banane corrodé ou mal enfoncé, ou chauffe de l'ESC qui déclenche un fault silencieux.
Vérification. Lis le journal des faults, inspecte et nettoie les connecteurs, contrôle la température de l'ESC.
Remède. Nettoie les contacts, regraisse à la graisse diélectrique, remplace un connecteur piqué. Si la cause est une chauffe, reprends le plaquage thermique.
Trace d'humidité ou d'eau dans le boîtier
Cause probable. Joint de couvercle ou presse-étoupe qui ne se reforme pas correctement après un démontage, faisceau non rond dans un presse-étoupe.
Vérification. Sèche entièrement l'extérieur avant d'ouvrir, ouvre au sec, examine le déshydratant et les zones suspectes, comme en F04 et F06.
Remède. Reprends le joint ou le presse-étoupe en cause, regaine le faisceau en section ronde, refais un test d'immersion de 30 minutes avant de faire à nouveau confiance au boîtier.
Le ruban toilé du câble se décolle
Cause probable. Ruban posé par tronçons plutôt qu'en continu, recouvrement insuffisant, câble qui frotte contre le mât.
Vérification. Inspecte toute la longueur du câble après chaque session.
Remède. Repose un ruban continu avec un recouvrement d'un tiers, du moteur jusqu'en haut du mât, comme en F11. Ne fixe jamais seulement par points.
Hélice desserrée ou pale abîmée
Cause probable. Serrage sans frein-filet ou frein-filet insuffisant, choc en eau peu profonde.
Remède. Resserre avec frein-filet, remplace une pale abîmée. Garde une hélice ou des pales de rechange si tu navigues loin de l'atelier.
Moteur bruyant après plusieurs sessions
Cause probable. Roulements corrodés par une infiltration, ou dégraissés par l'usage.
Vérification. Écoute à vide hors tension, cherche un point dur en tournant l'arbre à la main.
Remède. Rince et sèche systématiquement après chaque session, graisse marine périodique en entretien mensuel. Remplace les roulements si le bruit persiste.
Partie 9
Entretien et hivernage
Ce qu'il faut faire après chaque session, une fois par mois, et pour ranger le matériel pour l'hiver.
Après chaque session
L'eau du lac est moins agressive que le sel, mais les sédiments et l'humidité imposent la même rigueur sur les contacts.
Entretien mensuel
Traitement anticorrosion des parties métalliques du moteur : plus fréquent en usage régulier, environ toutes les trois sessions. Graisse marine sur les roulements et graisse diélectrique sur les bornes : environ toutes les dix sessions.
Hivernage et reprise
Pour la reprise : sors le matériel deux à trois semaines avant la première sortie. Vérifie la tension de chaque pack séparément (ils dérivent différemment l'un de l'autre), les joints, une éventuelle corrosion, puis refais un test à sec complet, comme en F13, avant de retourner à l'eau.
Batteries : ce qu'il faut retenir
Règles de base. Stockage à 3,80 à 3,85 V par cellule au-delà de trois jours sans session. Jamais de charge sans surveillance. 1C par défaut à la charge (environ 6 A par pack). Seau de sable ou extincteur à portée pendant toute charge.
Cellule gonflée ou choquée. Mise au rebut immédiate en point de collecte. Jamais de recharge après un choc violent : un emballement peut survenir plusieurs heures plus tard.
Partie 10
Plus tard
Ce que tu peux améliorer une fois les premières sessions faites. Rien ici ne bloque la navigation ce week-end.
Après une à trois sessions
Tuning de la gâchette. Courbe, rampe d'accélération, et un mode qui bloque la rotation inverse résiduelle de l'hélice pliante si les relances accrochent (voir réglages VESC).
Watt Max. Monter Watt Max au-delà des 3500 W du profil Boost max, vers 4000 W au plus, si le décollage reste mou et que la température de l'ESC reste sous 60 °C en fin de session.
Profils multiples. Apprentissage, pump quotidien, boost max : commutables depuis la télécommande une fois définis dans VESC Tool (voir réglages VESC).
Position du boîtier. Ajuster de quelques centimètres selon ton ressenti au pump (étape F12).
Quand tu auras le temps
Intégration plus propre. Plaque vissée sur inserts, câble qui passe à l'intérieur du mât si sa section le permet : plus discret, moins de traînée.
Sonde de température moteur. Une thermistance collée pour activer la protection thermique du moteur, aujourd'hui désactivée faute de sonde d'origine (voir ce qui reste à relever).
Kill switch du commerce. Une solution étanche prête à l'emploi, si le montage à cordelette te semble fragile à l'usage.
Une aile plus petite. L ou XL : la XXL actuelle est idéale pour apprendre, moins pour une pompe dynamique une fois à l'aise.
Le principe de cette version. Ce qui est réversible peut attendre. Le chantier ne s'engage que sur le minimum nécessaire pour naviguer vite, et l'expérience réelle sur l'eau guide les réglages suivants, pas des hypothèses d'atelier.
Partie 11
Annexes
Le plan de secours du kill switch, des photos d'autres montages, les lectures utiles et les sources vérifiées.
Plan B : VX3 en PPM et tirette sur le signal
À utiliser seulement dans trois cas : l'entrée ADC2 du 75200 reçu n'est pas exploitable ; Kill Switch Mode ne coupe pas franchement au banc de F13 ; ou le menu Kill Switch Mode n'existe pas dans ton VESC Tool ou ton firmware, parce que ton firmware est antérieur à la version 5.03 qui l'a introduit. Dans ce dernier cas, ne flashe pas pour l'obtenir : bascule ici et note-le. Le principe change : ce n'est plus une tension de seuil sur ADC2 qui arme ou coupe le moteur, c'est la présence même du signal de commande.
La tirette s'intercale uniquement sur le petit fil de signal PPM, entre le récepteur VX3 et l'entrée PPM de l'ESC. L'alimentation et la masse du récepteur restent branchées normalement.
Une résistance de 10 kΩ relie l'entrée PPM de l'ESC à la masse, côté ESC, après le contact de la tirette (jamais côté récepteur, avant le contact : elle ne tiendrait plus l'entrée au repos une fois le fil coupé).
Dans VESC Tool, App to Use passe sur PPM au lieu d'UART. La gâchette reste utilisable, mais la liaison de données avec l'ESC est coupée.
Ouvrir en grandPlan B : la tirette coupe le fil de signal PPM, résistance de rappel côté ESC, masse commune conservée.
Paramètre
Valeur par défaut
Valeur pour le plan B
Pourquoi
App to Use
UART
PPM
Recours si l'ADC2 n'est pas exploitable sur le 75200 reçu.
Timeout
1000 ms
500 ms
Couper plus vite si le signal PPM disparaît, tirette actionnée ou fil rompu.
Timeout Brake Current
0 A
0 A
Inchangé : roue libre à la coupure, l'eau et l'hélice pliante freinent seules.
Kill Switch Mode
ADC2 Low (valeur actuelle)
Disabled
L'entrée ADC2 n'est plus câblée : laissée active, elle couperait en permanence.
Côté télécommande, passe Control Type sur PPM, sinon la VX3 reste en UART et le récepteur n'émet aucune impulsion. Refais ensuite l'intégralité des essais d'arrêt de F13 après la bascule : le plan B ne se valide pas sur la parole.
Ce qu'on perd : la télémétrie affichée sur l'écran de la VX3 (tension, courant, température de l'ESC), qui dépend de la liaison UART. La gâchette et la coupure restent fonctionnelles.
Quatre photos publiées par d'autres constructeurs sur des forums foil, utiles pour comparer sans copier : ce ne sont pas des photos de ton propre montage.
Autre montage : une bride réglable, vue seule sur l'établi. Observe la pièce mobile et sa vis de réglage, et compare les dégagements à ta propre pièce avant de serrer, comme en F05.Autre montage : un boîtier retenu par deux sangles indépendantes. Le principe, deux retenues séparées et des verrous accessibles, est repris en F12 ; la boîte et les appuis ne sont pas les tiens.Autre montage : une bride nylon terminée, montée sur un mât différent du tien. Vérifie l'appui uniforme et la liberté des câbles sur ta propre pièce, comme en F05.Autre montage : un ensemble complet, moteur monté bas sur le mât. Une position basse garde l'hélice immergée mais ajoute de la traînée au pump : ta hauteur de départ se décide en F12, pas sur cette photo.
Une photo ne montre ni tous les points de fixation, ni le calibre des fils, ni l'état des joints. Repères de lecture sur les fils d'origine : voir forums et lectures.
Forums et lectures
Seize discussions, en quatre thèmes. Lis les messages indiqués, pas le fil entier.
Comparer des montages proches du tien
Florida Foil Assist DIY Build. À lire : messages 1, 5 et 15, photos de boîtier et de support. Un 6384 et une VX3 avec deux packs 6S en série, mais un ESC et des batteries différents des tiens : ne reprends pas ses réglages.
Foil Assist Build. À lire : messages 1 à 6 et 10 à 20, comportement radio boîtier immergé. L'un des montages les plus proches du tien, mais un rider plus léger et un dissipateur différent : ignore ses hausses de courant.
Light Foil Assist Project, Cocoa Beach. À lire : présentation et photos, puis les retours après navigation. Implantation sur un foil Gong avec 6384 et VX3, batterie et ESC différents.
Best Lipo config for foil assist. À lire : les échanges sur des packs du commerce. Met en contexte le choix de deux packs 6S déjà assemblés, sans dimensionner ton fusible ni ta propulsion.
Comprendre la chaleur et les limites du continu
Proposed 6384 Build, Please Critique. À lire : messages 2, 4, 13 et 15 à 20, avis contradictoires sur la dissipation en boîte fermée. Un projet 6384 en 12S pour un poids proche du tien.
Simple bolt-on build on Maui. À lire : message 1 sur l'échauffement après plusieurs minutes, message 8 sur l'évolution du refroidissement. Photos utiles de l'interface thermique de l'ESC, montage en 10S2P.
Tow Boogie, 6384 en 16S3P refroidi à l'eau. À lire : le récit du passage d'une assistance intermittente à une traction prolongée. Montre l'intérêt de qualifier séparément les boosts et un usage continu ; ce n'est pas une panne démontrée de ton 75200.
Universal faux drive assist clamp. À lire : premier message et photos de variantes sur le mât. Une bride réglable à comparer à ta bride nylon, sans valeur de validation mécanique pour ton Gong.
Another foil assist build from Germany, message 9. À lire : photos du support en nylon SLS et de son interface souple. Batterie et boîtier différents : n'en déduis pas qu'il faut découper ta planche.
DIY 6384 Foil Drive Assist from South Germany, message 32. À lire : ce message et la suite du journal de construction. Photos d'atelier utiles ; ESC et batterie différents, garde ton 75200 fermé et d'origine.
6384/6374 Motor Mount, fichiers STL. À lire : photos et géométrie du support proposé. Utile pour comprendre le rôle d'un insert qui épouse le profil du mât ; conçu pour un mât Axis, pas garanti sur un Gong 19 mm.
.step file pour profil de mât Gong V3, 17 mm. À lire : le premier profil, puis le message 8 sur l'échange autour du 19 mm. Référence de comparaison seulement, issue de mesures de particuliers.
Comprendre la commande et ses tests
Flipsky 75100 VESC and 6384. À lire : messages 5, 7 et 9 à 11 sur PPM, UART, VX3 et les démarrages sensorless. Aide à reconnaître un symptôme de configuration avant d'accuser la mécanique ; ESC et KV différents des tiens.
How to Enable kill switch support in Firmware 5.03. À lire : les noms des modes de kill switch et le contexte du firmware 5.03. Utile pour situer les options ADC2 et PPM entre elles ; ne mets pas à jour le firmware seulement pour reproduire ce fil.
Dangerous bug when using KILLSWITCH and PPM, FW5.03. À lire : le scénario de remise du kill switch gâchette encore tenue. Explique pourquoi F13 vérifie explicitement le retour au neutre avant de relancer ; signalement distinct de ton montage ADC2, seul le test sur ta pièce fait foi.
Sources et références
Les documents d'origine derrière les choix techniques et les valeurs chiffrées de ce guide, avec un lien direct.
Douilles femelles dans le petit boîtier côté batterie, broches mâles dans le grand boîtier côté appareil : le harnais prend la moitié appareil, voir F07.
Vitesse limitée à 5 nœuds près du rivage, zones de baignade sous l'autorité du maire.
Chaque plan d'eau a son propre arrêté préfectoral : ce qui vaut pour le lac du Bourget ne vaut pas ailleurs. Vérifie toujours celui de ton plan d'eau, comme demandé en F14.
Les documents du projet
Document
Ce qu'il contient
v1
Première version du plan de montage. Contient deux erreurs corrigées depuis (fusible et KV moteur) ; conservée pour l'historique, pas pour la procédure.
v2
Version de référence complète : audit sourcé du kit, guide VESC en huit phases, quinze pannes détaillées, entretien, sécurité, protocole d'essais. Utile pour aller plus loin qu'un point précis de ce site.
v3
Chemin le plus court en quatorze étapes, planning sur deux jours. Colonne vertébrale de ce site : la plupart des gestes et des valeurs en sont directement issus, corrigés après une vérification factuelle sourcée (voir sources et références).
Site du 11 septembre 2026
Guide parallèle avec une architecture de commande différente : VX3 en PPM et tirette sur le fil de signal, plutôt qu'UART et coupe-circuit sur ADC2. Vingt-cinq fiches, checklists et journal dont ce site reprend le principe, reformulés pour l'architecture retenue ici.